
เดินผ่านร้านรับวาดภาพเมื่อสิ้นสุดกะ และคุณสามารถบอกได้ว่าท่อคาร์บอนสูงทำงานอย่างไรก่อนที่จะมีใครเปิดแผงควบคุม สารหล่อลื่นยังคงใส บรรจุภัณฑ์ที่หลุดออกมาจากการหยิบขึ้นมามีความแน่นและสม่ำเสมอ และไม่มีสเปรย์พ่นสีน้ำเงินรอบๆ ตัวยึดแม่พิมพ์ เครื่องจักรสามารถทำงานได้อย่างรวดเร็วแต่ยังคงทำงานล้มเหลวอยู่ ช่องว่างระหว่างความเร็วและประสิทธิภาพนั้นเป็นส่วนที่ไม่มีการจับภาพในโบรชัวร์
เราได้สร้างอุปกรณ์วาดภาพในอู๋ซีมาเป็นเวลานาน บริษัทที่กลายมาเป็น Jinding Technology เติบโตจากเวิร์กช็อปเล็กๆ ของครอบครัวในช่วงทศวรรษ 1990 และเครื่องจักรที่เราจัดส่งในปัจจุบันยังคงได้รับบทเรียนจากการติดตั้งครั้งแรกเหล่านั้น พร้อมด้วยสายการผลิตมากกว่า 550 สายการผลิตในกว่า 40 ประเทศ ต่อไปนี้คือวิธีที่เราอธิบายประสิทธิภาพให้ลูกค้าเลือกท่อเปียกที่มีคาร์บอนสูง หรือพยายามดึงประโยชน์เพิ่มเติมจากท่อที่ยืนอยู่บนพื้นอยู่แล้ว
ทำไมลวดคาร์บอนสูงถึงต้องการสายเปียกมากกว่า
แท่งคาร์บอนสูงมาถึงเครื่องจักรที่ได้รับการจดสิทธิบัตรแล้ว: โครงสร้างมุกละเอียด การปรับแรงดึงที่โรงสีลวด และการเคลือบตัวพาทองเหลืองหรือฟอสเฟตบางๆ ที่มีอยู่ด้วยเหตุผลเดียว นั่นก็คือเพื่อยึดสารหล่อลื่นไว้ที่แม่พิมพ์ ทุกสิ่งที่วาดเส้นทำต่อจากจุดนั้นคือการเจรจาต่อรองกับการแข็งตัวของงาน การผ่านแต่ละครั้งจะเปลี่ยนแรงดึงเป็นความร้อนและความหนาแน่นของการเคลื่อนที่ ดังนั้นลวดจึงแข็งแรงขึ้น มีความเหนียวน้อยลง และให้อภัยได้น้อยลงอย่างมาก
ที่คาร์บอน 0.8% ขึ้นไป การชดเชยจะหมดลงอย่างรวดเร็ว ผลักดันการลดลงเกินกว่าที่โครงสร้างจะดูดซับได้ และความล้มเหลวไม่ได้เกิดขึ้นในแบบที่คุณคาดหวังเสมอไป มันจะปรากฏขึ้นในเวลาต่อมาด้วยการแตกตรงกลาง การแตกของถ้วยและกรวยบนกว้าน หรือผลแรงดึงที่ลอยออกจากหน้าต่างของลูกค้าสามวันหลังจากบรรจุคอยล์
การวาดภาพแบบเปียกคือคำตอบของอุตสาหกรรมสำหรับปัญหาความร้อน บล็อกและแม่พิมพ์สำหรับน้ำท่วมที่มีสารหล่อลื่นช่วยขจัดความร้อนได้เร็วกว่าอากาศมาก ซึ่งเป็นเหตุผลว่าทำไมเครื่องจักรแบบเปียกจึงกักเก็บความเร็วได้ 1,000 ม./นาที และสูงกว่าซึ่งท่อแบบแห้งต้องถอยกลับ แม้ว่าวงจรการทำความเย็นจะดีพอ ๆ กับระเบียบวินัยรอบตัวเท่านั้น เมื่ออุณหภูมิของน้ำมันหล่อลื่นเพิ่มขึ้นห้าองศาเหนือจุดที่ตั้งไว้ ความแข็งแรงของฟิล์มจะลดลง แรงเสียดทานเพิ่มขึ้น และความร้อนที่เพิ่มขึ้นจะกลับเข้าไปในเส้นลวดโดยตรง บนเครื่องไม่มีอะไรเปลี่ยนแปลง แต่ประสิทธิภาพมี
คันโยกที่ขับเคลื่อนประสิทธิภาพอย่างแท้จริง
ผ่านกำหนดการและการลดต่อตาย
ไม่มีสิ่งใดกำหนดผลลัพธ์ที่มีคาร์บอนสูงได้มากไปกว่าลำดับการลด ตารางเวลาที่เหมาะกับเหล็กเหนียว - กัดได้มากและมีตายน้อย - จะหักลวดคาร์บอนสูงก่อนบล็อกที่สาม แนวเปียกส่วนใหญ่สำหรับหน้าที่นี้ทำงานในช่วงการลดพื้นที่ 15–25% ต่อการผ่าน และเทเปอร์ไปทางแม่พิมพ์เก็บผิวละเอียด ซึ่งคุณภาพพื้นผิวและความทนทานต่อเส้นผ่านศูนย์กลางมีความสำคัญมากกว่าการลดจำนวนมาก มุมเข้าใกล้ ความยาวของลูกปืน และความตึงด้านหลังเป็นการคำนวณเดียวกัน ไม่ใช่การตั้งค่าที่เป็นอิสระ
การควบคุมการลื่นระหว่างบล็อก
สำหรับเครื่องจักรแบบสลิป ลวดจะถูกดึงเร็วกว่ากว้านที่ปล่อยออกมาเล็กน้อย และความแตกต่างเล็กๆ น้อยๆ ก็คือสิ่งที่ทำให้เส้นตึง นอกจากนี้ ยังเป็นจุดที่ข้อผิดพลาดสะสม: การเบี่ยงเบนสองเปอร์เซ็นต์ในหนึ่งบล็อกกลายเป็นการสึกหรอของดายทุกแห่งที่ปลายน้ำ บวกกับรูปวงรีที่ลูกค้าสังเกตเห็นก่อนที่เราจะดำเนินการ บล็อกขับเคลื่อนโดยตรงของเซอร์โว ซึ่งขับเคลื่อนแยกกันและขับเคลื่อนด้วยเกียร์อิเล็กทรอนิกส์ ทำให้เกิดต้นทุนกับงานที่มีคาร์บอนสูงได้อย่างแม่นยำ เนื่องจากอัตราส่วนความเร็วจะคงอยู่ แทนที่จะเคลื่อนไปตามโหลดและอุณหภูมิ
การทำความเย็น การหล่อลื่น และการกรอง
น้ำมันหล่อลื่นแบบเปียกเป็นของเหลวที่ใช้งานได้ไม่ใช่สารหล่อเย็นที่สะดวก ความเข้มข้น ค่า pH ค่าซาพอนิฟิเคชัน และเหนือสิ่งอื่นใด ปริมาณละเอียดจะตัดสินว่าฟิล์มจะทนต่อแรงดันที่แม่พิมพ์ได้หรือไม่ อุณหภูมิเป็นตัวแปรที่เราจับตามองมากที่สุด ในร้านค้าส่วนใหญ่ อุณหภูมิ 35–45 °C คือแถบที่ฟิล์มมีพฤติกรรมคาดเดาได้ และแผ่นแลกเปลี่ยนความร้อนที่มีการตกตะกอนและการกรองที่เหมาะสมจะยึดสายรัดนั้นไว้ได้อย่างน่าเชื่อถือมากกว่าการเติมสารหล่อลื่นเมื่อรู้สึกร้อน
มีปัจจัยอีกสามประการที่อยู่เบื้องหลังปัจจัยเหล่านั้น และปัจจัยเหล่านี้มักถือเป็นสิ่งที่ตามมาในภายหลัง:
- ฝึกตาย — เกรดคาร์ไบด์ มุมเข้าใกล้ และความยาวของลูกปืนที่เข้ากันกับเส้นลวด โดยมีแม่พิมพ์เพชรที่สงวนไว้สำหรับขนาดที่ดีที่สุด
- การควบคุมแรงดึงและวงรอบ — แรงดึงที่จ่ายคงที่จะหยุดความแปรผันของเส้นผ่านศูนย์กลางก่อนที่จะสตาร์ท
- การรับและสปูล — ความตึงที่เพียงพอสำหรับบรรจุภัณฑ์ที่แน่นหนา โดยที่ลวดจะไม่หลุดออกจากดรัมมากนัก
- การตรวจสอบสภาพ — แรงดันน้ำหล่อเย็น อุณหภูมิไดบ็อกซ์ และการตรวจจับการแตกหัก บอกคุณเกี่ยวกับประสิทธิภาพได้มากกว่าการอ่านความเร็วใดๆ
เกณฑ์มาตรฐานประสิทธิภาพโดยสรุป
แถบด้านล่างคือสิ่งที่เราเห็นบนเส้นเปียกที่มีคาร์บอนสูงซึ่งดีต่อสุขภาพ ให้ปฏิบัติต่อสิ่งเหล่านี้เสมือนเป็นการเปิดการสนทนาเกี่ยวกับเกรด การเคลือบ และเส้นผ่านศูนย์กลางที่เจาะจง ไม่ใช่เป็นข้อกำหนดสากล
| พารามิเตอร์ | วงดนตรีการทำงานทั่วไป | มันขับเคลื่อนอะไร |
|---|---|---|
| เส้นผ่านศูนย์กลางของแกนทางเข้า | 5.5 – 8.0 มม | จำนวนแม่พิมพ์และความยาวโดยรวมของเครื่องจักร |
| การลดพื้นที่ต่อรอบ | 15 – 25% เรียวเมื่อเข้าเส้นชัย | เสี่ยงต่อการระเบิดที่ส่วนกลางและคอยล์กลางแตก |
| ความเร็วในการวาด | 600 – 1,200 ม./นาที | ผลผลิตต่อกะ สมดุลกับความสามารถในการทำความเย็น |
| อุณหภูมิน้ำมันหล่อลื่นเปียก | 35 – 45 องศาเซลเซียส | ความแรงของฟิล์มและชีวิตที่ตาย |
| ลื่นระหว่างบล็อก | 2 – 6% สำหรับเครื่องจักรประเภทสลิป | อัตราการสึกหรอของแม่พิมพ์และผิวสำเร็จ |
| รับความตึงเครียด | ค่าต่ำสุดที่ยังคงเป็นแพ็คเกจที่มั่นคง | ความหนาแน่นของบรรจุภัณฑ์และความตรงของลวด |
| อัตราการหยุดพัก | ต่ำกว่าหนึ่งครั้งต่อแรงดึงสิบตัน | ตัวเลขประสิทธิภาพที่ซื่อสัตย์เพียงตัวเดียวบนแผ่นงาน |
การจับคู่เครื่องจักรให้เข้ากับหน้าที่ แทนที่จะเป็นความเร็วที่เสนอมาเร็วที่สุดคือจุดที่ได้เปรียบส่วนใหญ่ รูปแบบแนวนอนขนาดกะทัดรัดมักจะเหมาะสมกว่าบล็อกสำหรับงานหนักที่มีขนาดยาว เมื่อขนาดชุดงานปานกลางและพื้นที่พื้นแน่น
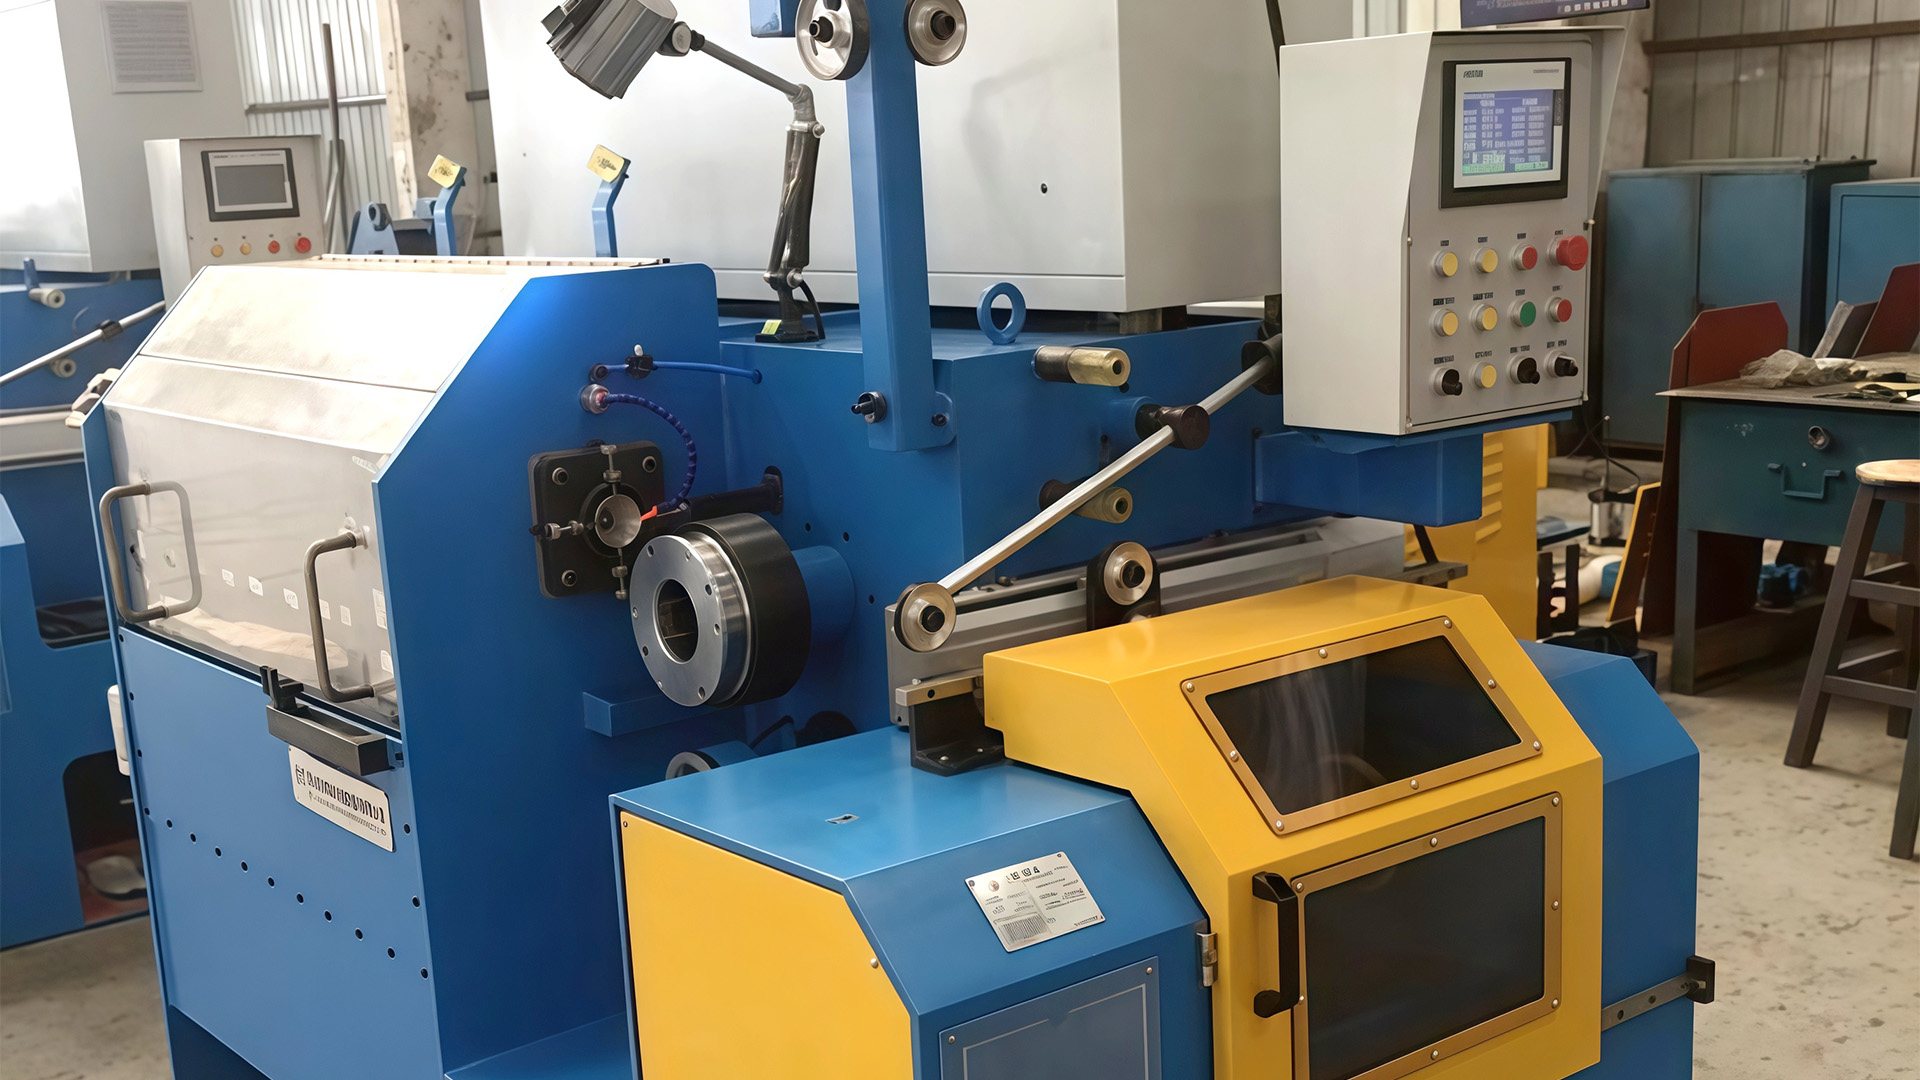
 เครื่องวาดลวดถังเก็บน้ำแนวนอนสำหรับเค้าโครงขนาดกะทัดรัด เครื่องวาดลวดถังเก็บน้ำแนวนอนพร้อมระบบหล่อเย็นหมุนเวียนและบำรุงรักษาง่ายกว่า เหมาะสำหรับการผลิตปริมาณปานกลางที่มีพื้นที่จำกัด ดูผลิตภัณฑ์ →
โดยที่เส้นสูญเสียประสิทธิภาพไปอย่างเงียบๆ
ประสิทธิภาพไม่ค่อยตก มันกัดกร่อน เส้นที่วิ่งด้วยความเร็ว 1,050 ม./นาทีในฤดูใบไม้ผลิ และจะวิ่งด้วยความเร็ว 900 ม./นาทีในฤดูใบไม้ร่วง และไม่มีใครสามารถชี้ไปยังวันที่มันเปลี่ยนไปได้ จากประสบการณ์ของเรา สไลด์มักจะเริ่มต้นที่หนึ่งในสี่แห่ง: อุณหภูมิของน้ำมันหล่อลื่นคืบคลานขึ้นเมื่อสภาวะแวดล้อมเปลี่ยนแปลง แรงดันต่างของตัวกรองเพิ่มขึ้นโดยไม่มีใครสังเกตเห็น ร่องกว้านสึกหรอเป็นโปรไฟล์ที่แตกต่างกันเล็กน้อย หรือกล่องดายที่มีการฉาบใหม่มากเกินไปในครั้งเดียว
ดูสำหรับ: พัสดุที่ให้ความรู้สึกอุ่นเมื่อหยิบออกมา กลิ่นไหม้จางๆ ใกล้บล็อกตกแต่ง หรือค่าเส้นผ่านศูนย์กลางที่ลอยข้ามขดลวดแทนที่จะกระโดด ทั้งสามชี้ไปที่ความร้อนและการเสียดสีเป็นเวลานานก่อนที่จะปรากฏเป็นการแตกหัก
เมื่อสายการผลิตขาด สาเหตุมักจะพบได้และมักจะถูกกว่าการแก้ไขมากกว่าเวลาในการผลิตที่เสียไปเกือบทุกครั้ง เราเก็บคำแนะนำเชิงปฏิบัติของ ปัญหาที่ปรากฏในการทำงานของเครื่องวาดลวด ด้วยเหตุผลดังกล่าว และสิ่งที่อยู่ในนั้นส่วนใหญ่มาจากการโทรของลูกค้ามากกว่าตำราเรียน
สภาพของแม่พิมพ์สมควรได้รับการกล่าวถึง เนื่องจากเป็นตัวแปรที่ถูกที่สุดในการควบคุมและสลายได้เร็วที่สุด ตลับลูกปืนที่บิ่น ใบหน้ารับแรงขัดเงา หรือมุมเข้าใกล้ที่ไม่เหมาะกับการเคลือบอีกต่อไป จะทำให้คุณเสียค่าใช้จ่ายเป็นเศษซากมากกว่าค่าใช้จ่ายในการเปลี่ยนแม่พิมพ์ การเก็บชุดดายคาร์ไบด์ที่เข้าคู่กันสำหรับตระกูลผลิตภัณฑ์แต่ละตระกูล และเลิกใช้ตามขนาดรูที่วัดได้ แทนที่จะยึดตามความรู้สึกของไส้ใน ช่วยปกป้องสิ่งอื่นๆ ในสายการผลิตอย่างเงียบๆ
ทังสเตนคาร์ไบด์การวาดลวดเพื่อการวาดที่แม่นยำ แม่พิมพ์ทังสเตนคาร์ไบด์ที่มีความแม่นยำช่วยรักษาความแม่นยำของมิติลวดและพื้นผิวสำเร็จ ในขณะเดียวกันก็ทนต่อแรงกดและแรงเสียดทานของการวาด ดูผลิตภัณฑ์ → แพลตฟอร์มที่อยู่ด้านล่างก็มีความสำคัญเช่นกัน และในลักษณะที่เงียบกว่าที่ผู้ซื้อส่วนใหญ่คาดหวัง การทำงานที่มีคาร์บอนสูงอย่างต่อเนื่องอย่างหนักจะให้รางวัลแก่เครื่องจักรที่มีปริมาณสารหล่อลื่นในปริมาณมาก บล็อกที่แข็ง และตัวขับเคลื่อนที่มีอัตราส่วนการรองรับน้ำหนักภายใต้โหลด ซึ่งเป็นบล็อกแบบเปียกที่สร้างขึ้นเพื่อให้ทำงานสามกะโดยไม่มีการตั้งค่าเคลื่อนไป การผลิตที่น้อยลงและมั่นคงมากขึ้นมักจะได้ผลดีกว่ากับเฟรมที่แน่นและเรียบง่ายกว่า ซึ่งง่ายต่อการซ่อมบำรุงและเปลี่ยนใหม่ได้อย่างรวดเร็ว
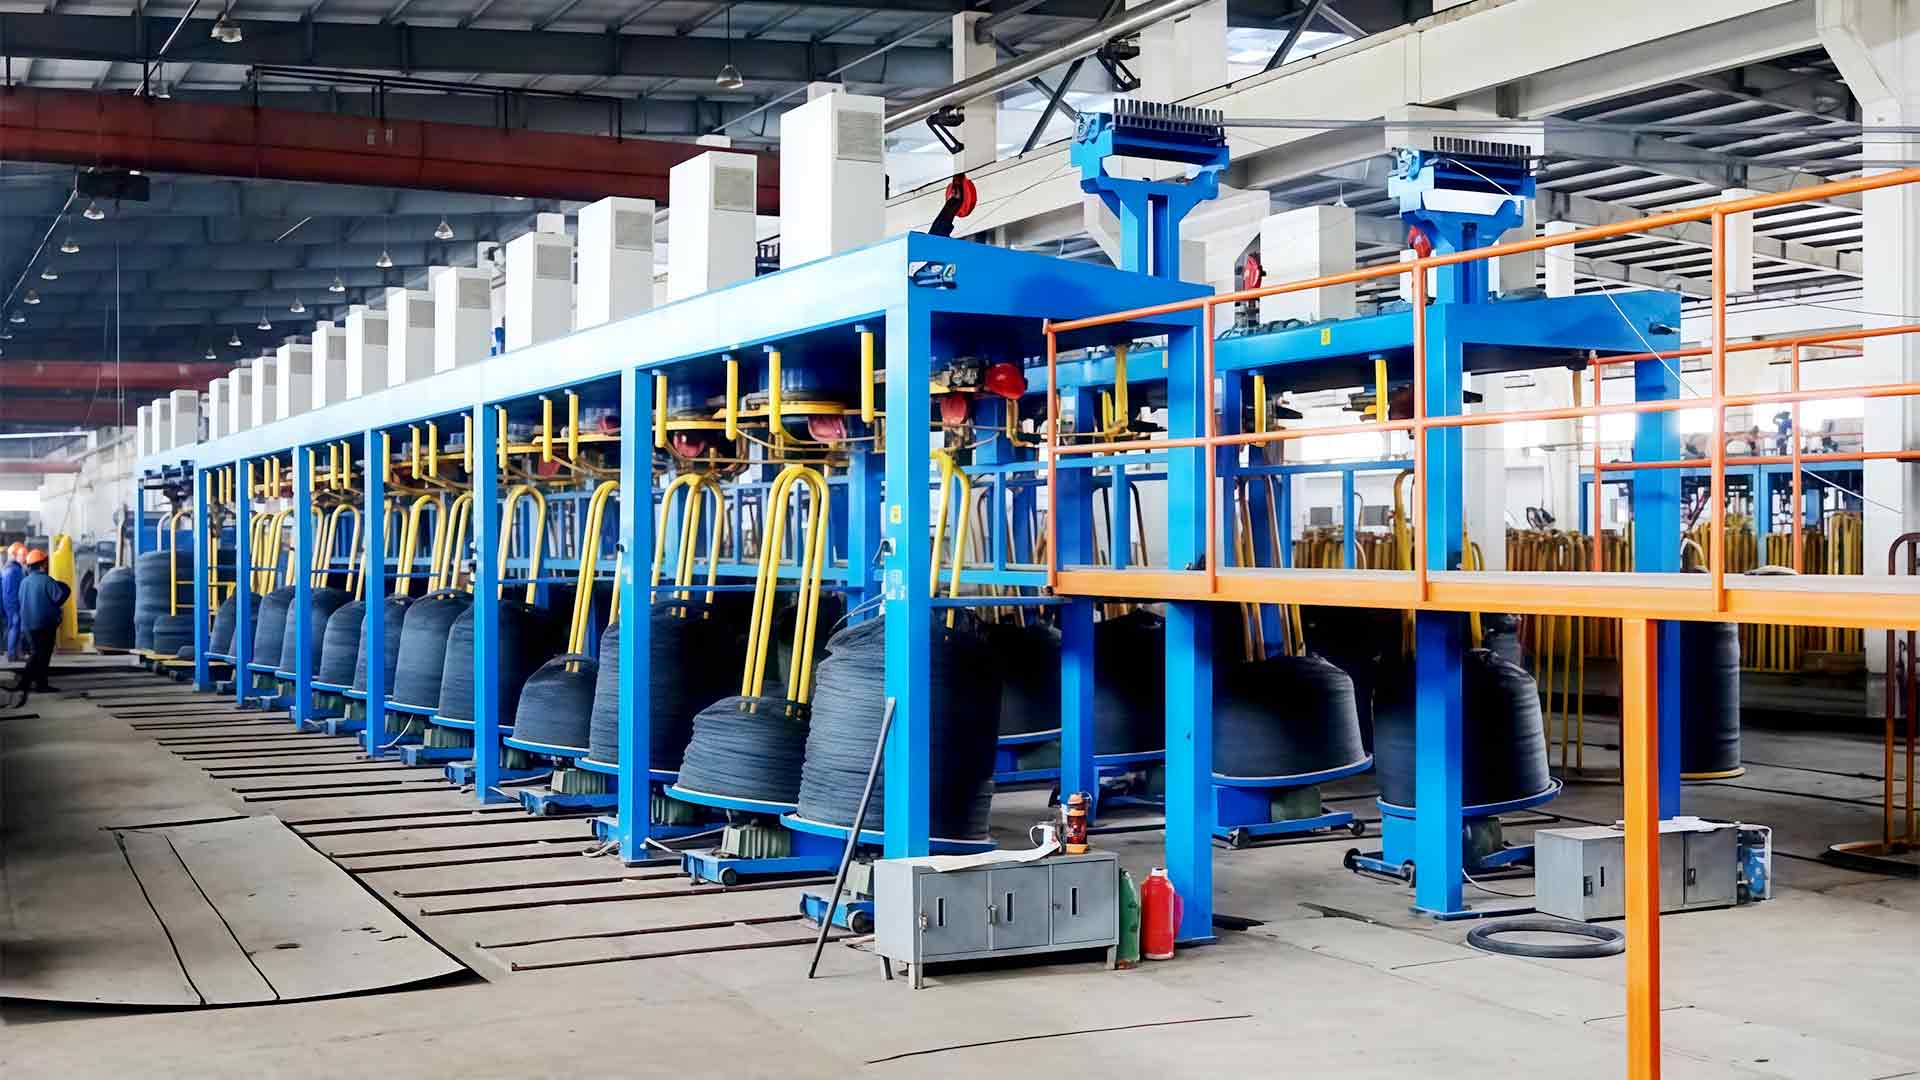
เครื่องวาดลวดถังน้ำเปียกพร้อมระบบระบายความร้อนอย่างต่อเนื่อง เครื่องวาดลวดแบบเปียกที่ใช้น้ำหล่อเย็นอย่างต่อเนื่องเพื่อลดแรงเสียดทานและการสึกหรอของดาย ในขณะเดียวกันก็ช่วยรักษาผิวสำเร็จและคุณภาพลวดที่สม่ำเสมอ ดูผลิตภัณฑ์ → ผลตอบแทนและการรับสินค้าเป็นส่วนหนึ่งของการวาดเส้น
บล็อกรูปวาดไม่ได้ทำงานแยกกัน แม้ว่าจะดีก็ตาม ผลตอบแทนจะกำหนดแรงตึงด้านหลัง และคอยล์ที่จ่ายออกไปเมื่อไฟกระชากจะแสดงเป็นเส้นผ่านศูนย์กลางที่กระจายซึ่งไม่มีกำหนดตายตัวไม่สามารถแก้ไขได้ การหยิบขึ้นมาจะตัดสินคุณภาพของบรรจุภัณฑ์ และตัวจัดคิวที่ตั้งค่าไว้ไม่ดีจะทำให้ลวดที่ออกจากแม่พิมพ์ตัวสุดท้ายกลมสนิท
เราใช้เวลากับปลายทั้งสองนี้มากเท่ากับบนบล็อกนั้นเอง ขาตั้งจ่ายผลตอบแทนเหนือศีรษะแบบพลิกและขาตั้งควบคุมความตึงมีอยู่เพื่อคงความตึงเครียดให้คงที่ในขณะที่คอยล์คลายตัว มีสปูลเลอร์ โครงดอกบ๊วย และกรองวงช้างเพื่อดึงลวดที่เสร็จแล้วออกโดยไม่บิดเกลียว เมื่อลูกค้าบอกเราว่ากลุ่มผลิตภัณฑ์ของตน "ทำงานได้ดีกว่าลูกค้ารายอื่นในบางวัน" คำตอบมักจะอยู่ที่ผลตอบแทนมากกว่าในกล่องดาย
“เส้นที่วิ่งด้วยความเร็ว 1,200 ม./นาที และขาด 2 กะจะช้ากว่าเส้นที่วิ่ง 900 และไม่เคยหยุด เราอยากจะขายเส้นที่สอง”
นั่นคือมุมมองจากวิศวกรทดสอบการใช้งานของเราเอง และเป็นตัวกรองที่มีประโยชน์เมื่อคุณอ่านข้อมูลจำเพาะ ครบวงจรของ การวาดเส้นลวดและอุปกรณ์สนับสนุนที่เราสร้าง ได้รับการจัดระเบียบตามแนวคิดนั้น ตั้งแต่ผลตอบแทนไปจนถึงการวาดไปจนถึงการสปูลและการบรรจุ
รายการตรวจสอบที่ควรค่าแก่การนำเข้าโรงงาน
- ขอกำหนดการส่งผ่านสำหรับเกรด การเคลือบ และเส้นผ่านศูนย์กลางสำเร็จรูปของคุณ ไม่ใช่ตารางทั่วไปที่ยืมมาจากผลิตภัณฑ์อื่น
- ยืนยันวงจรการทำความเย็น: ความจุตัวแลกเปลี่ยนความร้อน ปริมาตรถัง เกรดการกรอง และวิธีกำจัดเศษละเอียด
- ดูเครื่องจักรทำงานด้วยความเร็วที่กำหนดเป็นเวลาอย่างน้อยหนึ่งชั่วโมง จากนั้นจึงสัมผัสถึงอุณหภูมิของน้ำมันหล่อลื่นด้วยตัวเอง
- ตรวจสอบร่องกว้านและกล่องดายบนเครื่องจักรที่ใช้แล้วก่อนที่การสนทนาจะเปลี่ยนเป็นราคา
- ใส่อัตราการแตกหักและความทนทานต่อเส้นผ่านศูนย์กลางเป็นลายลักษณ์อักษร ตัวเลขสองตัวนี้คือประสิทธิภาพที่คุณซื้อจริง
- วางแผนการว่าจ้างกับคนที่จะดูแลสายการผลิต ไม่ใช่แค่กับฝ่ายบริหารเท่านั้น ความรู้ในการตั้งค่าเป็นส่วนหนึ่งของการส่งมอบ
ผลงานที่ดีจะเป็นอย่างไรในที่สุด
ประสิทธิภาพในการดึงแบบเปียกที่มีคาร์บอนสูงไม่ใช่คุณสมบัติของเครื่องจักรเพียงอย่างเดียว สิ่งที่เกิดขึ้นคือเมื่อกำหนดเวลาการส่งผ่านที่เหมาะสมพบกับการระบายความร้อนที่มั่นคง สารหล่อลื่นที่สะอาด ดายที่เข้ากันดี และการกักเก็บที่ไม่ขัดขวางบล็อก จัดแนวเหล่านั้นและตัวเลขความเร็วจะดูแลตัวเอง เข้าใจผิดและไม่มีแรงม้าจำนวนเท่าใดที่จะซ่อนมันได้
ส่วนที่ให้กำลังใจก็คือ เกือบทั้งหมดสามารถวัดได้ และส่วนใหญ่สามารถปรับได้ในสายการผลิตที่มีอยู่ หากคุณกำลังระบุอุปกรณ์ใหม่ หรือพยายามกู้คืนเอาท์พุตจากเครื่องจักรที่ช้าลงอย่างเงียบๆ ในช่วงสองปีที่ผ่านมา เรายินดีเสมอที่จะแจ้งตัวเลขกับคุณ โดยปกติจะเริ่มต้นด้วยคำถามที่ง่ายที่สุด: บันทึกการหยุดทำงานของคุณบอกว่าอย่างไร
นิสัยที่ควรค่าแก่การรักษา: บันทึกอุณหภูมิน้ำมันหล่อลื่น จำนวนการหยุด และความเร็วเฉลี่ยของสายการผลิตทุกๆ กะเป็นเวลาหนึ่งเดือน เส้นแนวโน้มจะบอกคุณเกี่ยวกับประสิทธิภาพที่แท้จริงมากกว่าการทดสอบครั้งใดๆ ที่เคยทำได้