
หมายเหตุภาคสนาม · การวาดลวด
ระเบียบวินัยอันเงียบสงบของเครื่องวาดลวดเส้นตรงอัตโนมัติเต็มรูปแบบ
เส้นที่ดึงก้านขนาด 5.5 มม. ลงมาเหลือ 1.0 มม. โดยไม่มีใครยืนอยู่เหนือ ไม่ใช่เรื่องมหัศจรรย์ของระบบอัตโนมัติ มันเป็นข้อตกลงเล็กๆ น้อยๆ ที่ต่อเนื่องกันเป็นสายโซ่ยาวระหว่างมอเตอร์ แม่พิมพ์ สารหล่อลื่น และผู้ควบคุม และทุกข้อตกลงต้องยึดไว้ทุกครั้งที่ผ่าน
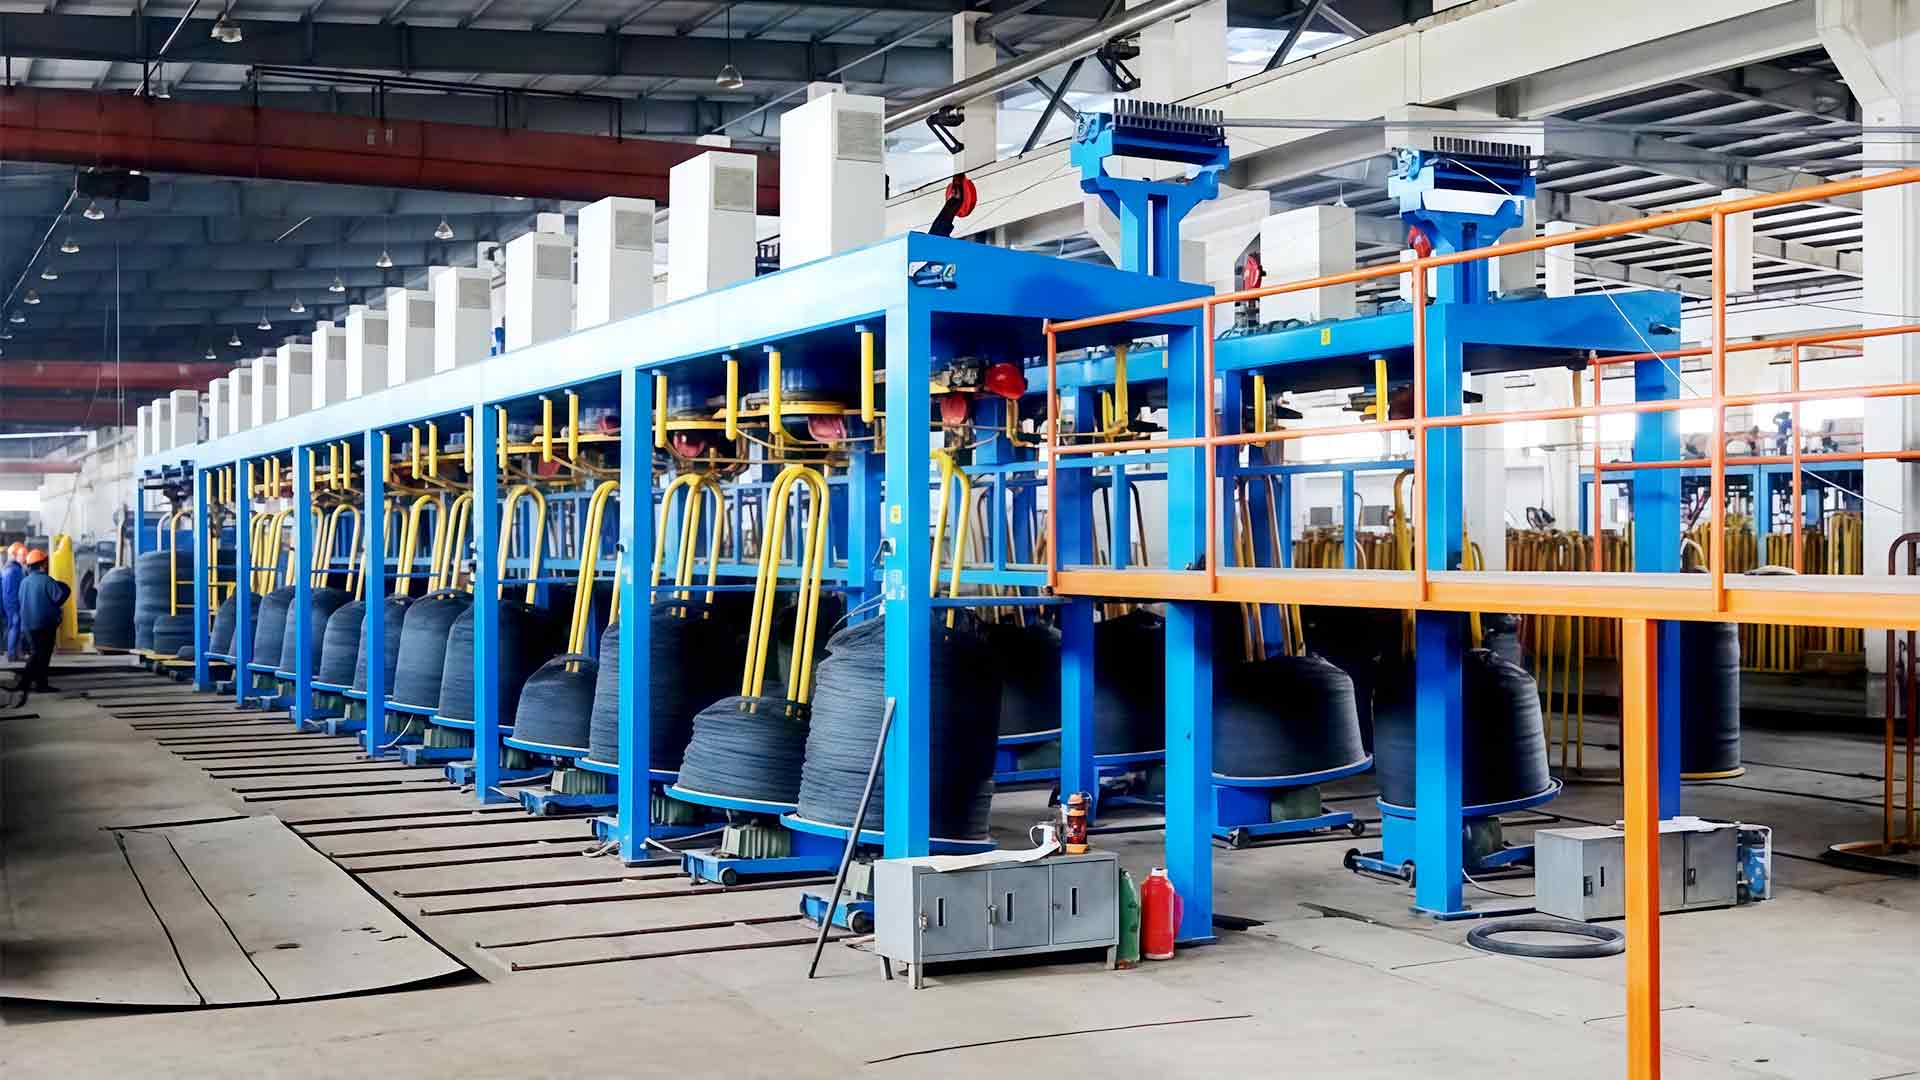
เดินผ่านโรงสีลวดในตอนเช้าแล้วคุณจะได้ยินความแตกต่าง เส้นกึ่งอัตโนมัติจะประกาศตัวเอง: เสียงฝีเท้า เสียงกึกก้องของแกนหมุนที่เปลี่ยนไป การหยุดชั่วคราวในขณะที่แขนรับแรงดึงสงบลง เครื่องป้อนเส้นตรงอัตโนมัติเต็มรูปแบบฟังดูน่าเบื่อเกือบหมด ผลตอบแทนจะเปลี่ยน พวกกัปตันส่งเสียงครวญครางในขั้นตอน การหยิบขึ้นมาจะม้วนแกนม้วนซึ่งจะเต็มภายในสี่สิบนาที จากนั้นจึงเปลี่ยนตัวมันเอง ไม่มีอะไรดราม่าเกิดขึ้นซึ่งตรงประเด็นเลย
เราสร้างอุปกรณ์วาดลวดในอู๋ซีมาตั้งแต่ปี 2010 โดยมีรากฐานมาจากการค้าขายนี้ย้อนกลับไปไกลกว่านั้นมาก และบทเรียนก็ไม่เปลี่ยนแปลง ระบบอัตโนมัติไม่ได้ลบทักษะออกจากกระบวนการ มันย้ายทักษะออกจากมือของผู้ปฏิบัติงานและเข้าสู่การออกแบบไลน์ ส่วนที่เหลือของบทความนี้เป็นเรื่องเกี่ยวกับการย้ายที่อยู่จริงที่เกี่ยวข้อง
"อัตโนมัติเต็มรูปแบบ" หมายถึงอะไรจริงๆ
วลีนี้ถูกใช้อย่างหลวมๆ ในแค็ตตาล็อกอุปกรณ์ บนเครื่องจักรแบบเส้นตรง ควรหมายถึงบางสิ่งที่เฉพาะเจาะจง: ไลน์จะจัดการความตึงของตัวเอง อัตราส่วนความเร็วของมันเอง และการหยุดของมันเอง ตั้งแต่การส่งครั้งแรกไปจนถึงแกนม้วนที่เสร็จแล้ว
ซึ่งมักจะมาจากการตัดสินใจทางวิศวกรรมสี่ครั้ง กว้านแต่ละตัวจะมีระบบขับเคลื่อนของตัวเองแทนที่จะใช้เพลาเดียวร่วมกัน ดังนั้นอัตราส่วนความเร็วระหว่างการผ่านจึงสามารถตัดแต่งด้วยระบบอิเล็กทรอนิกส์ แทนที่จะถูกกำหนดโดยรูปทรงของเฟือง ความตึงระหว่างการจ่ายบอลถูกวัดและแก้ไขอย่างต่อเนื่อง ไม่ได้กำหนดไว้เพียงครั้งเดียวและคาดหวังไว้ สูตรอาหารจะถูกจัดเก็บ ดังนั้นการเปลี่ยนจากผลิตภัณฑ์หนึ่งไปอีกผลิตภัณฑ์หนึ่งจึงเป็นการเปลี่ยนหน้าจอและการเปลี่ยนแม่พิมพ์ แทนที่จะเป็นกำหนดการผ่านที่เขียนด้วยลายมือ และไลน์รู้วิธีหยุด: บนสายไฟที่ขาด ไลน์จะหยุดอย่างเรียบร้อยและบอกคุณว่าตำแหน่งแม่พิมพ์ใดล้มเหลว
- ไดรฟ์อิสระ บนกว้านแต่ละอัน โดยมีการควบคุมความตึงแบบวงปิดระหว่างการผ่าน
- สูตรที่เก็บไว้ สำหรับแต่ละผลิตภัณฑ์ ดังนั้นคำสั่งซื้อซ้ำจะทำงานเหมือนกัน
- ผลตอบแทนที่ซิงโครไนซ์และการรับเข้า ดังนั้นความตึงของเส้นจึงเกิดขึ้นเพียงครั้งเดียวและคงอยู่
- หน่วยความจำผิดพลาด ซึ่งเปลี่ยนตัวแบ่งจากอาร์กิวเมนต์เป็นจุดข้อมูล
ผลตอบแทนไม่น่าดึงดูด มีการแตกหักน้อยลงในเส้นผ่านศูนย์กลางละเอียด มีศูนย์กลางที่ดีกว่า เศษที่จุดเริ่มต้นของแกนม้วนน้อยลง และผู้ปฏิบัติงานที่ใช้เวลากะดูคุณภาพแทนที่จะเฝ้าดูเครื่องจักร
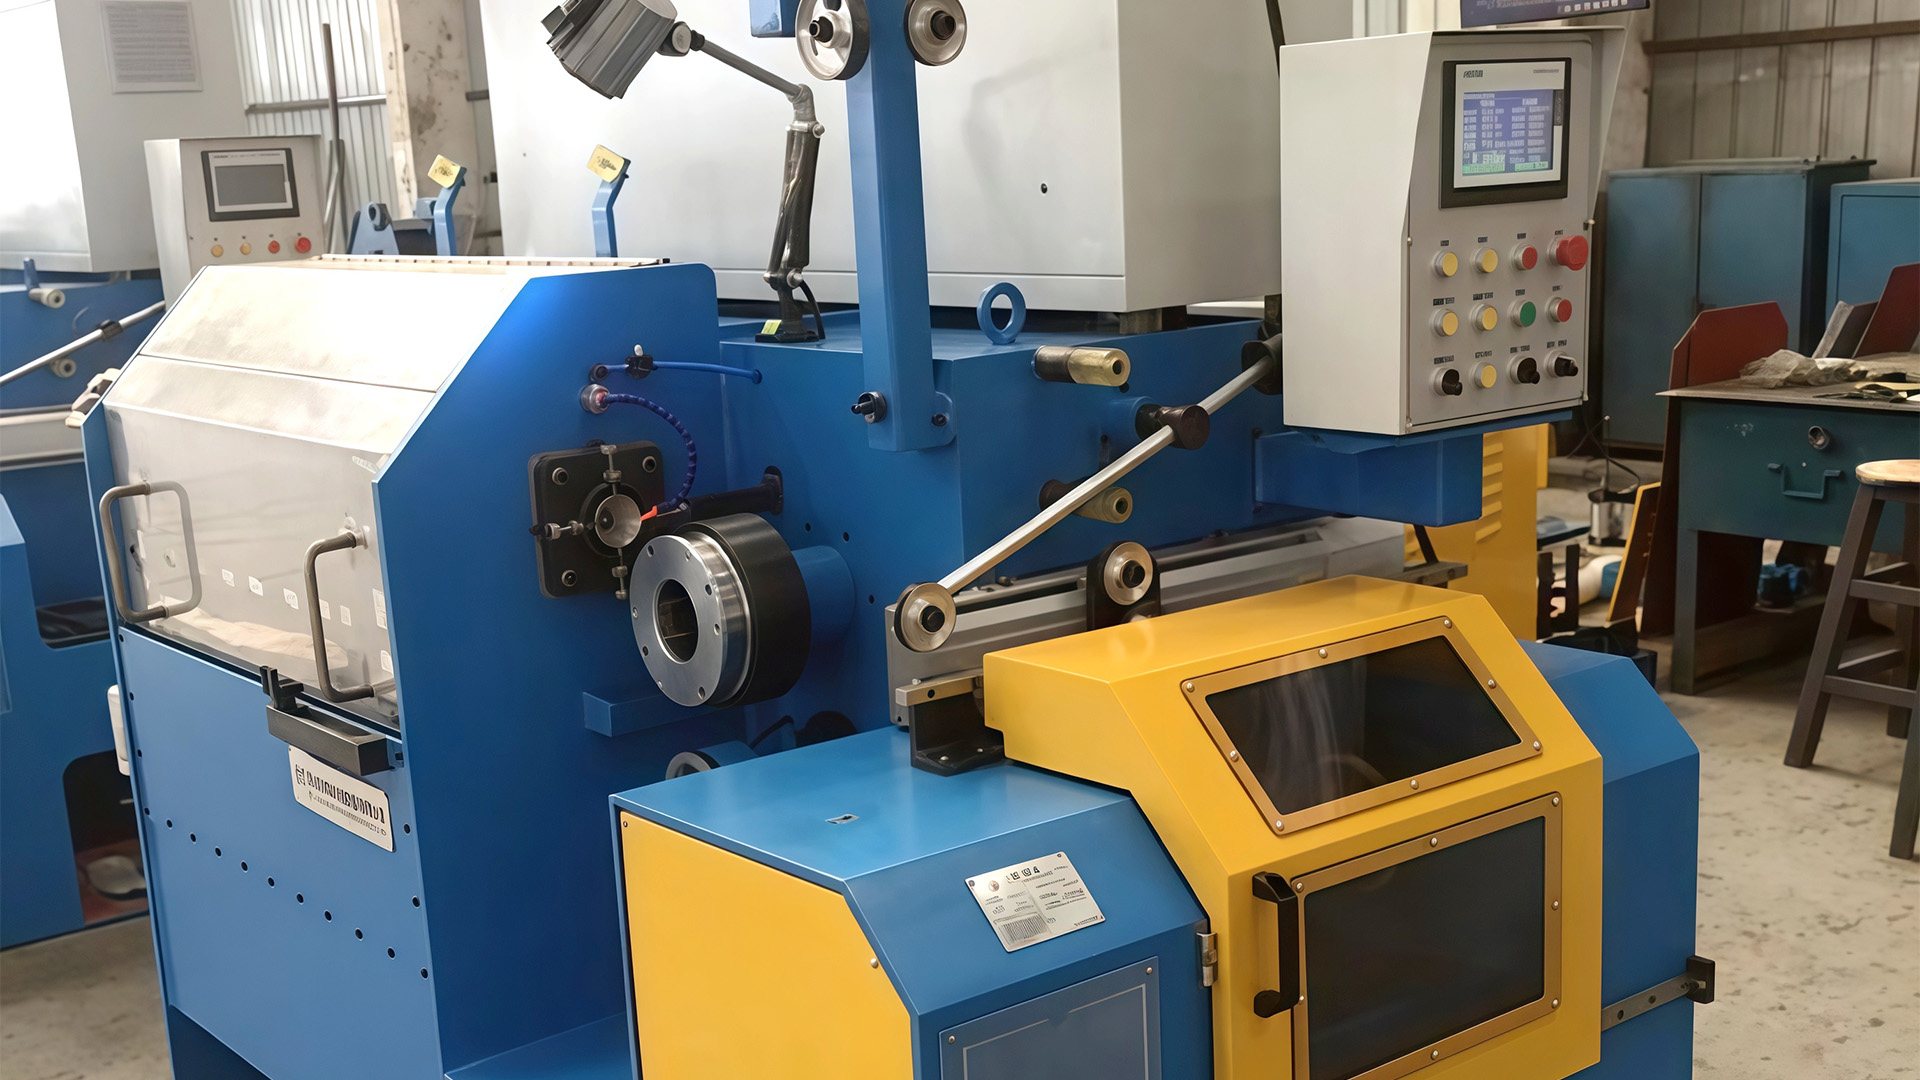
 ระบบเครื่องวาดลวดโดยตรงแบบบูรณาการ ระบบบูรณาการขนาดกะทัดรัดผสมผสานการจ่ายออก การหยิบขึ้น แม่พิมพ์ การหล่อลื่น การควบคุมแรงดึง และการดึงเพื่อดึงเหล็กกล้าคาร์บอน สเตนเลส ทองเหลือง และทองแดง โดยมีการจัดการแบบแมนนวลน้อยลง ดูผลิตภัณฑ์ →
หากคุณต้องการพื้นหลังด้านกลไกก่อน วิศวกรของเราได้เขียนคำอธิบายเป็นภาษาธรรมดาไว้ การวาดเส้นตรงเพียงเส้นเดียวทำงานอย่างไร จากมุมเข้าใกล้ของแม่พิมพ์ไปจนถึงส่วนยึดจับแบบกว้าน มีค่าสิบนาทีก่อนการสนทนาข้อกำหนดใดๆ
กายวิภาคศาสตร์ของเส้น: ผลตอบแทน การวาด การรับขึ้น
เส้นวาดมักจะอธิบายโดยเครื่องจักรหลัก แต่ปัญหาส่วนใหญ่อยู่ที่ขอบ ผลตอบแทนจะตัดสินว่าไม้เรียวมาถึงอย่างสงบหรือกำลังต่อสู้ การหยิบขึ้นมาจะตัดสินว่าลวดที่เสร็จแล้วจะเป็นระเบียบเรียบร้อยหรือพันกันหรือไม่ ระหว่างนั้น ส่วนการวาดภาพจะทำหน้าที่ตามที่ทุกคนพูดถึง
| เวที | มันทำอะไร | เส้นไหนหาย. |
|---|---|---|
| ผลตอบแทน | ป้อนก้านที่ความตึงต่ำและควบคุมได้ | การพันกัน การลากเบรก รูปทรงคอยล์ไม่ดี |
| การวาดภาพ | ลดการผ่านของเส้นผ่านศูนย์กลางผ่านดายคาร์ไบด์ | การลดลงไม่สม่ำเสมอ ดายสึกหรอ กว้านลื่น |
| การหล่อลื่นและการระบายความร้อน | รักษาอุณหภูมิแม่พิมพ์และกว้านให้คงที่ | ดายแห้ง หัวฉีดอุดตัน เกรดน้ำมันหล่อลื่นผิด |
| การรับขึ้น | ลมเสร็จสิ้นลวดที่ความตึงที่ตรงกัน | ข้อบกพร่องในการเคลื่อนที่ แกนม้วนแบบอ่อน แรงตึงจากการดริฟท์ |
บนพื้น พื้นที่ผลตอบแทนมักเป็นข้อจำกัด โครงเหนือศีรษะแบบธรรมดาจำเป็นต้องมีพื้นที่ส่วนหัวและการแกว่งที่ชัดเจน การจ่ายเงินค่าโสหุ้ยแบบพลิกจะพับขดลวดให้อยู่ในตำแหน่งแทน ซึ่งมีความสำคัญเมื่อสายอยู่ในช่องที่มีอยู่แทนที่จะเป็นอาคารใหม่ ไม่ว่าจะด้วยวิธีใด คำถามในการออกแบบก็เหมือนกัน: ก้านสามารถเข้าสู่ดายอันแรกด้วยความมั่นคง ความตึงต่ำ และไม่มีการดึงด้านข้างได้หรือไม่
การจับคู่เครื่องกับวัสดุ
วัสดุเลือกเครื่องจักร ไม่ใช่อย่างอื่น นี่เป็นความเข้าใจผิดเดียวที่พบบ่อยที่สุดที่เราพบในการสอบถาม และควรตกลงก่อนที่จะหารือเรื่องอื่นใด
เหล็กกล้าคาร์บอนต่ำ: แกนหลักในการทำงาน
ลวดคาร์บอนต่ำจำนวนมากสำหรับตะปู ตาข่าย รั้ว และการเข้าเล่มจะถูกดึงแบบแห้ง เนื่องจากพื้นผิวสามารถนำสารหล่อลื่นที่แห้งเข้าไปในแม่พิมพ์ได้ และให้รางวัลด้านความคุ้มค่าด้านความเร็วและการวิ่งระยะยาว เครื่องจักรประเภทนี้ที่เข้ากันได้ดีจะรักษาตารางการส่งผ่านที่มั่นคงเป็นเวลาหลายชั่วโมง และงานหลักของผู้ปฏิบัติงานคือการตรวจสอบแม่พิมพ์และการขนส่งแกนม้วนแทนที่จะเป็นการแทรกแซง
เครื่องวาดลวดตรงเหล็กกล้าคาร์บอนต่ำ เครื่องจักรแนวตรงสำหรับการวาดลวดเหล็กกล้าคาร์บอนต่ำแบบแห้ง ออกแบบมาเพื่อลดเส้นผ่านศูนย์กลางในขณะที่ยังคงความแข็งแรงและความสม่ำเสมอสำหรับการใช้งานตาข่าย รั้ว และการเข้าเล่ม ดูผลิตภัณฑ์ → สแตนเลสและพื้นผิวที่บอบบางอื่นๆ
สเตนเลสและลวดละเอียดส่วนใหญ่ที่ใช้ในการทอผ้าหรืองานเคเบิล จะเหมาะกว่าเมื่อใช้การดึงแบบเปียกในเครื่องแทงค์น้ำ โดยที่แม่พิมพ์และลวดถูกแช่จนมิด ของเหลวจะพาความร้อนออกไป รักษาพื้นผิวให้สะอาด และทำให้รายละเอียดละเอียดผ่านได้สมจริง การพยายามดึงวัสดุเหล่านี้ให้แห้งมักจะปรากฏเป็นรอยขีดข่วน การสึกหรอของแม่พิมพ์ หรือการแตกหักโดยไม่ทราบสาเหตุในสองรอบล่าสุด
ลวดเคลือบและคอมโพสิต
เหล็กหุ้มอะลูมิเนียมและตัวนำคอมโพสิตที่คล้ายกันจำเป็นต้องลดขนาดลงเล็กน้อยและรูปทรงแม่พิมพ์อย่างระมัดระวัง เนื่องจากการหุ้มจะนิ่มกว่าแกนและเปลี่ยนรูปต่างกัน ตารางการส่งผ่านจะต้องปกป้องชั้นนอกในขณะที่ยังคงลดแกนลง
การหยุดที่คุ้มค่า หากซัพพลายเออร์เสนอราคาเครื่องเดินเส้นตรงแบบแห้งสำหรับสเตนเลสโดยไม่สอบถามเกี่ยวกับการตกแต่งพื้นผิว สารหล่อลื่น และการใช้งานขั้นสุดท้าย การเสนอราคาดังกล่าวถือเป็นราคา ไม่ใช่คำตอบทางวิศวกรรม ถามว่าเกิดอะไรขึ้นในช่วงสี่
ของเราเอง ช่วงการวาดเส้นลวดตรง ครอบคลุมการใช้งานทั้งลวดตาข่าย คาร์บอนต่ำ หุ้มอะลูมิเนียม และงานแห้งหนัก เนื่องจากโครงแบบเดียวกันไม่เหมาะกับวัสดุทุกประเภท
ตัวเลขที่ควรค่าแก่การถกเถียง
พฤติกรรมของเส้นวาดส่วนใหญ่จะตัดสินบนกระดาษในตารางการส่งผ่าน เมื่อลูกค้าส่งข้อมูลจำเพาะมาให้เรา ข้อมูลเหล่านี้คือตัวเลขที่เราทำงานร่วมกันก่อนที่จะเลือกส่วนประกอบเดียว
- เส้นผ่านศูนย์กลางขาเข้าและทางออก บวกกับแถบพิกัดความเผื่อที่มีความสำคัญต่อท้ายน้ำจริงๆ
- ลดต่อรอบ โดยทั่วไปจะในพื้นที่ร้อยละ 18 ถึง 25 เปอร์เซ็นต์ของการลดพื้นที่สำหรับงานคาร์บอนต่ำ โดยปรับตามความเหนียวของวัสดุ
- ลำดับแม่พิมพ์และมุมเข้าหา รวมถึงเกรดคาร์ไบด์และอายุการใช้งานที่คาดหวังระหว่างการขัดเงา
- ความสามารถในการทำความเย็น ซึ่งมีขนาดสำหรับช่วงบ่ายฤดูร้อนที่เลวร้ายที่สุดมากกว่าวันธรรมดา
- ขนาดมอเตอร์และช่วงความเร็ว ด้วยความเร็วในการผลิตจริงไม่ใช่โบรชัวร์สูงสุด
- รูปแบบสปูลและการจัดการ เพราะเครื่องเร็วซึ่งหยุดทุกๆ 20 นาทีเพื่อเปลี่ยนแกนม้วนนั้นไม่เร็ว
มีคำพูดในร้านค้าของเราว่า: การวาดเส้นมักจะล้มเหลวด้วยความเร็วสูงสุด มันล้มเหลวในการเปลี่ยนแปลง เมื่อทุกคนเร่งรีบ
นั่นคือเหตุผลที่เราถือว่าลำดับการเปลี่ยนแปลงเป็นคุณลักษณะการออกแบบ ระยะพิทช์การเคลื่อนที่ การหนีบสปูล การหนีบสายไฟ และทางลาดเบรก ล้วนเป็นตัวกำหนดว่าการเปลี่ยนสปูลใช้เวลาสี่สิบวินาทีหรือสี่นาที และค่าผสมที่แตกต่างกันในสามกะ
การว่าจ้างและการเป็นเจ้าของที่ยาวนาน
ส่วนที่น่าสนใจของการเป็นเจ้าของเริ่มต้นหลังจากที่เครื่องถูกปิดลงแล้ว การจัดตำแหน่ง ความเรียบของฐานราก การเจาะแม่พิมพ์ และการฝึกอบรมผู้ปฏิบัติงานจะตัดสินว่าเดือนแรกจะเป็นทางลาดที่ราบรื่นหรือเป็นการเจรจาต่อเนื่องกับถังขยะ
- การจัดตำแหน่งก่อน เส้นจะตรงเท่ากับการอ้างอิงเท่านั้น และข้อผิดพลาดด้านความสูงเล็กน้อยที่ผลตอบแทนจะกลายเป็นแรงดึงด้านข้างในการตายครั้งแรก
- ทำลายในความตาย แม่พิมพ์ใหม่ต้องเริ่มต้นอย่างนุ่มนวล การใช้ชุดอุปกรณ์ใหม่โดยลดราคาเต็มที่ถือเป็นนิสัยที่มีราคาแพง
- ฝึกบนหน้าจอสูตรอาหาร ไม่ใช่แค่ปุ่ม ผู้ปฏิบัติงานที่เข้าใจว่าเหตุใดอัตราส่วนจึงเปลี่ยนแปลงจึงตัดสินใจได้ดีขึ้นตอนตีสาม
- รักษาวัสดุสิ้นเปลืองให้ซื่อสัตย์ แม่พิมพ์ ผงหล่อลื่น และคุณภาพน้ำหล่อเย็นคือสามสิ่งที่กำหนดปฏิทินการบำรุงรักษาอย่างเงียบๆ
เครื่องม้วนขึ้นสำหรับเส้นลวด ลมนำเข้าที่ควบคุมโดย PLC จะดึงลวดทองแดง อลูมิเนียม เหล็ก และโลหะผสมลงบนแกนม้วนขนาดต่างๆ พร้อมความเร็วและความตึงที่ปรับได้เพื่อปกป้องรูปร่างของลวดระหว่างการจัดเก็บ ดูผลิตภัณฑ์ → เนื่องจากโรงปฏิบัติงานของเราได้รับการรับรองมาตรฐาน ISO 9001 และเครื่องจักรของเรามีเครื่องหมาย CE สำหรับลูกค้าชาวยุโรป ด้านเอกสารประกอบของการทดสอบการใช้งานจึงมีแนวโน้มที่จะไม่ซับซ้อน กว่าสิบห้าปีที่เราจัดส่งไปยังกว่าสี่สิบประเทศ และคำถามในการส่งมอบมีความคล้ายคลึงกันอย่างมากไม่ว่าสายการผลิตจะไปถึงมณฑลเจียงซูหรือในยุโรปตะวันออก
สิ่งที่ช่วยให้เราพูดได้อย่างถูกต้อง วัสดุและเกรด เส้นผ่านศูนย์กลางทางเข้าและทางออก ความเร็วของเส้นเป้าหมาย ประเภทและน้ำหนักของสปูล และแหล่งจ่ายไฟที่มีอยู่ ด้วยคำตอบทั้งห้าข้อนี้ เราสามารถเสนอตารางการส่งผ่านแทนการเดาได้
เครื่องวาดเส้นตรงอัตโนมัติเต็มรูปแบบถือเป็นการออกแบบท่าเต้นทางอุตสาหกรรมที่ดีที่สุด การเคลื่อนไหวส่วนบุคคลนั้นง่ายดาย: ดึง ลด เย็น ลม สิ่งที่ทำให้มันเป็นไปโดยอัตโนมัติก็คือพวกมันทั้งหมดจับเวลาอยู่ ชั่วโมงแล้วชั่วโมงเล่า ทีละม้วน โดยไม่มีคนมาแก้ไข
นั่นคือเหตุผลที่เราระมัดระวังในการสัญญาว่าจะใช้ "ระบบอัตโนมัติเต็มรูปแบบ" เป็นหัวข้อข่าว เวอร์ชันที่ซื่อสัตย์คือสายการผลิตที่มีความตึงเครียด อัตราส่วน และการหยุดทำงานได้รับการออกแบบมาอย่างใกล้ชิดเพียงพอที่ผู้ปฏิบัติงานสามารถควบคุมการส่งผ่านไปข้างหน้าสามรอบ แทนที่จะเป็นการส่งผ่านหนึ่งครั้งตามหลัง เมื่อสิ่งนั้นเกิดขึ้น เครื่องจักรจะหยุดเป็นศูนย์กลางของความสนใจ และสายไฟก็จะกลายเป็นเป้าหมายอีกครั้ง
หากคุณกำลังดำเนินการตามข้อกำหนดเฉพาะ โปรดส่งลวดที่คุณต้องการวาดและลวดที่คุณต้องการสุดท้ายมาให้เรา เราจะบอกคุณว่าปัญหาน่าจะเกิดขึ้นที่จุดใด และเครื่องใดบ้างที่สามารถแก้ไขได้ด้วยตัวเอง