
ฟังก์ชั่นของเครื่องวาดลวดแนวตั้งแบบกลับหัว: คู่มือฉบับสมบูรณ์
สำหรับผู้ปฏิบัติงานในโรงสีลวดและเจ้าของโรงงาน เครื่องวาดลวดแนวตั้งแบบกลับหัวจะตอบโจทย์ปัญหาคอขวดที่คุ้นเคย นั่นคือ วิธีทำให้สายการผลิตทำงานโดยไม่ต้องหยุดทุกๆ สองสามร้อยกิโลกรัมเพื่อดึงขดลวดออกทั้งหมด
โรงงานผลิตตัวยึดในเจ้อเจียงพบว่าสายการผลิตแนวนอนสองสายต้องใช้คนปฏิบัติงานเต็มเวลาแต่ละสาย เกือบจะเฉพาะสำหรับการเปลี่ยนคอยล์เท่านั้น หลังจากเปลี่ยนโปรแกรมการผลิตเดียวกันเป็นเครื่องวาดลวดแนวตั้งแบบกลับหัว บทบาทของผู้ปฏิบัติงานเปลี่ยนจากการจัดการแบบแมนนวลไปเป็นการควบคุมดูแล สายการผลิตสร้างขดลวดที่หนักกว่า พื้นยังคงสะอาดกว่า และผู้ขึ้นรูปตะปูปลายน้ำได้รับลวดที่มีรูปทรงของขดลวดสม่ำเสมอมากขึ้นอย่างเห็นได้ชัด
ฟังก์ชั่นของเครื่องวาดลวดแนวตั้งแบบกลับหัวจะอธิบายการเปลี่ยนแปลงดังกล่าว เครื่องประเภทนี้ ผสมผสานการดึง การขด และการจัดการคอยล์ไว้ในกระบวนการต่อเนื่องกระบวนการเดียว . การทำความเข้าใจว่าแต่ละฟังก์ชันทำงานอย่างไรเป็นก้าวแรกในการตัดสินใจว่าฟังก์ชันนั้นอยู่ในพื้นที่ปฏิบัติงานของคุณหรือไม่
หลักการทำงาน: การวาด การห่อ และการขดแรงโน้มถ่วงในลำดับเดียว
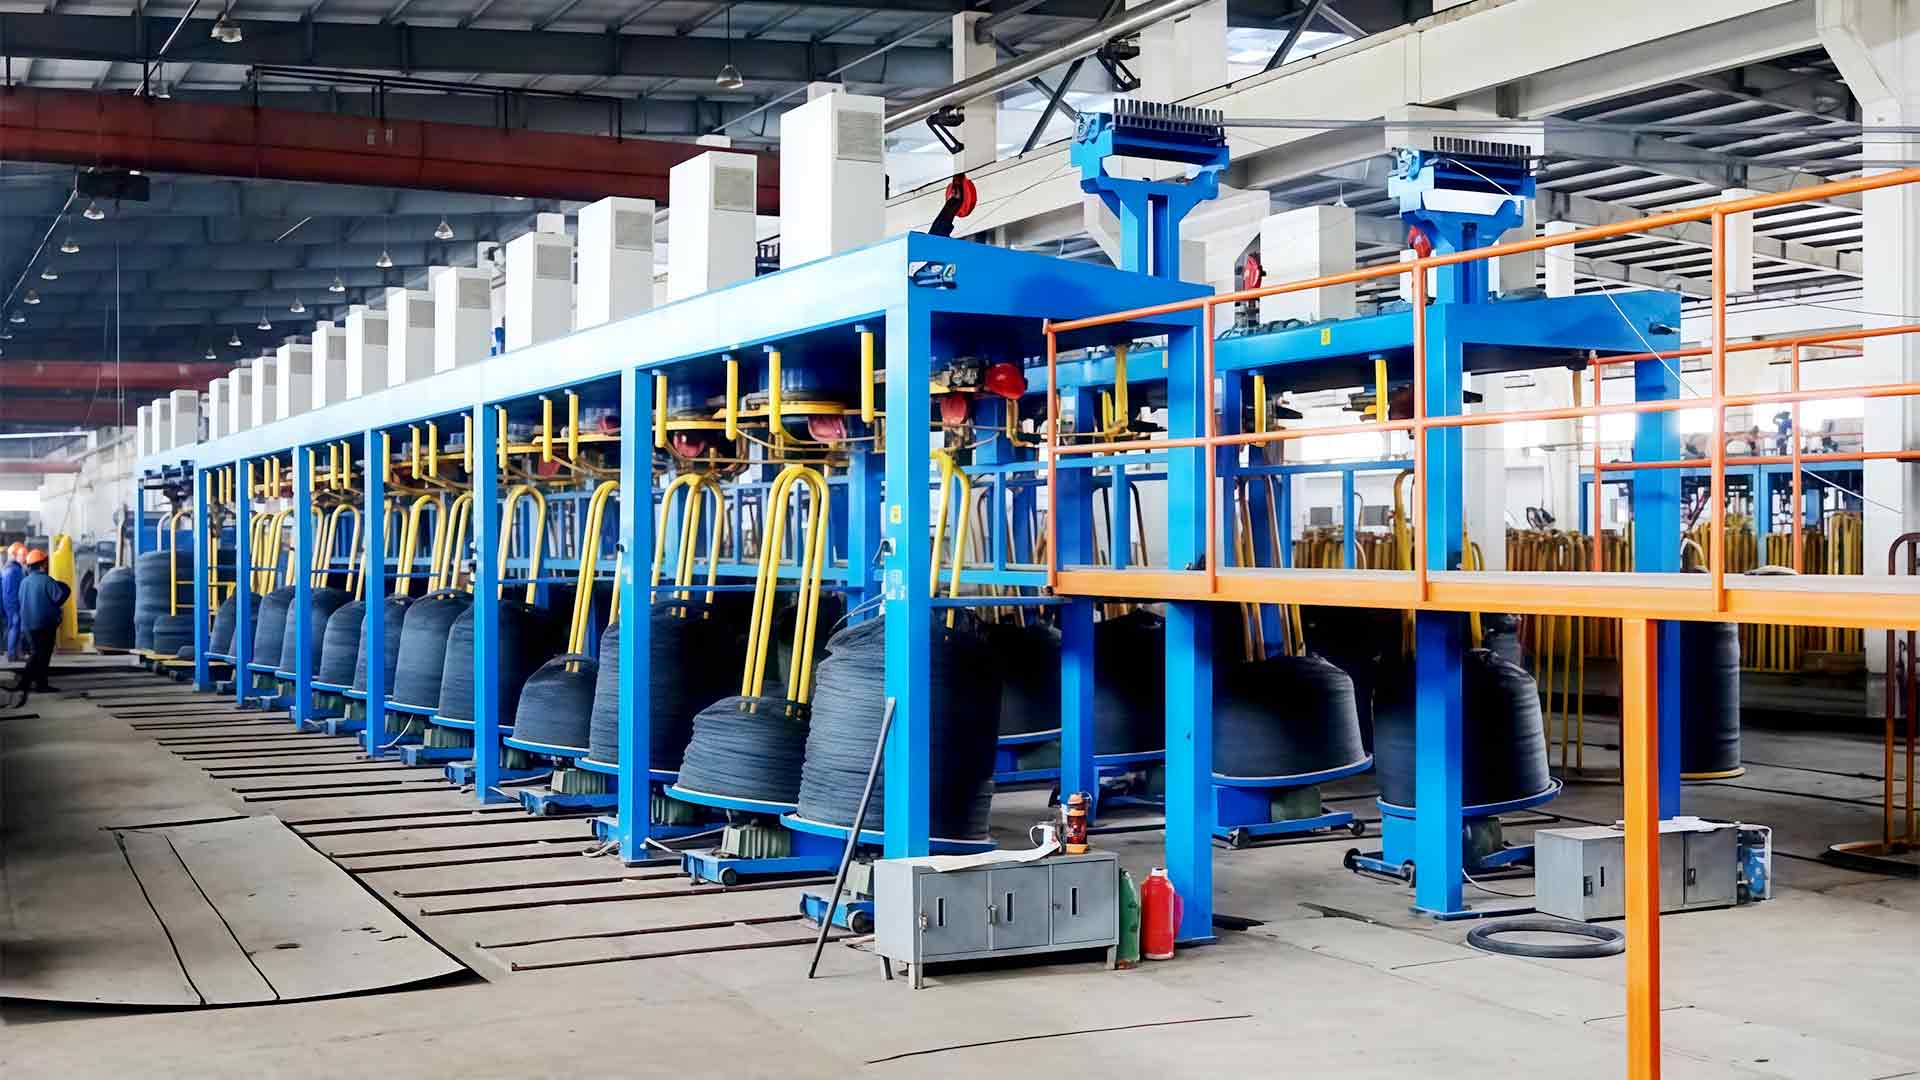
เครื่องวาดลวดแนวตั้งแบบกลับหัวเป็นยูนิตบล็อกเดียวที่มีกว้านติดตั้งในแนวตั้งและกลับด้าน ซึ่งหมายความว่าพื้นผิวการทำงานหันลงด้านล่าง ลวดจะถูกดึงออกจากผลตอบแทน ผ่านกล่องดาย และพันรอบส่วนบนของกว้าน หลังจากการพันขั้นสุดท้าย ลวดจะเคลื่อนไปตามหน้ากว้านและตกลงมาจากขอบด้านล่างไปยังเครื่องเล่นแผ่นเสียงด้านล่าง
กระบวนการทางกายภาพสามกระบวนการเกิดขึ้นพร้อมกัน:
- การลดขนาดด้วยแม่พิมพ์ ซึ่งขับเคลื่อนด้วยแรงดึงของกว้าน
- การถ่ายเทความร้อนจากลวดไปยังพื้นผิวกว้านระบายความร้อนด้วยน้ำ
- การสะสมคอยล์บนแท่นหมุน โดยไม่มีอุปกรณ์ลอกแบบกลไก
เนื่องจากคอยล์วางอยู่ใต้ตัวเครื่อง กว้านจึงสามารถหมุนต่อไปได้ในขณะที่คอยล์ที่เสร็จแล้วรออยู่บนแท่นหมุนเพื่อถอดออก เครื่องจักรไม่เคยหยุดทำงานเพื่อประโยชน์ในการจัดการคอยล์ ในทางปฏิบัติ สิ่งนี้ทำให้การออกแบบแนวตั้งแบบกลับหัวเป็นหนึ่งในการเตรียมการแบบร่างเดี่ยวที่มีประสิทธิผลมากที่สุดในโรงสีลวด
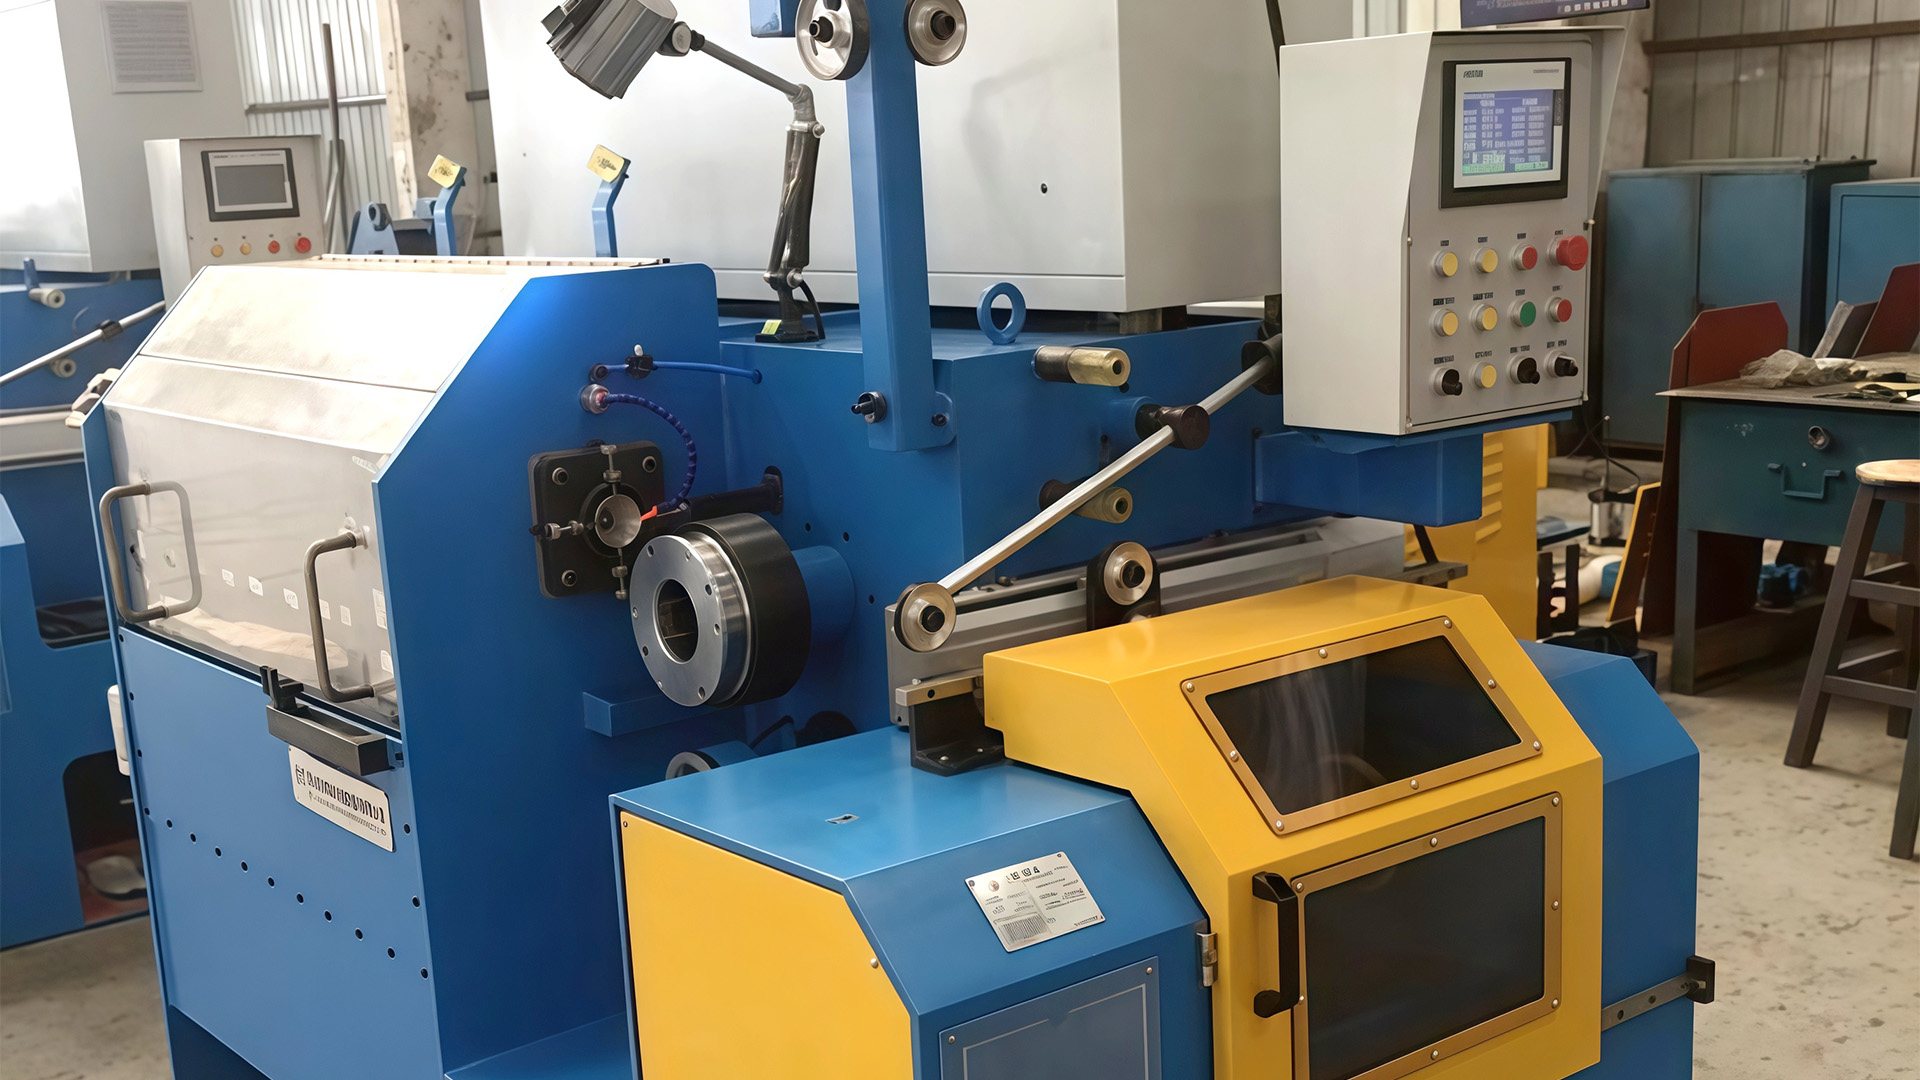
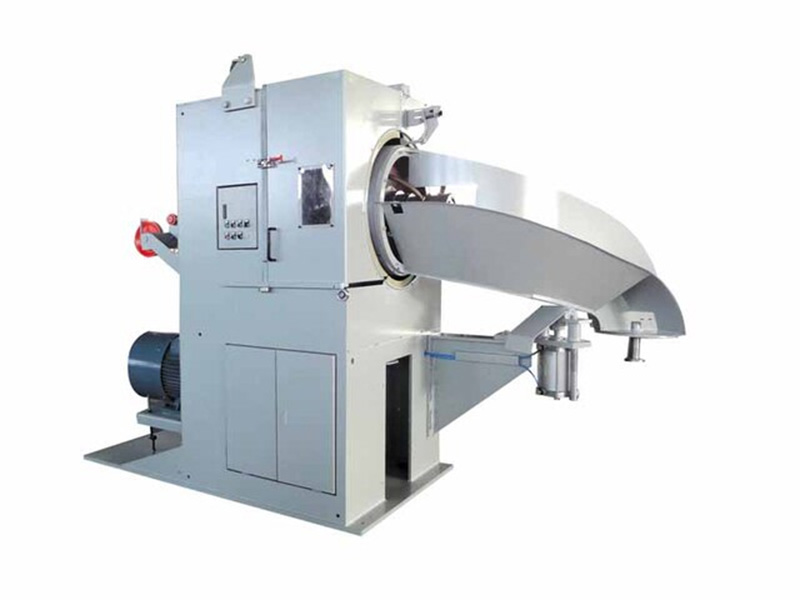 เครื่องวาดลวดเหล็กแนวตั้งแบบกลับหัวสำหรับการผลิตคอยล์ต่อเนื่อง เครื่องกลับหัวโดยใช้แรงโน้มถ่วงช่วยให้กว้านทำงานในขณะที่คอยล์รอ ช่วยให้คอยล์มีน้ำหนักมากขึ้นและการหยุดเกลียวน้อยลง เพื่อลดภาระงานของเสียและผู้ปฏิบัติงาน ดูผลิตภัณฑ์ →
ฟังก์ชั่นหลักหกประการที่กำหนดพฤติกรรมการทำงานของมัน
1. การขดต่อเนื่องด้วยมวลคอยล์หนัก
ฟังก์ชั่นการรับสินค้าไม่ใช่สิ่งที่คิดในภายหลัง มันเป็นสาเหตุที่ทำให้มีรูปแบบกลับด้าน แท่นหมุนจะรวบรวมสายไฟจนกว่าจะถึงน้ำหนักหรือเส้นผ่านศูนย์กลางของขดลวดที่กำหนดไว้ล่วงหน้า จากนั้นเครื่องจะส่งสัญญาณให้ถอดออก น้ำหนักคอยล์แต่ละตัวอาจมีตั้งแต่ 500 กก. ถึง 3,000 กก. ขึ้นไป ขึ้นอยู่กับรุ่น การเริ่มและหยุดที่น้อยลงหมายถึงเหตุการณ์การเธรดที่น้อยลง ซึ่งช่วยลดภาระงานของเสียและผู้ปฏิบัติงานโดยตรง
2. การแบ่งชั้นคอยล์ตามแรงโน้มถ่วง
ลวดที่หลุดออกจากขอบกว้านไม่ได้สุ่ม เครื่องเล่นแผ่นเสียงจะหมุนและเคลื่อนที่ในรูปแบบที่ควบคุม โดยวางแต่ละห่อไว้ข้างอันก่อนหน้า ฟังก์ชั่นการวางรูปแบบนี้จะสร้างขดลวดที่แบนและเสถียรและมีความหนาแน่นสม่ำเสมอ นอกจากนี้ยังป้องกันการประสานกันเมื่อสายไฟถูกจ่ายให้กับเครื่องโบลต์หรือเครื่องตอกตะปูในภายหลัง ซึ่งเป็นปัญหาที่ทำให้สายการผลิตหยุดทำงานในโรงงานที่ใช้ขดลวดที่มีรอยแผลไม่ดี
3. การระบายความร้อนแบบ Capstan ด้วยวงจรน้ำแบบรวม
การวาดภาพทำให้เกิดความร้อน หากไม่มีการระบายความร้อนที่มีประสิทธิภาพ อุณหภูมิพื้นผิวของกว้านจะเพิ่มขึ้น สายไฟจะควบคุมได้ยากขึ้น และสารหล่อลื่นสำหรับดึงจะพัง โดยทั่วไปเครื่องจักรแบบกลับหัวจะถูกสร้างขึ้นด้วยฝาสูบระบายความร้อนด้วยน้ำและวงจรหมุนเวียน การรักษาอุณหภูมิกว้านให้อยู่ในช่วงที่ควบคุมจะช่วยรักษาทั้งอายุการใช้งานของแม่พิมพ์และคุณภาพพื้นผิวของลวด
4. การควบคุมความตึงที่แม่นยำระหว่างการดึง
ไดรฟ์ความถี่ตัวแปร AC จะจับคู่ความเร็วกว้านกับความเร็วผลตอบแทน ทำให้เกิดแรงตึงที่จำเป็นสำหรับการยืดตัวที่สม่ำเสมอ บนเครื่องจักรที่มีลูกกลิ้งนักเต้นหรือโหลดเซลล์ การตอบสนองต่อแรงตึงจะปรับความเร็วอย่างละเอียดแบบเรียลไทม์ ผลลัพธ์ที่ได้คือเส้นผ่านศูนย์กลางสุดท้ายที่สามารถทำซ้ำได้มากขึ้น แม้ว่าความแข็งของแท่งเหล็กที่เข้ามาจะแตกต่างกันไปในแต่ละขดลวดก็ตาม
5. กระบวนการอัตโนมัติที่ขับเคลื่อนด้วย PLC
เครื่องจักรแบบกลับหัวที่ทันสมัยส่วนใหญ่จะเชื่อมโยงความเร็วในการวาด การนับคอยล์ และการเชื่อมต่อด้านความปลอดภัยเข้ากับตัวควบคุมลอจิกที่ตั้งโปรแกรมได้ ผู้ปฏิบัติงานจะกำหนดน้ำหนักคอยล์เป้าหมายและเส้นผ่านศูนย์กลางสำเร็จรูป จากนั้นเครื่องจักรจะเข้ามาดำเนินการต่อ การบันทึกข้อมูลยังช่วยให้หัวหน้างานเห็นว่ามีการผลิตคอยล์จำนวนเท่าใดต่อกะ และดูว่าสายการผลิตถึงอัตราเอาท์พุตที่วางแผนไว้หรือไม่
6. เค้าโครงที่สามารถเข้าถึงได้สำหรับการเปลี่ยนแปลงอย่างรวดเร็ว
โครงสร้างแบบกลับด้านช่วยให้เข้าถึงไดบ็อกซ์ กว้าน และแท่นหมุนได้ชัดเจนจากด้านเดียว สำหรับโรงงานที่แปรรูปลวดที่มีเส้นผ่านศูนย์กลางหลายเส้น เวลาที่จำเป็นในการเปลี่ยนแม่พิมพ์และรีเซ็ตความเร็วของกว้านจะสั้นกว่าเครื่องจักรแนวนอนหรือประเภทนักเต้นหลายรุ่น
ฟังก์ชั่นโดยสรุป: การแยกย่อยระดับระบบ
เพื่อให้การเปรียบเทียบง่ายขึ้น ตารางด้านล่างจะสรุปฟังก์ชันหลักในระดับระบบ และแสดงให้เห็นว่าแต่ละฟังก์ชันมีความหมายต่อประสิทธิภาพการผลิตอย่างไร
| ฟังก์ชั่น | กลไก | ผลกระทบต่อการผลิต |
|---|---|---|
| ดึงและม้วนอย่างต่อเนื่อง | กว้านคว่ำพร้อมจานหมุน | ไม่มีการหยุดสายสำหรับการปอกคอยล์ การใช้งานที่สูงขึ้น |
| ขดลวดแรงโน้มถ่วงลดลง | ตกอย่างอิสระจากขอบล่างของกว้าน | ไม่มีกลไกการเปลื้องผ้า ชิ้นส่วนที่เคลื่อนไหวน้อยลง |
| เครื่องเล่นแผ่นเสียงแบบวางลวดลาย | มอเตอร์จานหมุนอิสระพร้อมการเคลื่อนที่แบบวงโคจร | ขดลวดแบนและมั่นคง ไม่มีการประสานกันที่ผลตอบแทน |
| ระบายความร้อนด้วย Capstan | กว้านระบายความร้อนด้วยน้ำและกล่องดาย | อุณหภูมิการวาดภาพที่มั่นคง ชีวิตตายอีกต่อไป |
| การควบคุมความตึงเครียด | PLC และการควบคุมไดรฟ์ความถี่ตัวแปร | การยืดตัวที่สม่ำเสมอ ลวดขาดน้อยลง |
| การควบคุมน้ำหนักคอยล์ | ตัวนับ PLC พร้อมขีดจำกัดที่ตั้งไว้ล่วงหน้า | โลจิสติกส์ที่คาดการณ์ได้ ติดตามผลผลิตได้ดีขึ้น |
เครื่องรีดลวดไม่ได้วัดจากความเร็วสูงสุดในโบรชัวร์ แต่วัดจากจำนวนชั่วโมงที่ทำงานโดยไม่ต้องใช้มือของผู้ปฏิบัติงาน
เปรียบเทียบกับเครื่องถอนแบบแบบตรงอย่างไร
เครื่องวาดลวดแบบเส้นตรงจะดึงลวดผ่านแม่พิมพ์หลายตัวในแนวนอนและรวบรวมไว้บนแกนม้วนหรือบล็อก เป็นตัวเลือกที่เหมาะสมสำหรับตารางเวลาแบบหลายรอบซึ่งมีเส้นทางต่อเนื่องยาวและการหลอมขั้นกลางเป็นส่วนหนึ่งของกระบวนการ แต่เมื่อโปรแกรมการผลิตเป็นแบบลดขนาดเพียงครั้งเดียว เช่น ลวดคาร์บอนต่ำ 6.5 มม. เหลือ 4.0 มม. สำหรับการทำเล็บ เครื่องตรงแบบหลายรอบอาจมีเครื่องจักรมากกว่าที่งานต้องการ
เครื่องแนวตั้งแบบกลับหัวนั้นง่ายกว่าเนื่องจากได้รับการออกแบบสำหรับรอบเดียว แต่ยังชดเชยด้วยความหนาแน่นของคอยล์ที่สูงขึ้นและการทำงานต่อเนื่อง คุณจะได้ขดลวดที่หนักกว่า พื้นผิวลวดที่สะอาดขึ้น และจุดสัมผัสที่น้อยลง สำหรับผู้ผลิตตัวยึดและตะปูที่ต้องการป้อนลวดขดอย่างมั่นคง การออกแบบแบบกลับด้านจะสอดคล้องกับกระบวนการดาวน์สตรีมได้ดีขึ้น
ตำแหน่งที่เครื่องจักรได้รับการเก็บรักษา: การใช้งานจริง
กลุ่มการใช้งานสี่กลุ่มครองความต้องการเครื่องวาดลวดแนวตั้งแบบกลับหัว:
- การผลิตตัวยึด: การดึงแท่งขนาด 5.5–8.0 มม. ลงไปจนถึงเส้นผ่านศูนย์กลางเส้นลวดที่ผู้ผลิตโบลต์และเฮดเดอร์เย็นกำหนด
- การผลิตตะปู: การผลิตขดลวดขนาด 2.5–4.5 มม. สม่ำเสมอสำหรับเครื่องตอกตะปูอัตโนมัติ
- ตะแกรงลวดและรั้ว: จัดหาลวดสม่ำเสมอสำหรับเครื่องเชื่อมแบบตาข่ายและเครื่องทอแบบโซ่
- ลวดเครียดและคาร์บอนสูง: ควบคุมการลดรอบรอบเดียวสำหรับการใช้งานที่ต้องการการยืดตัวที่คาดการณ์ได้และความสมบูรณ์ของขดลวดสูง
ในการตั้งค่าแต่ละอย่าง ค่าแกนหลักของเครื่องจักรจะยังคงเหมือนเดิม นั่นคือ ใช้แกนที่มีเส้นผ่านศูนย์กลางหนึ่ง ส่งขดลวดที่มีเส้นผ่านศูนย์กลางเล็กกว่า และดำเนินการอย่างต่อเนื่องโดยต้องเอาใจใส่คนเพียงเล็กน้อย
เครื่องวาดลวดแบบกลับหัวความเร็วสูงสำหรับโรงงานอัตโนมัติ ออกแบบมาเพื่อระบบอัตโนมัติสูงและมีเวลาหยุดทำงานน้อยที่สุด เครื่องจักรนี้จับคู่การควบคุมแม่พิมพ์ที่แม่นยำกับเอาต์พุตที่สม่ำเสมอ ทำให้จำเป็นสำหรับโรงงานที่ให้ความสำคัญกับประสิทธิภาพการผลิต ดูผลิตภัณฑ์ → สิ่งที่ควรตรวจสอบก่อนตัดสินใจซื้อ
พารามิเตอร์ห้าตัวกำหนดว่าเครื่องจักรกลับหัวจะตรงกับแผนการผลิตของคุณหรือไม่:
- เส้นผ่านศูนย์กลางก้านทางเข้า: ขนาดก้านสูงสุดที่เครื่องจักรสามารถรับได้ โดยปกติคือ 12 มม. หรือ 6.5 มม. ขึ้นอยู่กับรุ่น
- ช่วงเส้นลวดสุดท้าย: ช่วงเส้นผ่านศูนย์กลางที่ออกแบบกล่องแม่พิมพ์และกว้านไว้ เช่น 1.2–5.0 มม.
- ความเร็วในการดึงสูงสุด: โดยทั่วไป 400–800 ม./นาที ซึ่งกำหนดปริมาณงานโดยตรง
- ความจุน้ำหนักคอยล์: ตั้งแต่ 500 กก. ถึงมากกว่า 3 ตัน ความจุที่มากขึ้นจะช่วยลดความถี่ในการเปลี่ยน
- กำลังมอเตอร์และอัตราส่วนการลด: ต้องตรงกับความต้านทานแรงดึงของวัสดุและการลดที่ต้องการต่อการผ่าน
ค่าเหล่านี้เชื่อมโยงถึงกัน เครื่องจักรที่ระบุสำหรับแท่งขนาด 12 มม. จะไม่ประหยัดเมื่อใช้ลวดสุดท้ายขนาด 1.5 มม. และโบรชัวร์ความเร็วสูงถือว่ากำหนดการดายและสภาวะการหล่อลื่นในอุดมคติ หารือเกี่ยวกับแหล่งที่มาของแกนที่แท้จริงและข้อมูลจำเพาะของสายไฟสำเร็จรูปกับผู้ผลิตอุปกรณ์ก่อนที่จะตัดสินใจ
จุดปฏิบัติงานสองจุดสมควรได้รับความสนใจหลังการติดตั้ง การสึกหรอของแม่พิมพ์เป็นเรื่องปกติ แต่หากการไหลเวียนของความเย็นหรือการหล่อลื่นของเครื่องจักรมีขนาดเล็กเกินไป การสึกหรอจะเร็วขึ้นอย่างรวดเร็วและคุณภาพของพื้นผิวลวดจะลดลง ปัญหารูปแบบคอยล์มักจะแสดงเป็นชั้นที่ไม่สม่ำเสมอหรือขอบยุบ และทั้งสองอย่างสามารถสืบย้อนไปถึงการตั้งโปรแกรมความเร็วของแผ่นเสียงหรือการจัดตำแหน่งกว้าน สำหรับคำแนะนำการแก้ไขปัญหาโดยละเอียด โปรดดูบทความนี้ใน ปัญหาการทำงานของเครื่องวาดลวด .
เครื่องวาดลวดแบบกลับด้านช่องเดียวพร้อมระบบ Take-Up แบบใช้แรงโน้มถ่วง ยูนิตแบบกลับด้านประหยัดพื้นที่นี้ช่วยลดความยุ่งยากในการบำรุงรักษาและอายุการใช้งานของแม่พิมพ์ด้วยการวาดแบบลงด้านล่าง ในขณะที่ PLC และระบบทำความเย็นรองรับการทำงานที่ความเร็วสูงอย่างเสถียร ดูผลิตภัณฑ์ → บรรทัดล่าง
ฟังก์ชั่นของเครื่องวาดลวดแนวตั้งแบบกลับหัวถูกสร้างขึ้นโดยมีวัตถุประสงค์เดียว นั่นคือ เพิ่มเวลาการวาดที่มีประสิทธิผลสูงสุด ขณะเดียวกันก็ลดการจัดการคอยล์ด้วยตนเองให้เหลือน้อยที่สุด การหยิบขึ้นโดยใช้แรงโน้มถ่วงช่วยขจัดกลไกการเปลื้องผ้า แท่นหมุนวางรูปแบบจะสร้างคอยล์ที่อุปกรณ์ดาวน์สตรีมสามารถประมวลผลได้โดยไม่หยุดชะงัก และการระบายความร้อนในตัวและการควบคุม PLC ช่วยให้กระบวนการมีเสถียรภาพที่ความเร็ว
หากโรงงานของคุณดำเนินการลดรอบเดียวและประสบปัญหากับแรงงานในการจัดการคอยล์หรือการหยุดทำงานโดยไม่ได้วางแผน นี่คือการออกแบบที่จะประเมิน ความแรงที่แท้จริงของเครื่องไม่ใช่ฟังก์ชันเดียวที่แยกออกจากกัน . นี่คือวิธีที่ฟังก์ชันเหล่านั้นทำงานร่วมกันเพื่อให้สายไฟเคลื่อนที่ ขดแล้วขด