
เหล็กกล้าคาร์บอน สูง · การถอนลวด
การใช้งานจริงของเครื่องวาดลวดเหล็กกล้าคาร์บอนสูง
ตั้งแต่สปริงไปจนถึงเกลียวอัดแรง เครื่องจักรเบื้องหลังลวดคาร์บอนสูงดึงอย่างแม่นยำ และวิธีการเลือกลวดดังกล่าวสำหรับสายการผลิตของคุณ
พิจารณาแท่งคาร์บอนสูง 5.5 มม. เข้าสู่เส้นลากต่อเนื่อง หลังจากตายเจ็ดครั้งและกว้านสุดท้ายที่ 15 ม./วินาที มันจะกลายเป็นลวดสปริงขนาด 1.2 มม. หากฟิล์มน้ำมันหล่อลื่นไม่ทำงาน อุณหภูมิของแม่พิมพ์จะเกิน 300 °C และลวดจะแตกหักโดยไม่มีการเตือนล่วงหน้า เครื่องจักรที่ป้องกันความล้มเหลวนั้นไม่ใช่อุปกรณ์ทั่วไป แต่เป็นเครื่องวาดลวดเหล็กกล้าคาร์บอนสูงที่ออกแบบมาเพื่อความร้อน แรงตึง และความแม่นยำในการส่งผ่าน
ต่อไปนี้เป็นเวอร์ชันย่อ: ใช้เครื่องวาดลวดเหล็กกล้าคาร์บอนสูงในทุกที่ที่ลวดสำเร็จรูปต้องมีความต้านทานแรงดึงสูง มีเส้นผ่านศูนย์กลางสม่ำเสมอ และพื้นผิวที่สะอาดภายใต้การผลิตที่รวดเร็ว รายการดังกล่าวประกอบด้วย สปริง ลวดสลิง คอนกรีตอัดแรง ลวดหนาม รั้วโซ่ลิงค์ ตาข่ายเชื่อม และตะปูที่มีความแข็งแรงสูง ส่วนที่เหลือของบทความนี้จะอธิบายว่าทำไมแต่ละแอปพลิเคชันจึงมีความต้องการของตัวเองบนเครื่อง และวิธีการแปลความต้องการเหล่านั้นเป็นการตัดสินใจซื้อ
เหตุใดลวดคาร์บอนสูงจึงต้องใช้เครื่องจักรเฉพาะ
เหล็กกล้าคาร์บอนสูง โดยทั่วไปจะมีคาร์บอน 0.55 ถึง 0.85 เปอร์เซ็นต์ ซึ่งแข็งตัวได้เร็วกว่าเกรดคาร์บอนต่ำ การผ่านแม่พิมพ์แต่ละครั้งจะเพิ่มความร้อนและทำให้งานแข็งตัว หากเครื่องจักรไม่สามารถขจัดความร้อนนั้นออกจากกว้านและบริเวณแม่พิมพ์ได้ โครงสร้างลวดจะเปลี่ยนไป: เพิร์ลไลต์เริ่มมีลักษณะเป็นทรงกลม ความต้านทานแรงดึงลดลง และการแตกหักของรูปจะทวีคูณ นี่คือเหตุผลว่าทำไมการใช้งานเครื่องวาดลวดเหล็กกล้าคาร์บอนสูงจึงถูกกำหนดโดยตัวลวดน้อยกว่าโดยระบบควบคุมความร้อนของเครื่อง
ปัจจัยสามประการแยกเครื่องจักรที่มีความสามารถออกจากเครื่องจักรที่มีปัญหา:
- ความสามารถในการทำความเย็นของ Capstan แคปสแตนระบายความร้อนด้วยน้ำที่มีอัตราการไหลสูงจะรักษาอุณหภูมิพื้นผิวให้ต่ำกว่าขีดจำกัดที่ทำให้การหล่อลื่นและโครงสร้างโลหะเสื่อมสภาพ
- ความมั่นคงของความตึงเครียดด้านหลัง แขนนักเต้นหรือผลตอบแทนที่ควบคุมด้วยเซอร์โวช่วยป้องกันความผันผวนของเส้นผ่านศูนย์กลางจากม้วนหนึ่งไปยังอีกม้วนหนึ่ง
- ความถูกต้องของกำหนดการผ่าน การลดในแต่ละรอบจะต้องตรงกับกราฟการแข็งตัวของวัสดุ โดยทั่วไปคือ 12 ถึง 18 เปอร์เซ็นต์ต่อการผ่านสำหรับเกรดคาร์บอนสูง
ทำสิ่งเหล่านี้ให้ถูกต้อง และเครื่องจะกลายเป็นเครื่องมือที่สามารถคาดเดาได้ ทำให้เข้าใจผิด และแม้แต่เหล็กเส้นที่ดีที่สุดก็ไม่สามารถผลิตลวดที่เชื่อถือได้ได้
การใช้งานหลักของลวดดึงคาร์บอนสูง
การใช้งานจริงของเครื่องวาดลวดเหล็กกล้าคาร์บอนสูงคือผลิตภัณฑ์ที่ต้องใช้อัตราส่วนความแข็งแรงต่อน้ำหนักสูง:
| ใบสมัคร | ช่วงสาย | ข้อกำหนดที่สำคัญ |
|---|---|---|
| สปริง | 0.5 – 4.0 มม | ความทนทานต่อแรงดึง พื้นผิวปราศจากรอยแตกขนาดเล็ก |
| ลวดสลิงเกลียว | 0.2 – 3.0 มม | อายุความเมื่อยล้า เส้นผ่านศูนย์กลางสม่ำเสมอ |
| เส้นอัดแรง | 5.0 – 12.0 มม | ความผ่อนคลายต่ำ ให้ผลผลิตสูง |
| ลวดหนาม, โซ่ลิงค์ | 1.0 – 3.5 มม | การยึดเกาะของการเคลือบความสามารถในการดัดงอ |
| เล็บมีความแข็งแรงสูง | 1.2 – 4.5 มม | ความแข็ง พฤติกรรมส่วนหัวที่สม่ำเสมอ |
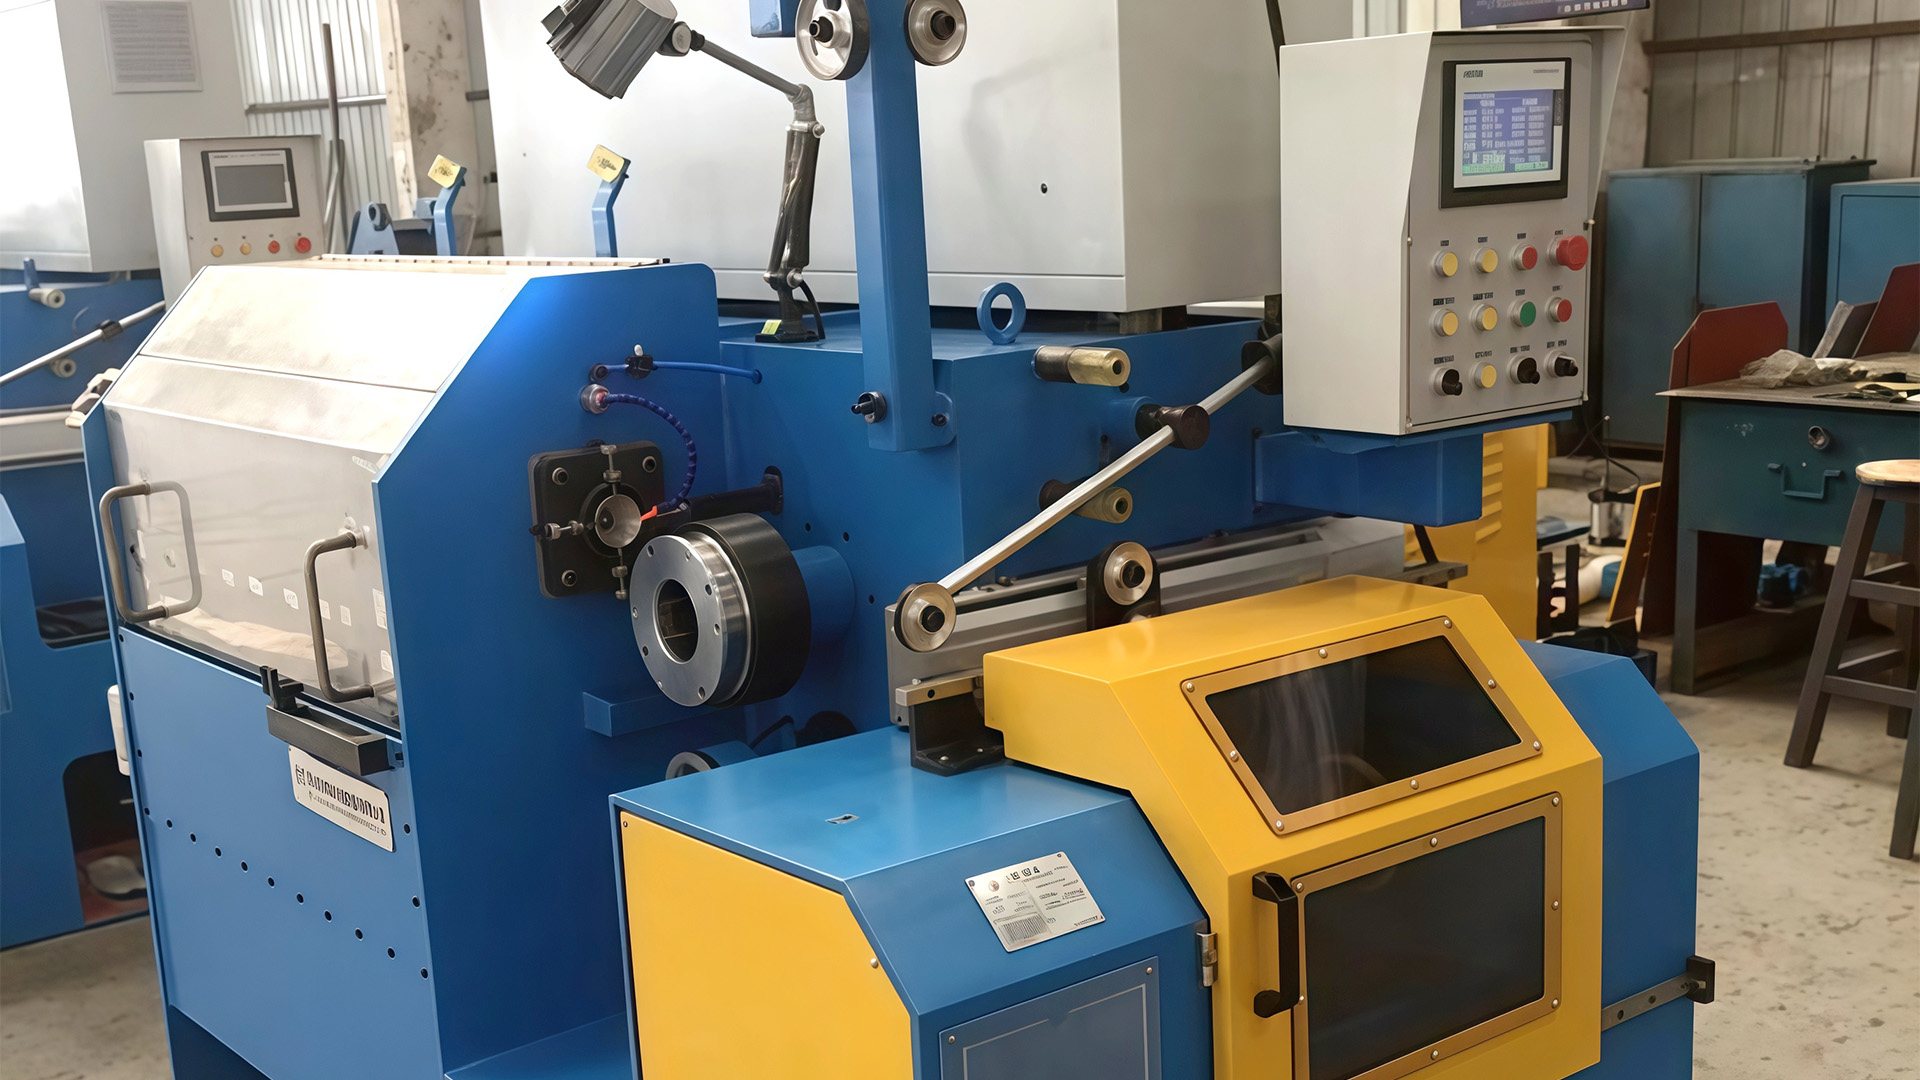
สำหรับการผลิตสปริง เครื่องวาดเส้นตรงคือคำตอบที่พบบ่อยที่สุด การจัดเรียงกล่องดายและการระบายความร้อนของกว้านส่งผลโดยตรงต่อการสลายตัวของคาร์บอนและรอยแตกที่พื้นผิว เครื่องจักร เช่น เครื่องวาดลวดโดยตรงในตัว LZ600 นี้ มักจะถูกกำหนดไว้สำหรับประเภทหน้าที่นี้ เนื่องจากโครงร่างแบบอินไลน์ทำให้แกนการส่งผ่านตรงตั้งแต่ผลตอบแทนไปจนถึงการรับขึ้น
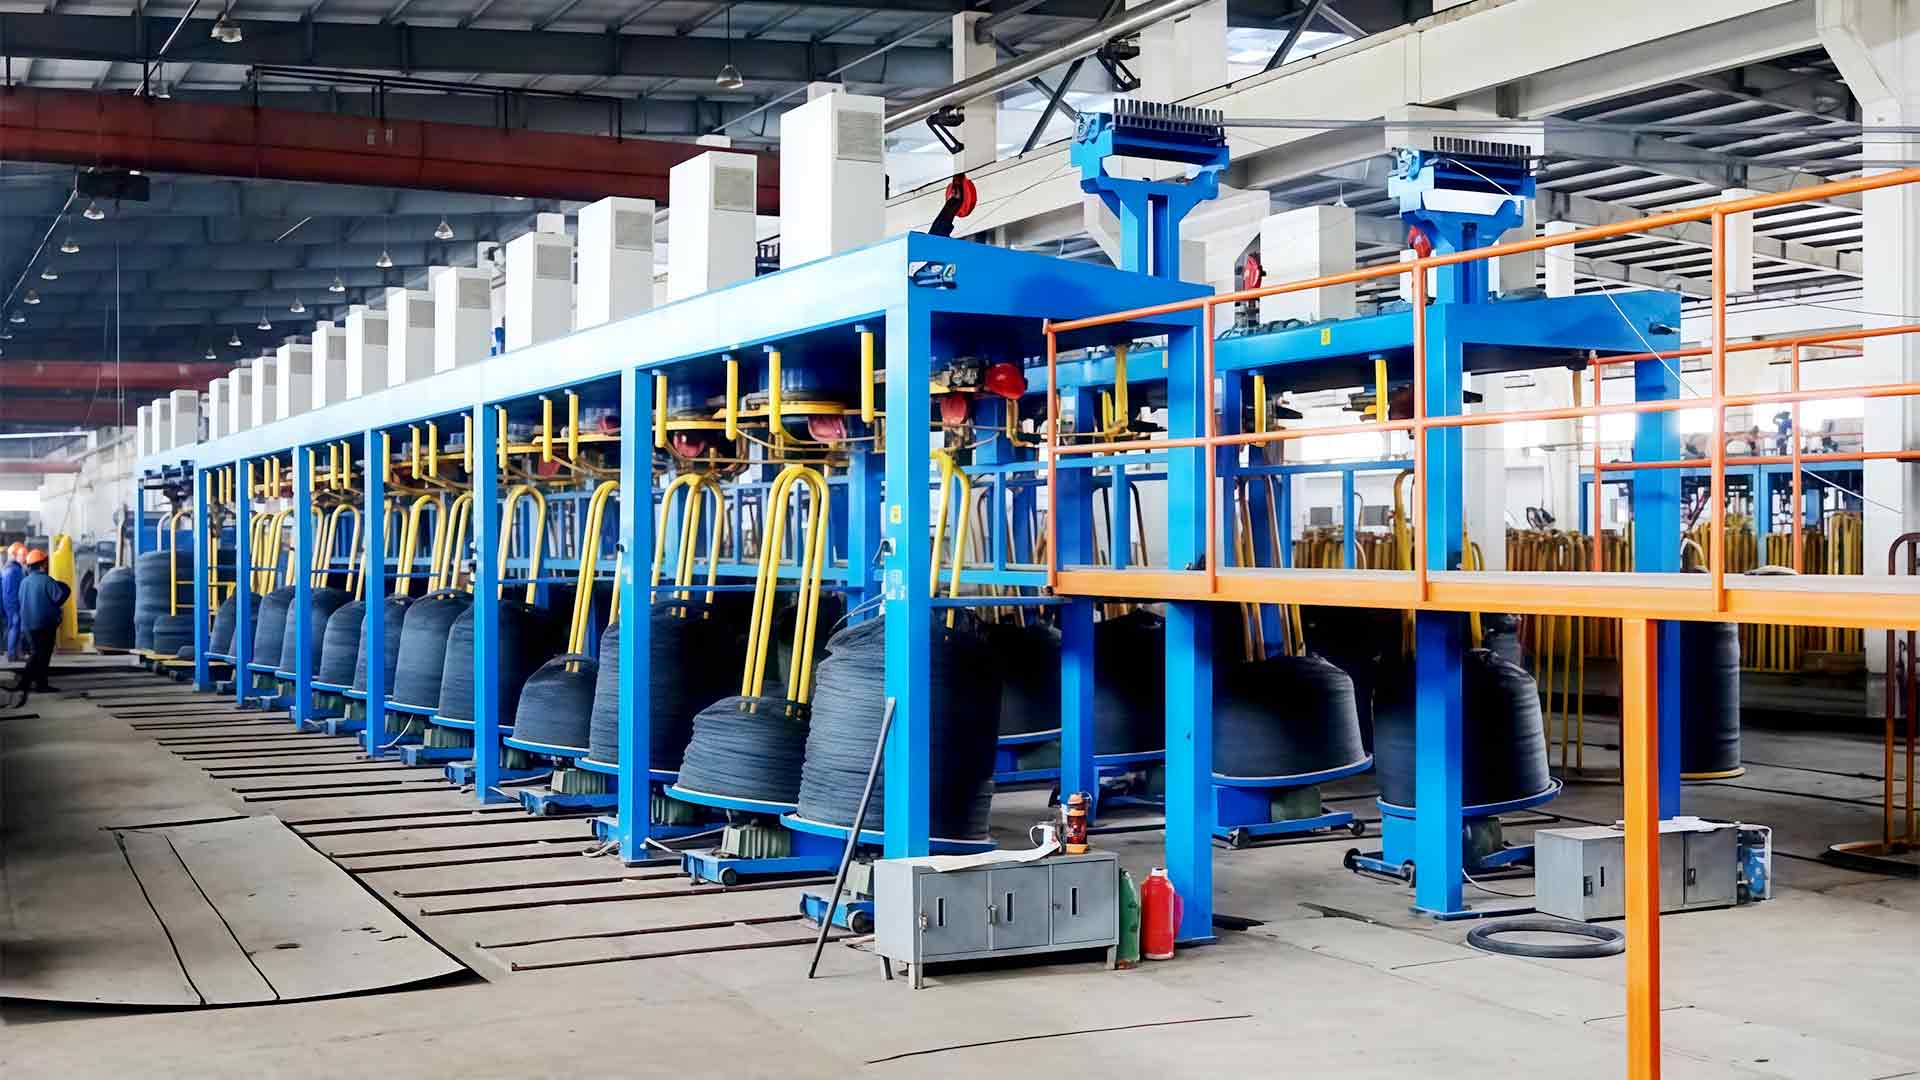
ผู้ผลิตลวดสลิงมักจะชอบเครื่องกลับด้านสำหรับน้ำหนักม้วนขนาดใหญ่ เครื่องวาดลวดแบบกลับหัวความเร็วสูงจะดึงลวดออกจากกว้านในแนวตั้ง จึงสามารถสะสมเป็นขดลวดหนักได้โดยไม่ต้องมีหัวคอยล์แยกต่างหาก ซึ่งช่วยลดเวลาหยุดทำงานระหว่างการเปลี่ยนคอยล์และรักษาคุณภาพการบิดของสายไฟ
ผู้ผลิตรั้วและตะปูอาจไม่ต้องการสายการผลิตที่เร็วที่สุด แต่พวกเขาต้องการเครื่องจักรที่ทนต่อการเปลี่ยนแปลงเล็กน้อยของสารเคมีในแท่งที่เข้ามา การดึงแบบเปียกด้วยเครื่องแทงค์น้ำมักใช้กับลวดชุบสังกะสีเนื้อละเอียดเป็นบางครั้ง แต่การดึงแบบแห้งด้วยเครื่องเส้นตรงหรือรอกยังคงเป็นมาตรฐานสำหรับการใช้งานที่มีคาร์บอนสูงเกิน 1 มม.
“ในทางปฏิบัติ การใช้งานจะกำหนดเครื่องจักร ผู้ผลิตสปริงกังวลเกี่ยวกับข้อบกพร่องที่พื้นผิว ผู้ผลิตเชือกกังวลเกี่ยวกับความสม่ำเสมอของแรงบิด เครื่องวาดแบบเดียวกันก็ไม่สามารถเพิกเฉยได้เช่นกัน”
การจับคู่ประเภทเครื่องกับแอปพลิเคชัน
การเลือกระหว่างเครื่องจักรแนวตรง คว่ำ พูลเล่ย์ และแท็งค์น้ำ ไม่ใช่เรื่องของแบรนด์ แต่ละโครงร่างจะเปลี่ยนเส้นทางของสายไฟ การระบายความร้อน และการจัดการคอยล์
| ประเภทเครื่อง | เส้นทางลวด | เหมาะที่สุดสำหรับ | ความเหมาะสมของคาร์บอนสูง |
|---|---|---|---|
| เส้นตรงแห้ง | แนวนอนตายติดต่อกัน | สปริง, nails, precision wire | สูง — ระบายความร้อนได้ดีและตรง |
| แนวตั้งกลับหัว | ขึ้นไปเหนือกว้านแนวตั้ง | เชือกเกลียวขดหนัก | สูง — น้ำหนักคอยล์ใหญ่ แรงบิดต่ำ |
| ลูกรอก | พันรอบรอกหลายตัว | ใช้งานทั่วไปความเร็วต่ำ | ปานกลาง — การระบายความร้อนมีจำกัด |
| ถังเก็บน้ำเปียก | แคปสแตนใต้น้ำ สารหล่อลื่นเหลว | ลวดละเอียดต่ำกว่า 1 มม | ล่าง — ขีดจำกัดอุณหภูมิน้ำมันหล่อลื่นแบบเปียก |
ภายในประเภทเหล่านี้ ขนาดเครื่องจักรและกำลังมอเตอร์ควรตรงกับเส้นผ่านศูนย์กลางทางเข้าและเส้นผ่านศูนย์กลางสำเร็จรูป เครื่องจักรที่ออกแบบมาสำหรับทางเข้าขนาด 6.5 มม. มักจะสามารถดึงลงมาได้ถึง 1.5 มม. แต่การที่จะขยายได้ถึง 0.5 มม. ต้องใช้การผ่านมากกว่า การระบายความร้อนที่เข้มงวดกว่า และมักจะต้องใช้เครื่องจักรตัวที่สองโดยเฉพาะ
กระบวนการ ความเสี่ยง และการกำหนดค่าที่เหมาะสม
การคัดเลือกเริ่มต้นด้วยเส้นทางกระบวนการ สำหรับแท่งคาร์บอนสูง เส้นทั่วไปจะมีลักษณะดังนี้: ผลตอบแทนจากแท่งเหล็ก → การขจัดตะกรันด้วยกลไก → การเจียรด้วยสายพาน → การเคลือบบอแรกซ์และทำให้แห้ง → การวาดเส้นตรง → การม้วนหรือการนำขึ้นกลับด้าน แต่ละขั้นตอนจะส่งผลต่อการทำงานของเครื่องวาดรูป
คำเตือนเหล่านี้ไม่ใช่ตามทฤษฎี ในสายการผลิตที่มีคาร์บอนสูง ต้นทุนของเกลียวที่หักหนึ่งเส้นไม่ได้เป็นเพียงลวดที่เสียหายเท่านั้น แต่ยังรวมถึงเวลาหยุดทำงานในการร้อยด้ายเส้นใหม่และเปลี่ยนแม่พิมพ์อีกด้วย การเลือกเครื่องจักรที่มีเส้นผ่านศูนย์กลางกว้านใหญ่ขึ้น พื้นผิวกว้านชุบแข็ง และกล่องไดย์สำรองจะช่วยลดเหตุการณ์เหล่านั้น
เครื่องถอนแบบเป็นส่วนหนึ่งของสายการผลิต
บริบททั่วไปอีกประการหนึ่งคือการปรับปรุงเพิ่มเติม โรงงานหลายแห่งมีผลตอบแทน หน่วยขจัดตะกรัน และการรับกลับอยู่แล้ว พวกเขาเปลี่ยนเฉพาะเครื่องวาดรูปเท่านั้น ในกรณีดังกล่าว ข้อมูลจำเพาะที่สำคัญคือเส้นผ่านศูนย์กลางกว้าน จำนวนแม่พิมพ์ และกำลังมอเตอร์
ลำดับการปฏิบัติจริงสำหรับท่อคาร์บอนสูง:
- ผลตอบแทนจากร็อดพร้อมการควบคุมแรงตึง
- การขจัดตะกรันด้วยกลไก — หรือการดองสำหรับความต้องการพื้นผิวที่สูงขึ้น
- การเจียรหรือขัดสายพาน
- อุโมงค์เคลือบบอแรกซ์และอบแห้ง
- เครื่องวาดลวดเส้นตรง
- การนำขึ้น: ตัวจัดคิว บล็อกแบบกลับด้าน หรือตัวบล็อกแบบตายตัว
ให้ความสนใจกับวิธีการหยิบขึ้นมา สำหรับลวดสปริงคาร์บอนสูง การสปูลเป็นเรื่องปกติ สำหรับเกลียวเชือก การกลับด้านพร้อมการวางลวดลายช่วยให้ควบคุมขดลวดได้ดีขึ้น ต้องกำหนดค่าเครื่องถอนแบบสำหรับประเภทการดึงขึ้นตั้งแต่วันแรก เนื่องจากโปรไฟล์ความตึงมีการเปลี่ยนแปลง
เค้าโครงเส้นตรงเป็นที่ชื่นชอบเนื่องจากจะรักษาแกนลวดให้คงที่ ซึ่งช่วยให้การจัดตำแหน่งแม่พิมพ์ง่ายขึ้น และชี้ลวดที่เสร็จแล้วโดยตรงไปที่การหยิบขึ้น เราอธิบายหลักการทำงานในเชิงลึกมากขึ้นในคู่มือนี้เกี่ยวกับหลักการของเครื่องวาดลวดแบบเส้นตรง หากคุณกำลังวางแผนสายการผลิตใหม่ แค็ตตาล็อกอุปกรณ์ทั้งหมดสำหรับเครื่องวาดลวดจะให้ภาพรวมของสิ่งที่ควรรวมเข้าด้วยกัน
ข้อควรพิจารณาในการจัดหาเครื่องวาดลวดคาร์บอนสูง
การซื้อเครื่องวาดลวดเหล็กกล้าคาร์บอนสูงถือเป็นการตัดสินใจลงทุน การใช้งานของเครื่องเป็นมากกว่ากำลังมอเตอร์และความเร็วปกติ:
- วัสดุกว้าน เหล็กอัลลอยด์ชุบแข็งพร้อมพื้นผิวเรียบช่วยป้องกันการสึกหรอก่อนวัยอันควร
- ระบบทำความเย็น การระบายความร้อนด้วยน้ำแบบวงปิดสำหรับฝาครอบและตัวยึดแม่พิมพ์นั้นคุ้มค่ากับค่าใช้จ่ายเพิ่มเติม
- ความพร้อมของ PLC และ HMI ผู้ควบคุมอุตสาหกรรมทั่วไปจะช่วยลดระยะเวลาการฝึกอบรมผู้ปฏิบัติงาน
- อะไหล่และวัสดุสิ้นเปลือง แม่พิมพ์ ฝาปิด และผงหล่อลื่นควรจัดหาจากซัพพลายเออร์รายเดียว
- บริการ. การทดสอบการใช้งาน การฝึกอบรม และการวินิจฉัยระยะไกลมีความสำคัญมากกว่าวันที่ส่งมอบ
หากเป็นไปได้ ให้ไปที่สายการผลิตที่ใช้กลุ่มผลิตภัณฑ์ลวดเดียวกันกับที่คุณวางแผนจะผลิต ถามเกี่ยวกับความเร็วของสายจริงและอายุการใช้งาน เอกสารข้อมูลจำเพาะอาจดูน่าประทับใจ แต่อุณหภูมิของแม่พิมพ์และความเสถียรของแรงดึงจะแสดงออกมาเฉพาะในการทำงานเท่านั้น
การใช้งานของเครื่องวาดลวดเหล็กกล้าคาร์บอนสูงมีตั้งแต่ขดลวดสปริงขนาดเล็กไปจนถึงเชือกหลายเส้นและการเสริมแรงอัดแรง ด้ายทั่วไปไม่ใช่เส้นผ่านศูนย์กลางหรือความเร็วของเส้นลวด เป็นความสามารถของเครื่องจักรในการจัดการความร้อนและแรงดึงโดยไม่ทำให้คุณภาพทางโลหะวิทยาของเหล็กลดลง จับคู่เครื่องจักรกับตระกูลผลิตภัณฑ์ของคุณ ตรวจสอบการกำหนดค่าการทำความเย็นและการรับเข้า จากนั้นกลุ่มผลิตภัณฑ์ที่เหลือจะตามมา