
โรงงานลวด MIG ใช้เวลาหกเดือนเพื่อไล่ตามอัตราการปฏิเสธ 4% สำหรับแกน ER70S-6 ข้อร้องเรียนจากลูกค้าชี้ให้เห็นถึงความเสถียรของส่วนโค้งที่ไม่แน่นอน แต่คุณสมบัติทางเคมีของความร้อนทุกชนิดยังอยู่ภายในขีดจำกัดของใบรับรอง ในที่สุด ข้อผิดพลาดก็ถูกตรวจสอบตามความแปรผันของเส้นผ่านศูนย์กลาง: ลวดลอยไป ±0.04 มม. บนแกนม้วนน้ำหนัก 15 กก. ซึ่งรบกวนการยึดเกาะของปลายหน้าสัมผัสและความเร็วป้อน การแก้ไขไม่เกี่ยวข้องกับคุณภาพเหล็ก มันมาจากเครื่องทำการดึง
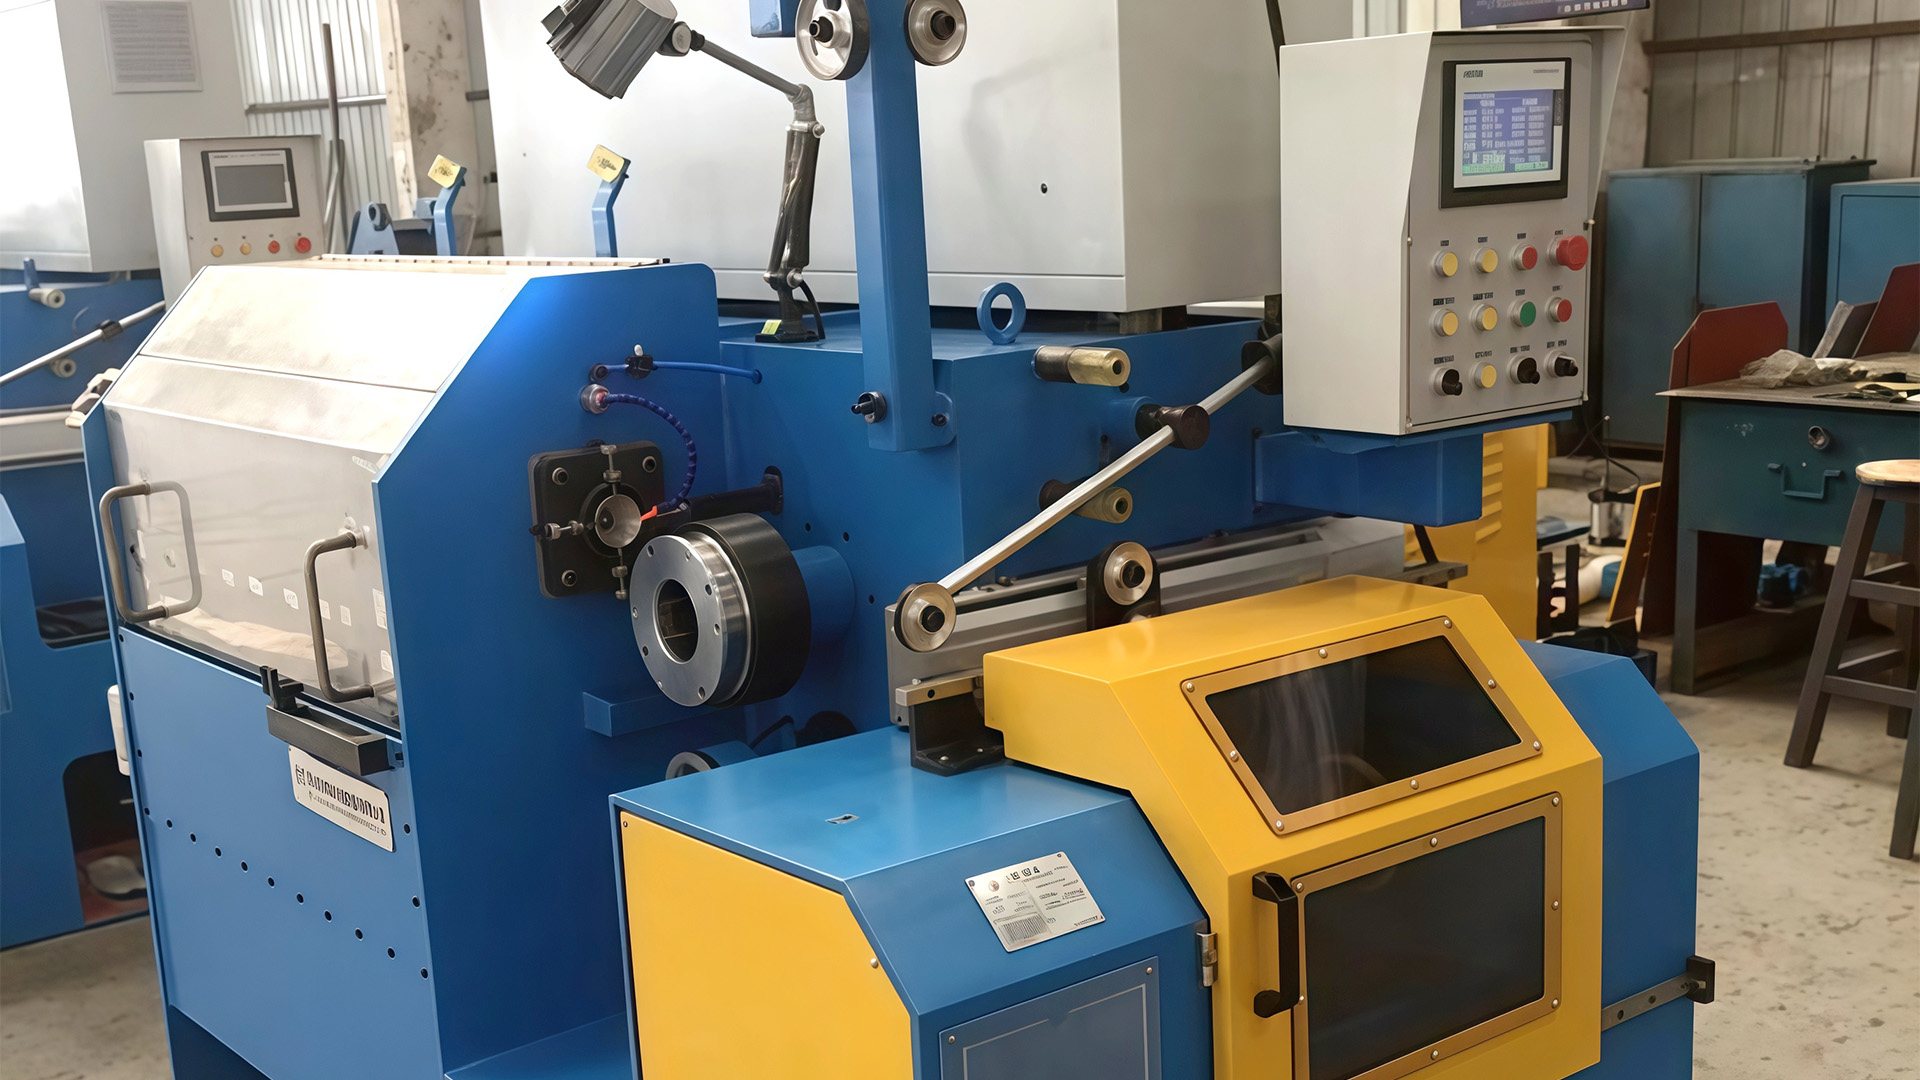
ข้อสรุปนั้นอธิบายได้ง่าย: สำหรับลวดเชื่อมแข็ง — เหล็กกล้าคาร์บอน เหล็กกล้าไร้สนิม หรือเกรดเคลือบทองแดง — เครื่องวาดลวดเชื่อม แก้ไขเส้นผ่านศูนย์กลางสุดท้าย สภาพพื้นผิว และความสม่ำเสมอทางกลของผลิตภัณฑ์ ข้อดีของมันแปลเป็นผลลัพธ์ที่วัดได้: ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางที่แคบลง พื้นผิวที่สะอาดขึ้น ความเร็วของสายที่สูงขึ้น และต้นทุนต่อตันในการขนส่งที่ลดลง
เหตุใดเครื่องถอนแบบจึงกำหนดเพดานเพื่อคุณภาพลวดเชื่อม
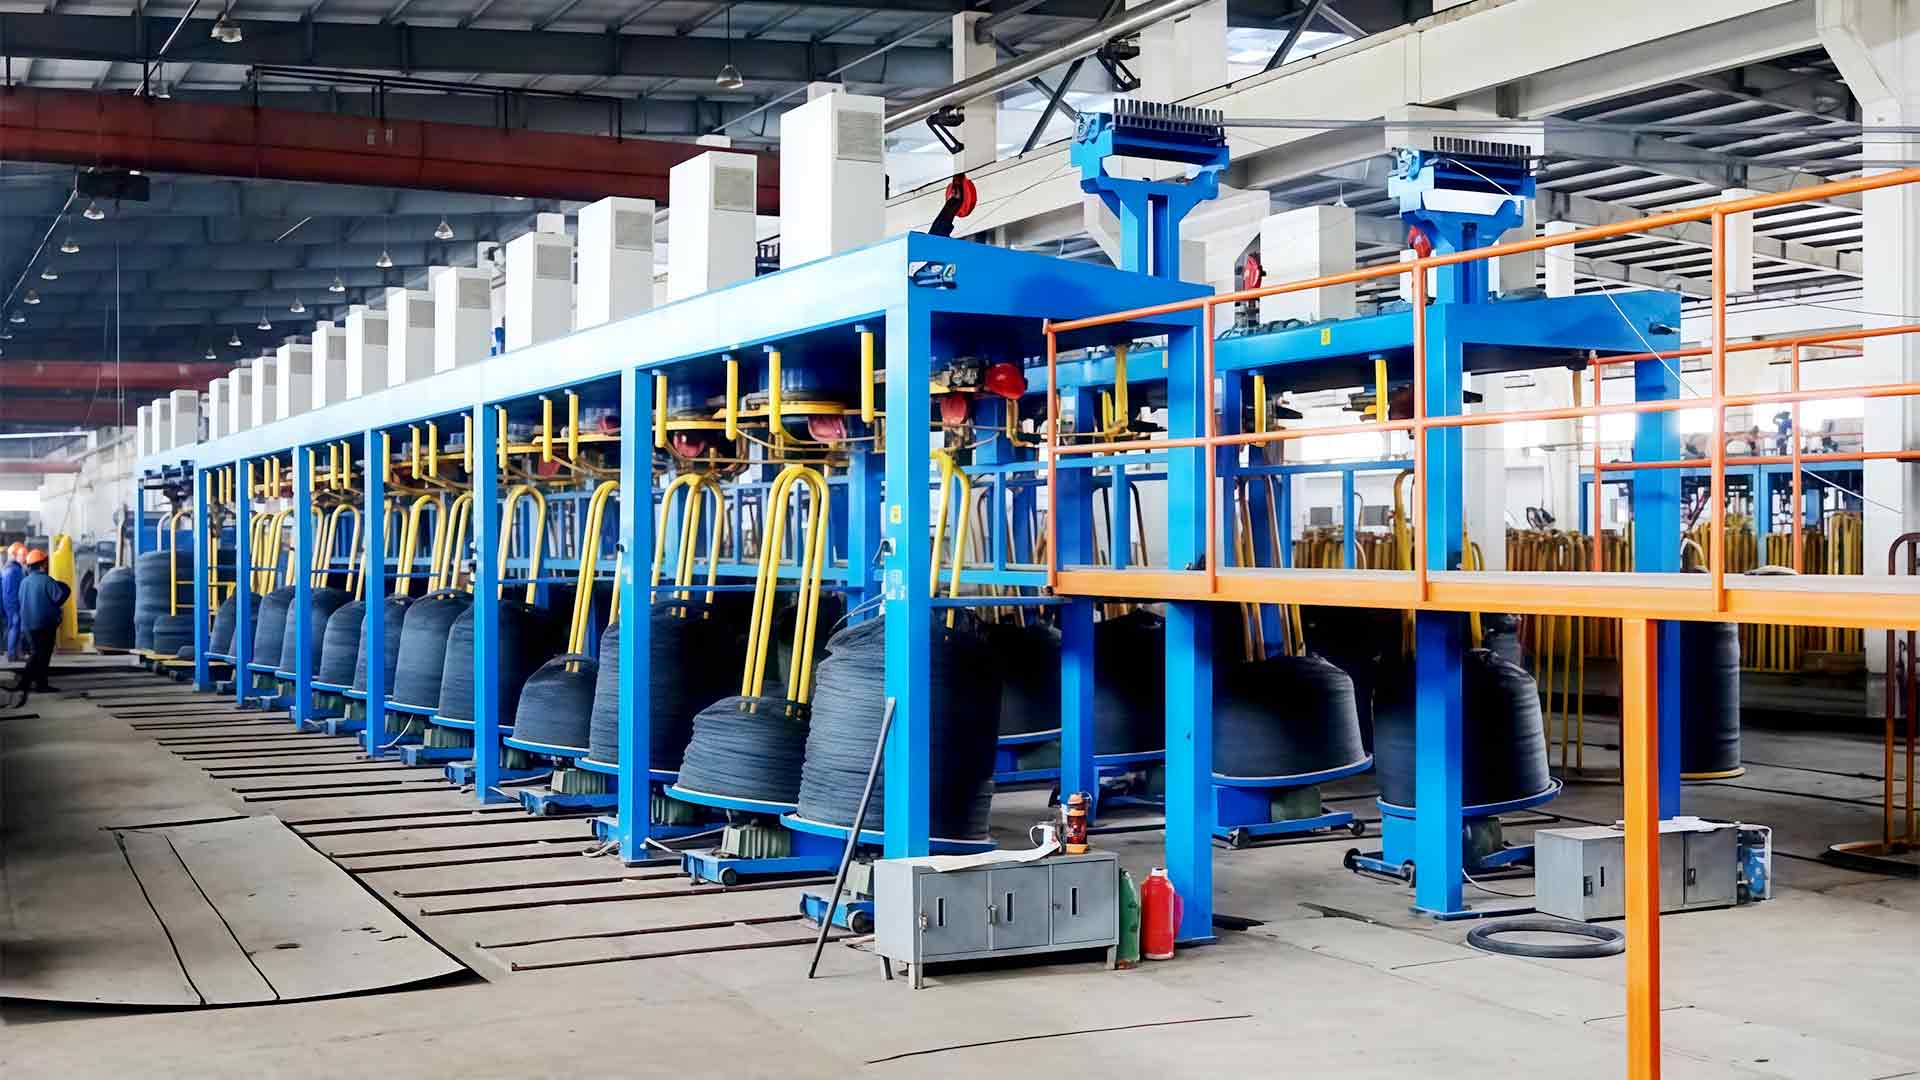
หลังจากที่เหล็กรีดร้อนมาถึง ลวดเชื่อมจะผ่านการขจัดตะกรัน การดึง การเคลือบทองแดง และการเก็บพัก การวาดจะกำหนดขนาดสุดท้าย ช่วงแรงดึง และสถานะพื้นผิว กำหนดการร่างจะควบคุมการลดต่อดาย ความเร็วของกว้านจะควบคุมการยืดตัว และระบบระบายความร้อนช่วยให้โครงสร้างลวดมีความเสถียรตลอดทาง
การวาดเป็นขั้นตอนเดียวที่เครื่องจะล็อคเพื่อให้ได้ผลลัพธ์ที่ดีหรือประทับตราลวดที่มีข้อบกพร่องอย่างถาวร หากสายมีเสถียรภาพ สถานีทองแดงและสปูลจะช่วยปกป้องผลิตภัณฑ์ที่ดี หากไม่เป็นเช่นนั้นก็ไม่มีการเคลือบใดสามารถช่วยได้
ข้อบกพร่องที่มองไม่เห็นส่วนใหญ่เกิดภายในโซนการวาดภาพ ความผันผวนของความเร็ว แม่พิมพ์สึกหรอ กว้านไม่ตรงแนว หรือฟิล์มหล่อลื่นที่ขาดสามารถเปิดรอยขีดข่วนบนพื้นผิวซึ่งจะเกิดรอยแตกในภายหลังภายใต้ CO2 2 ส่วนโค้ง นั่นคือเหตุผลที่วิศวกรประเมินเครื่องจักรด้วยสามสิ่ง: ความแข็งของเฟรม ความนุ่มนวลในการขับเคลื่อน และความสามารถในการควบคุมแรงตึงซ้ำได้
ความแม่นยำของเส้นผ่านศูนย์กลาง: ข้อได้เปรียบที่คุณสามารถวัดได้
ข้อได้เปรียบประการแรกที่แยกเครื่องจักรสมัยใหม่ออกจากเครื่องจักรรุ่นเก่าคือความสม่ำเสมอของเส้นผ่านศูนย์กลาง เครื่องจักรที่เป็นเส้นตรงจะขับเคลื่อนทุกกว้านด้วยความเร็วพื้นผิวที่ตรงกัน ดังนั้นลวดจึงยาวขึ้นโดยแทบไม่มีการลื่นไถล เมื่อแต่ละบล็อกมีไดรฟ์เซอร์โวหรืออินเวอร์เตอร์ อัตราส่วนระหว่างบล็อกจะยังคงล็อคอยู่ และสายไฟจะเห็นการลดลงอย่างต่อเนื่องต่อดายจากเมตรแรกไปสุดท้าย
ในแง่ของการผลิต ลวดที่เสร็จแล้วจะอยู่ภายในประมาณ ±0.01 มม. สำหรับขนาดละเอียด นั่นคือความแตกต่างระหว่างแกนม้วนที่ป้อนทุกกะอย่างราบรื่นกับแกนที่บังคับให้ผู้ปฏิบัติงานเปลี่ยนปลายหน้าสัมผัสหรือขันม้วนป้อนให้แน่นหลายครั้ง
คุณภาพพื้นผิวที่ทำให้ส่วนโค้งมีความเสถียร
การตกแต่งพื้นผิวมีความสำคัญกับลวดเชื่อมมากกว่าผลิตภัณฑ์ดึงอื่นๆ ลวดถูกใช้ด้วยความเร็วสูงผ่านปลายสัมผัสขนาดเล็ก และรอยขีดข่วน หลุมตะกรัน หรือสารหล่อลื่นที่ตกค้างจะรบกวนการสัมผัสทางไฟฟ้า ทำให้เกิดการกระเด็น หรือดึงออกไซด์เข้าไปในสระเชื่อม
เครื่องจักรมีส่วนช่วยในสามวิธี การจัดตำแหน่งดายช่วยให้สายโคแอกเชียลอยู่กับรูดาย และป้องกันการสึกหรอด้านเดียว การหล่อลื่นช่วยป้องกันการสัมผัสระหว่างโลหะกับโลหะและทำให้อุณหภูมิแม่พิมพ์ลดลง การระบายความร้อน โดยปกติผ่านทางฝาสูบที่ระบายความร้อนด้วยน้ำ จะหยุดการย้อมสีบลูออกไซด์ที่ปฏิเสธล็อตที่เสร็จแล้ว
เกรดสเตนเลส เช่น ER308L และ ER316L มีความต้องการพื้นผิวที่สูงขึ้นไปอีก การวาดแบบเปียกเป็นเส้นทางมาตรฐาน เนื่องจากลวดและดายจุ่มอยู่ในอิมัลชัน ทำให้ได้ความเย็นที่สม่ำเสมอและมีผิวเคลือบที่สดใส
ความเร็วของสายที่สูงขึ้นและเวลาทำงานที่ยาวนานขึ้น
ความเร็วเป็นข้อได้เปรียบที่เห็นได้ชัดเจนที่สุด แต่ประโยชน์ที่แท้จริงมาจากการรวมความเร็วพิกัดสูงเข้ากับเวลาหยุดทำงานที่ต่ำ สำหรับลวดเชื่อมที่มีขนาดต่ำกว่า 1.2 มม. สายถังน้ำที่ได้รับการกำหนดค่าอย่างดีสามารถเสร็จที่ 800–1,200 ม./นาที เครื่องจักรแห้งแบบเส้นตรงบนร่างหยาบขนาดแท่ง 5.5 มม. ทำงานช้าลงแต่ยังคงความตึงที่มั่นคงเป็นพิเศษ
สิ่งที่สำคัญในงบกำไรคือผลผลิตที่มีประสิทธิภาพต่อกะ ไม่ใช่ความเร็วของป้ายชื่อ หยุดเมื่อสายไฟขาด การเปลี่ยนดาย และความพันกันทำให้มอเตอร์ทำงานเร็วหมดประโยชน์ เครื่องจักรสมัยใหม่โจมตีเวลาหยุดทำงานโดยตรงด้วยกล่องดายแบบเปลี่ยนเร็ว การชดเชยแรงตึงอัตโนมัติ และสถานีจ่ายผลตอบแทนและการรับขึ้นซึ่งทำให้สายการผลิตทำงานในขณะที่ยกแกนม้วนเต็ม
สำหรับโรงงานแบบ 3 กะ ความแตกต่างระหว่างความพร้อมของสายการผลิต 70% ถึง 85% คือผลผลิตเพิ่มเติมมากกว่า 20% ต่อปีด้วยค่าแรงเท่าเดิม
ต้นทุนต่อตันลดลงด้วยอายุการใช้งาน พลังงาน และผลผลิต
ต้นทุนแม่พิมพ์เป็นรายการบรรทัดที่ง่ายที่สุดในการเปรียบเทียบ เครื่องจักรที่ช่วยให้ลวดตรงและดายอยู่ในแนวเดียวกันจะช่วยยืดอายุของดายทังสเตนคาร์ไบด์ได้อย่างมีนัยสำคัญ ในตารางการส่งผ่านแบบหลายแม่พิมพ์ การประหยัดจะทวีคูณในทุกบล็อก ทุกกะ และทุกตัน
พลังงานเป็นปัจจัยที่สอง ไดรฟ์สมัยใหม่นำพลังงานการเบรกกลับคืนมาแทนที่จะปล่อยให้ไหลออกมาเป็นความร้อน และหลีกเลี่ยงการสูญเสียคงที่ของระบบคันเร่งแบบเก่า ในสายการผลิตแบบสามกะ การประหยัดพลังงาน 10–15% ต่อตันเป็นการปรับปรุงงบประมาณการดำเนินงานโดยตรง
อัตราผลตอบแทนเป็นปัจจัยที่สามและมักเป็นปัจจัยที่ใหญ่ที่สุด ลวดหักทุกเส้น แกนม้วนที่บรรจุไม่ดี และม้วนลวดที่ไม่รองรับทุกม้วนจะสูญเสียส่วนต่างไป เครื่องจักรที่มีเสถียรภาพจะเพิ่มผลตอบแทนจากการแปลง และตัวเลขดังกล่าวมักทำให้การลงทุนมีความสมเหตุสมผลมากกว่าการเปรียบเทียบราคาซื้อ
ถังเก็บน้ำแบบเส้นตรงแบบแห้งหรือแบบเปียก: จับคู่เครื่องจักรกับเกรดการเชื่อม
ผู้ผลิตลวดเชื่อมทุกรายต้องเผชิญกับการตัดสินใจทางสถาปัตยกรรมที่เหมือนกัน: เทคโนโลยีการวาดแบบใดที่เหมาะกับกลุ่มผลิตภัณฑ์
การวาดเส้นตรงแบบแห้ง
เครื่องจักรแบบเส้นตรงจะดึงสายไฟผ่านกล่องดายที่ติดตั้งเป็นเส้น โดยแต่ละกว้านจะขับเคลื่อนให้ตรงกับความเร็วขาออกของดายรุ่นก่อนหน้า การไม่มีการเลื่อนหมายถึงการลดต่อดายที่แน่นอน ความเค้นเชิงกลลดลง และแรงตึงคงที่ตลอดการผ่าน สถาปัตยกรรมนี้เป็นตัวเลือกแรกที่เหมาะสมสำหรับเกรดเหล็กกล้าคาร์บอนต่ำ เช่น ER70S-6 โดยเฉพาะอย่างยิ่งสำหรับร่างหยาบและขั้นกลางจากแท่งขนาด 5.5 มม.
การวาดถังน้ำเปียก
การดึงแบบเปียกจะจมอยู่ใต้น้ำและตายในอิมัลชันหล่อลื่น การระบายความร้อนเป็นไปอย่างรุนแรงและฟิล์มสารหล่อลื่นยังคงดำเนินต่อไป ทำให้เกิดพื้นผิวที่สว่างซึ่งความต้องการลวด MIG ละเอียดที่เคลือบด้วยสแตนเลสและทองแดง นี่คือเส้นทางมาตรฐานสำหรับสายไฟที่มีขนาดต่ำกว่า 1.2 มม. และสำหรับเกรดคุณภาพผิวงานสูง
| ด้าน | เส้นตรงแห้ง | ถังน้ำเปียก |
|---|---|---|
| การหล่อลื่น | สบู่ผงทาในแต่ละแม่พิมพ์ | ลวดจุ่มอยู่ในอิมัลชั่นจนหมด |
| ขนาดการตกแต่งโดยทั่วไป | ช่วง 1.0–5.5 มม | สายไฟละเอียด 0.4–1.6 มม |
| การตกแต่งพื้นผิว | ดีขึ้นอยู่กับการเตรียมก้าน | ยอดเยี่ยม สดใส และสม่ำเสมอ |
| ระบายความร้อน | กว้านระบายความร้อนด้วยน้ำ | การระบายความร้อนแบบแช่ตัว, เฮดรูมความเร็วสูงขึ้น |
| พฤติกรรมสลิป | ไม่ลื่นล็อคอัตราส่วนความเร็ว | การออกแบบแบบสลิปพบได้ทั่วไปในขนาดที่ละเอียดมาก |
| เกรดการเชื่อมทั่วไป | ER70S-6 และเหล็กกล้าคาร์บอนที่คล้ายกัน | ER308L / ER316L ลวด MIG สแตนเลสเคลือบทองแดง |
เค้าโครงทั่วไปสำหรับสายการผลิต MIG ที่เคลือบด้วยทองแดงคือเครื่องจักรแบบเส้นตรงแห้งสำหรับแบบร่างหยาบ ตามด้วยเครื่องแทงค์น้ำสำหรับการเก็บผิวละเอียด อธิบายหลักการทำงานไว้ใน ภาพรวมทางเทคนิคของเครื่องวาดลวดแบบตรงนี้ .
การตรวจสอบเชิงปฏิบัติก่อนตัดสินใจซื้อเส้นลวดเชื่อม
การซื้อด้วยความเร็วที่กำหนดเพียงอย่างเดียวถือเป็นข้อผิดพลาดที่พบบ่อยที่สุดในกลุ่มผลิตภัณฑ์นี้ เริ่มจากข้อกำหนดลวดที่เสร็จแล้วและทำงานย้อนหลังตามกำหนดการร่าง
- กำหนดอินพุตและเอาท์พุต: เส้นผ่านศูนย์กลางก้านเริ่มต้น เส้นผ่านศูนย์กลางลวดเป้าหมาย เกรดเหล็ก และเส้นทางการเคลือบที่วางแผนไว้ที่ปลายน้ำ
- ตรวจสอบตารางการส่งผ่าน: จำนวนแม่พิมพ์ การลดต่อแม่พิมพ์ และขนาดเส้นผ่านศูนย์กลางกว้านพอดีกับเส้นโค้งการชุบแข็งงานของเกรดหรือไม่
- ตรวจสอบความสามารถในการทำความเย็นเทียบกับความเร็วของท่อที่ต้องการ โดยเฉพาะการไหลของน้ำและความเสถียรของอุณหภูมิในแต่ละบล็อก
- ตรวจสอบผลตอบแทนและการจับคู่การรับ เนื่องจากการเปลี่ยนแปลงสปูลอย่างรวดเร็วมีความสำคัญพอๆ กับบล็อกการวาด
- ถามเกี่ยวกับการออกแบบกล่องแม่พิมพ์: ปริมาณสารหล่อลื่นต่อรู เวลาในการเข้าถึงตัวยึดแม่พิมพ์ และผู้ปฏิบัติงานสามารถเปลี่ยนแม่พิมพ์ได้เร็วแค่ไหน
ความง่ายในการบำรุงรักษาอยู่ในอันดับต้นๆ สำหรับผู้ซื้อซ้ำ เข้าถึงแคปสแตนได้อย่างรวดเร็ว สายการหล่อลื่นที่มองเห็นได้ และการตรวจสอบความเร็วต่อดายช่วยลดเวลาในการซ่อมแซม ข้อผิดพลาดทั่วไปและการวินิจฉัยจะถูกรวบรวมไว้ในคู่มือการปฏิบัติที่ ปัญหาทั่วไปในการใช้งานเครื่องวาดลวด .
ข้อดีของเครื่องวาดลวดเชื่อมอยู่ที่สี่ด้านที่สามารถวัดได้: ความสม่ำเสมอของเส้นผ่านศูนย์กลาง ความสมบูรณ์ของพื้นผิว ความเร็วของเส้นพร้อมเวลาทำงาน และต้นทุนการแปลง ไม่สามารถเติมสิ่งเหล่านี้ได้ในภายหลังโดยใช้ถังทองแดง ตัวจัดคิว หรือสถานีบรรจุหีบห่อ
สำหรับโรงงานที่วางแผนสายการผลิตใหม่หรือเปลี่ยนสายการผลิตเก่า ให้ระบุจากใบรับรองขั้นสุดท้ายแบบย้อนหลังและความทนทานต่อน้ำหนักและความพร้อมใช้งานที่สูงกว่าความเร็วของโบรชัวร์ เลือกสถาปัตยกรรม แบบเส้นตรง ถังเก็บน้ำ หรือแบบผสม โดยพิจารณาจากเกรดที่จัดส่งจริง ด้วยระเบียบวินัยดังกล่าว เครื่องวาดรูปจึงกลายเป็นศูนย์ต้นทุนที่เชื่อถือได้มากที่สุดในโรงงาน แทนที่จะเป็นแหล่งที่มาของการคัดแยกที่ซ่อนอยู่