
เครื่องวาดลวดละเอียดพร้อมเครื่องหลอม: การหลอมแบบอินไลน์เพื่อคุณภาพลวดที่สม่ำเสมอ
เครื่องวาดลวดละเอียดพร้อมเครื่องอบอ่อนผสมผสานการดึงแบบเปียกที่มีการลดกำลังสูงเข้ากับการบำบัดความร้อนอย่างต่อเนื่อง ดังนั้นลวดจึงคงความเหนียว ไม่แตกหัก และพร้อมสำหรับแกนม้วนตั้งแต่เมตรแรกจนถึงเมตรสุดท้าย
พิจารณาโรงสีลวดเปลี่ยนจากแกน 1.2 มม. เป็นลวดสแตนเลส 0.25 มม. ภายในกะแรก ฝุ่นเหล็กละเอียดจะปรากฏขึ้นบนตัวกว้าน และเส้นจะหยุดที่การรับขึ้นทุก ๆ ยี่สิบนาที ลวดจะดูถูกต้องจนกว่าคุณจะงอ: ลวดจะสปริงกลับ แตกร้าว หรือหักง่าย บล็อกรูปวาดกำลังทำงานของพวกเขา โลหะทำให้ความเหนียวของมันหมดลง
สรุปได้โดยตรง: สำหรับลวดละเอียด เครื่องอบอ่อนเป็นส่วนหนึ่งของข้อมูลจำเพาะของเครื่อง ไม่ใช่ส่วนเสริม โดยจะเปลี่ยนความเร็วของท่อที่คุณสามารถรักษาได้ การควบคุมความตึงที่คุณต้องการ รูปแบบการระบายความร้อน และแม้แต่จำนวนแม่พิมพ์ที่คุณสามารถใช้ได้ หากคุณต้องการทบทวนพื้นฐานอีกครั้ง โปรดอ่านบทความของเราที่ เครื่องวาดรูปแปลงโลหะดิบให้เป็นลวดละเอียดได้อย่างไร อธิบายฟิสิกส์ ที่นี่เรามุ่งเน้นไปที่การเปลี่ยนแปลงเมื่อสถานีหลอมอยู่ในแนวเดียวกัน
เหตุใดลวดละเอียดจึงต้องมีเครื่องหลอมในแนวเดียวกัน
การวาดแบบเย็นเป็นการควบคุมการแข็งตัวของงาน แม่พิมพ์ทุกตัวจะลดหน้าตัดและทำให้ลวดแข็งแรงขึ้นแต่มีความเหนียวน้อยลง ที่ 1.0 มม. สามารถจัดการได้ ที่ 0.2 มม. การยืดตัวจะลดลงเหลือเพียงเล็กน้อยจากค่าเดิม ลวดแข็งแตกที่ตัวแคป มีรอยขีดข่วนภายในแม่พิมพ์ และปฏิเสธที่จะนั่งบนแกนม้วนอย่างสะอาด
เตาหลอมแบบแบตช์สามารถคืนความเหนียวได้ในภายหลัง แต่เส้นทางนั้นสร้างคิว: คอยล์รอรอบของเตาหลอม ออกไซด์จะต้องถูกดองออก และคุณสมบัติทางกลแตกต่างกันไปในขดลวดหนึ่งไปยังอีกขดลวดหนึ่ง เครื่องอบอ่อนที่ติดตั้งโดยตรงหลังจากบล็อกการวาดครั้งสุดท้ายจะลบคิวทั้งหมดออก ลวดจะถูกอบอ่อน ระบายความร้อน และม้วนเก็บในครั้งเดียว
การวาดแบบเย็นให้เส้นผ่านศูนย์กลางตามที่คุณต้องการ แต่ไม่ใช่ความเหนียวที่คุณต้องการสำหรับขั้นตอนต่อไป เครื่องอบอ่อนจะให้มันกลับ
เครื่อง Annealer แบบอินไลน์ทำงานอย่างไร
เส้นลวดละเอียดใช้เครื่องอบอ่อนแบบต้านทาน ลวดที่เคลื่อนที่ผ่านระหว่างล้อสัมผัส 2 ล้อ กระแสจะไหลผ่านตัวลวดเอง และความต้านทานไฟฟ้าจะให้ความร้อนจนถึงอุณหภูมิการตกผลึกใหม่ภายในเสี้ยววินาที จากนั้นสายไฟจะเคลื่อนที่ผ่านส่วนทำความเย็นก่อนที่แกนม้วนเก็บจะได้รับ
มีการควบคุมอุณหภูมิทางอ้อม เนื่องจากสายไฟกำลังเคลื่อนที่ แหล่งจ่ายไฟจึงต้องเป็นไปตามความเร็วของเส้น - กระแสจะมากขึ้นที่ความเร็วสูงขึ้น และน้อยลงที่ความเร็วต่ำ บนเครื่องจักรที่มีการบูรณาการอย่างดี เครื่องอบอ่อนจะติดตามความเร็วของกว้านผ่าน PLC ดังนั้นลวดจึงได้รับการบำบัดความร้อนที่ 8 เมตร/วินาที เช่นเดียวกับที่ความเร็ว 15 เมตร/วินาที
เครื่องอบอ่อนจะถูกวางหลังกว้านสุดท้าย ซึ่งลวดแห้งอยู่แล้ว ล้อหน้าสัมผัสต้องหน้าสัมผัสที่สะอาดและปราศจากออกไซด์จึงจะทำงานได้อย่างสม่ำเสมอ เมื่อดูแลรักษาอย่างเหมาะสม ผลลัพธ์ที่ได้คือลวดอ่อนพอที่จะโค้งงอซ้ำๆ และแข็งแรงเพียงพอสำหรับขั้นตอนการขึ้นรูปที่ตามมา
| ปัจจัย | เครื่องอบอ่อนแบบอินไลน์ | การหลอมแบบแบทช์ |
|---|---|---|
| การควบคุมความเหนียว | เครื่องแบบตั้งแต่สปูลถึงสปูล | ขึ้นอยู่กับตำแหน่งในการโหลดเตาเผา |
| สภาพพื้นผิว | ออกไซด์น้อยที่สุดเมื่อควบคุมความเร็วและความตึง | ออกไซด์และการเปลี่ยนสีเป็นเรื่องปกติ |
| อยู่ระหว่างดำเนินการ | ไม่มีระหว่างการวาดและการหลอม | คอยล์เต็มรอรอบเตา |
| แรงงาน | ไม่มีการจัดการเพิ่มเติม | การขนถ่าย การขนถ่าย และการดูแลเตาเผา |
| ความต่อเนื่อง | ร็อดไปสปูลในครั้งเดียว | แยกกระบวนการด้วยการหยุด |
การกำหนดค่าเครื่องจักรที่สำคัญสำหรับลวดละเอียด
ลวดละเอียดมักจะถูกดึงบนเครื่องที่เปียก—แบบถังเก็บน้ำ แม่พิมพ์จะจมอยู่ในอิมัลชัน ซึ่งนำความร้อนออกไปจากบริเวณที่เปลี่ยนรูปและกักเก็บสารหล่อลื่นไว้บนสายไฟ ต่ำกว่าประมาณ 0.4 มม. การวาดภาพแบบเปียกคือเส้นทางมาตรฐาน หากไม่มีการระบายความร้อน ลวดก็จะร้อนเกินไปภายในแม่พิมพ์และแตกหัก
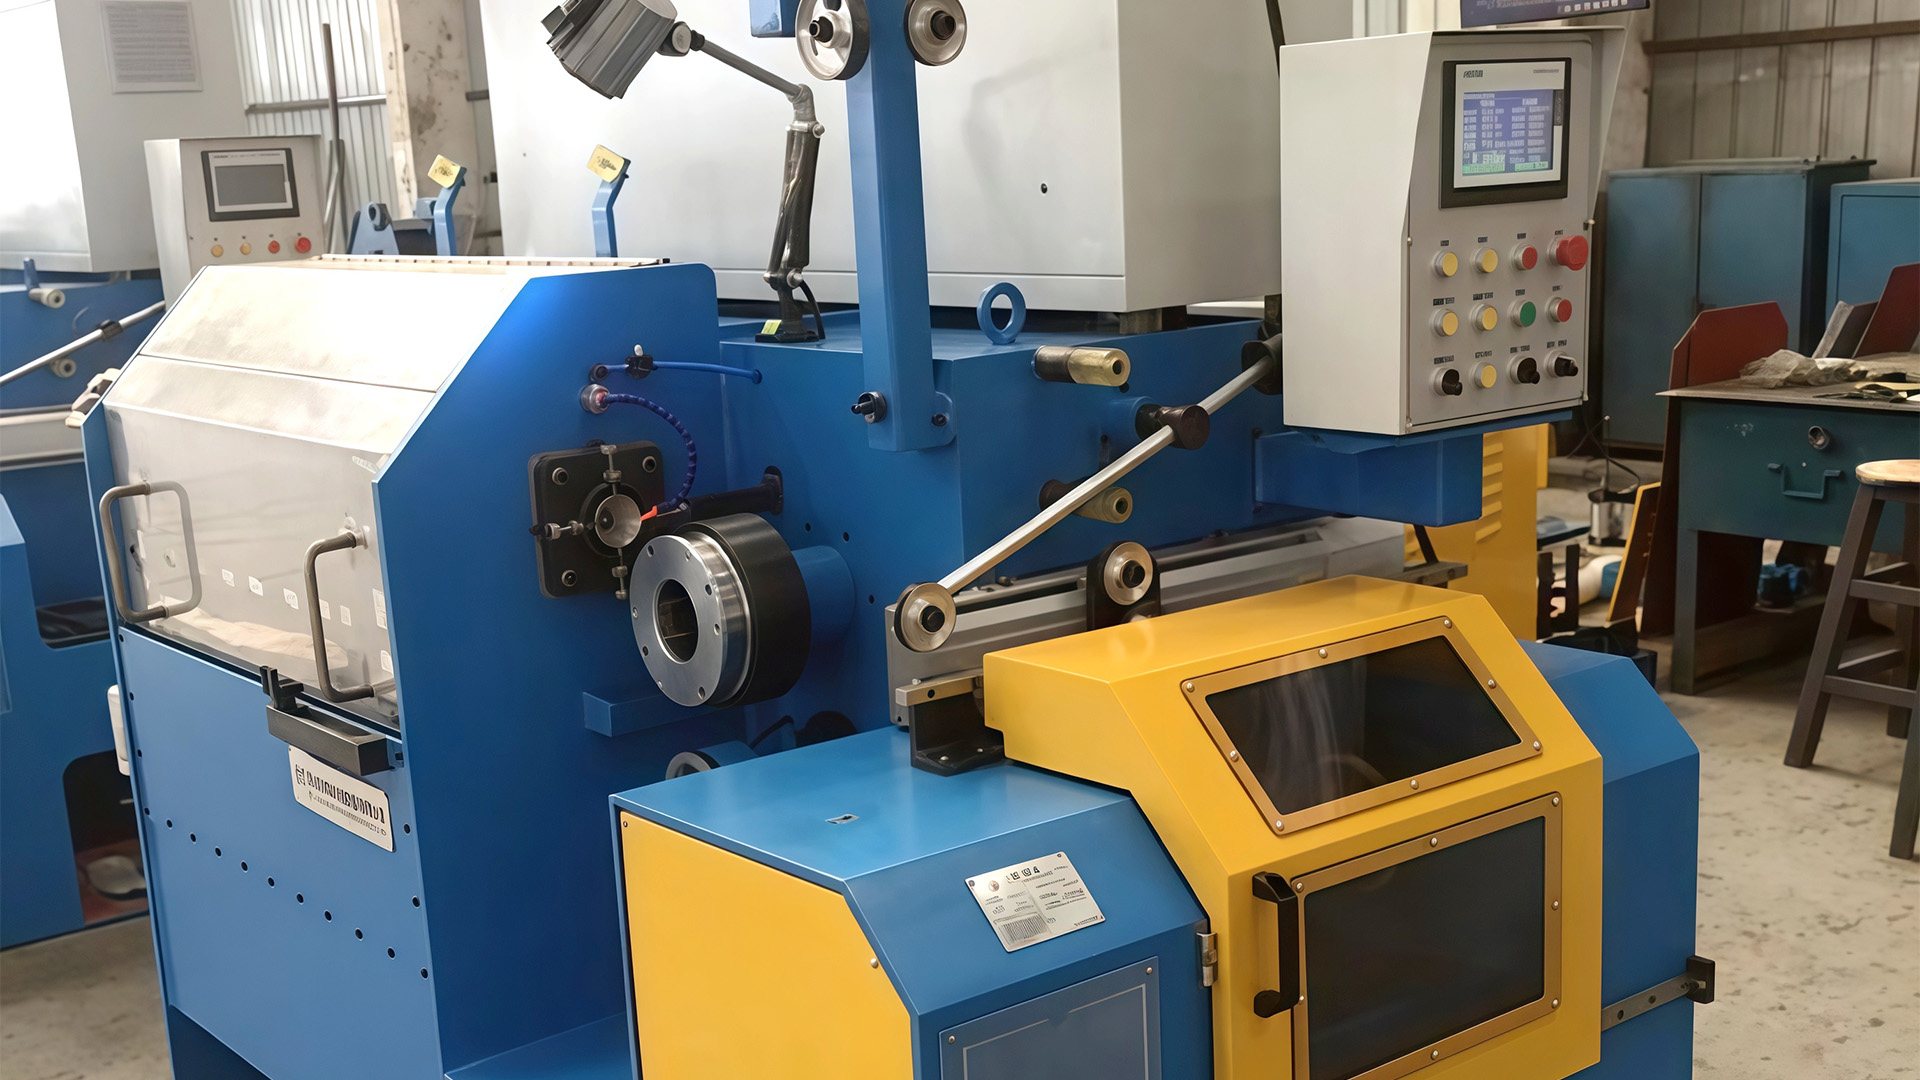
 เครื่องวาดลวดถังน้ำเปียกสำหรับลวดละเอียด เครื่องจักรนี้รองรับการดึงลวดละเอียดที่มีขนาดต่ำกว่า 0.4 มม. โดยการจุ่มแม่พิมพ์ลงในอิมัลชั่นเพื่อระบายความร้อนและหล่อลื่น พอดีกับเส้นที่อธิบายไว้หลังสถานีจ่ายผลตอบแทน ซึ่งการระบายความร้อนที่สม่ำเสมอจะป้องกันการแตกหักและทำให้พื้นผิวเรียบ ดูผลิตภัณฑ์ →
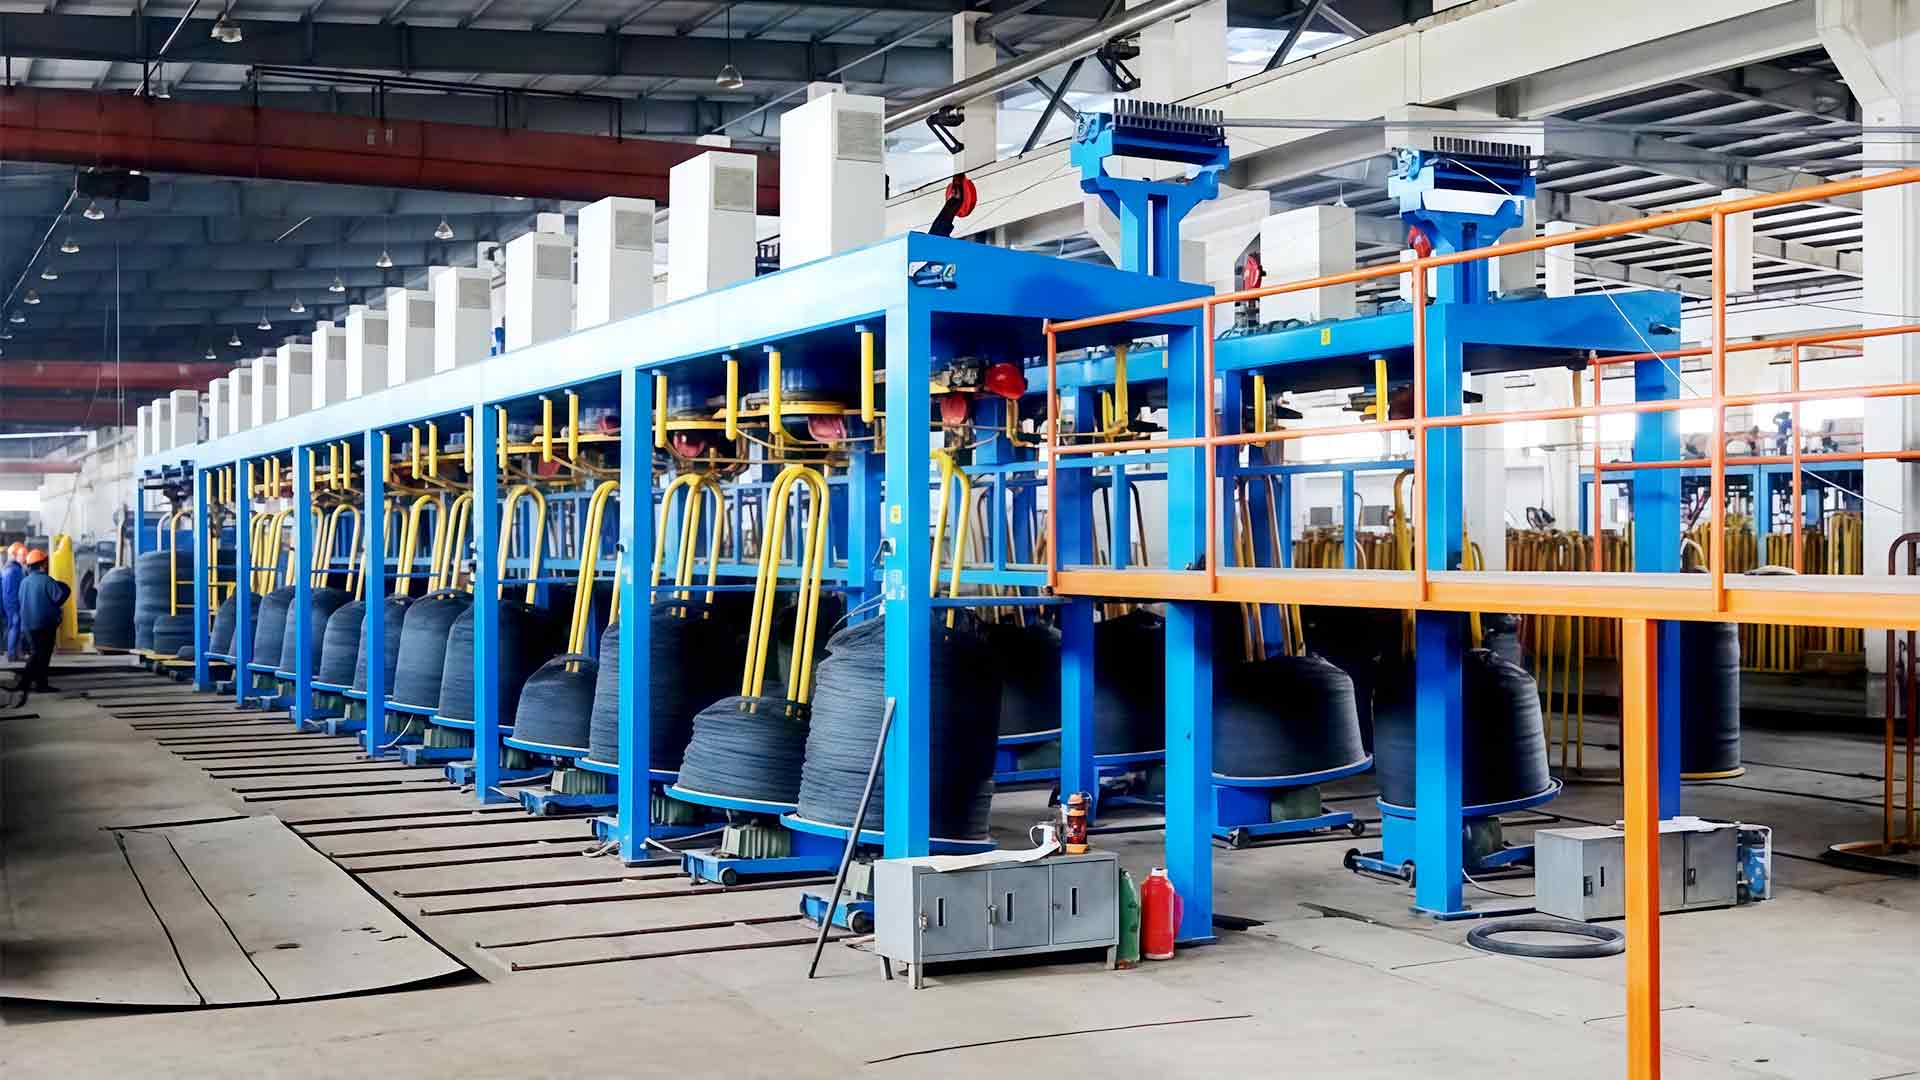
สายการผลิตทั่วไปจะวิ่งจากสถานีจ่ายผลตอบแทนผ่านเครื่องหนีบผม จากนั้นถึง 19 ถึง 23 เส้นในเครื่องทำแท้งค์น้ำ เข้าสู่เครื่องอบอ่อน ผ่านท่อทำความเย็น และสุดท้ายก็เข้าสู่แกนม้วนขึ้นที่ควบคุมความตึงโดยนักเต้น จำนวนแม่พิมพ์จะกำหนดตารางเวลาการลด ตำแหน่งเครื่องอบอ่อนจะกำหนดปริมาณโหลดที่แคปสแตนสุดท้ายมองเห็น — และระยะเวลาที่พวกมันจะอยู่ได้ระหว่างการยกเครื่องแต่ละครั้ง
การควบคุมแรงดึงคือรายละเอียดที่แยกเส้นขัดเงาออกจากเส้นที่หงุดหงิด ลวดอบอ่อนจะนุ่มกว่าและยืดออกเล็กน้อยภายใต้แรงดึง ดังนั้นการดึงขึ้นที่ดึงแรงเกินไปจะทำให้แกนม้วนงอและเปลี่ยนเส้นผ่านศูนย์กลางที่วัดได้ ลูกกลิ้งนักเต้นหรือโหลดเซลล์ป้อนกลับจะรักษาความตึงให้ต่ำเพียงพอสำหรับให้สายไฟอยู่เป็นวงกลม แต่ยังสูงพอที่จะพันให้แน่น
สิ่งที่ต้องตรวจสอบก่อนตัดสินใจซื้อ
เครื่องวาดลวดละเอียดพร้อมเครื่องอบอ่อนเป็นระบบ ไม่ใช่การรวบรวมชิ้นส่วน เริ่มต้นด้วยตารางการลด: เครื่องจักรมีแม่พิมพ์เพียงพอสำหรับอินพุตและเส้นผ่านศูนย์กลางสุดท้ายของคุณหรือไม่? จากนั้นตรวจสอบกำลังของตัวอบอ่อนกับความเร็วของเส้นสูงสุดที่คุณจะใช้กับขนาดเส้นลวดที่ใหญ่ที่สุดในช่วงของคุณ
ในระหว่างการทดสอบจากโรงงาน ให้ดูสี่สิ่ง:
- ความสม่ำเสมอของการยืดตัวในแกนม้วนเดียวตั้งแต่แกนกลางไปจนถึงชั้นนอก
- สภาพพื้นผิว: ไม่มีรอยหลอม ไม่มีรอยขีดข่วน ไม่มีออกไซด์ที่มองเห็นได้
- อัตราการแตกหักที่ความเร็วของเส้นที่กำหนด สังเกตได้หลายชั่วโมงติดต่อกัน ไม่ใช่ขดเดียว
- ความคงตัวของอุณหภูมิของเครื่องอบอ่อนและส่วนทำความเย็นหลังจากดำเนินการผลิตเป็นเวลานาน
สอบถามวิธีการรวมเครื่องอบอ่อนเข้ากับการควบคุมเครื่องจักร ตู้แยกสามารถทำงานได้ แต่แนวซิงโครไนซ์ที่เครื่องอบอ่อนตามความเร็วกว้านนั้นง่ายกว่ามากในการรักษาความสม่ำเสมอ หากคุณกำลังเปรียบเทียบการกำหนดค่าของเรา เครื่องวาดลวดถังเก็บน้ำ หน้าแสดงรายการตระกูลเครื่องที่สร้างขึ้นสำหรับกระบวนการประเภทนี้
จ่ายที่ไหน: แอปพลิเคชัน
ลวดสเตนเลสละเอียด — ใช้สำหรับลวดเชื่อม ตาข่ายทอ การเสริมท่อถัก และการคัดกรองสายเคเบิล — ต้องการพื้นผิวที่สะอาดและความเหนียวที่เชื่อถือได้ หากอุณหภูมิของเครื่องอบอ่อนเปลี่ยนแปลง ลวดจะแข็งในบางส่วนและอ่อนตัวในบางส่วน ซึ่งจะปรากฏขึ้นทันทีระหว่างการทอหรือการตีเกลียว
เครื่องวาดถังน้ำสแตนเลส ลวดสแตนเลสต้องมีการควบคุมการอบอ่อนและการวาดที่สะอาด เครื่องแท้งค์น้ำนี้จะระบายความร้อนและหล่อลื่นวัสดุแข็งเพื่อลดการเสียดสีและการสึกหรอของแม่พิมพ์ ช่วยรักษาความเหนียวสำหรับการทอหรือการพันเกลียวที่สม่ำเสมอ ดูผลิตภัณฑ์ → ลวดละเอียดเหล็กกล้าคาร์บอนต่ำซึ่งเป็นวัตถุดิบสำหรับตะปู ลวดผูก และลวดผูกทั่วไป เป็นธุรกิจที่มีต้นทุนต่อกิโลกรัม ลวดดึงแข็งจะทำให้เครื่องมือขึ้นรูปสึกหรอและต้านทานการโค้งงอ ลวดอบอ่อนช่วยให้ตัวสร้างตะปูหรือช่างเชื่อมแบบตาข่ายทำงานด้วยความเร็วที่กำหนดโดยไม่มีการบังคับหยุด
เครื่องวาดลวดถังเก็บน้ำเหล็กคาร์บอนต่ำ สำหรับลวดเหล็กกล้าคาร์บอนต่ำที่คำนึงถึงต้นทุนซึ่งใช้ในการตะปูและการเข้าเล่ม เครื่องจักรนี้จะรักษาอุณหภูมิให้คงที่และใช้การหล่อลื่นเพื่อลดการสึกหรอของดาย รองรับการขึ้นรูปที่ราบรื่นและความเหนียวแบบอบอ่อน ช่วยให้ขึ้นรูปได้เร็วขึ้นโดยไม่หยุดชะงัก ดูผลิตภัณฑ์ → เหล็กหุ้มอะลูมิเนียมมีหลักการเดียวกัน โดยมีการปรับเพียงครั้งเดียว: เครื่องอบอ่อนต้องจับคู่กับค่าการนำความร้อนของวัสดุ ซึ่งแตกต่างจากอะลูมิเนียมและเหล็กกล้า หลักการยังคงเหมือนเดิม — คืนความยืดหยุ่น รักษาพื้นผิวให้สะอาด และปล่อยให้กระบวนการถัดไปทำงานโดยไม่หยุดชะงัก
เมื่อคุณประเมินเครื่องจักร ให้เริ่มจากตัวเลขการผลิตของคุณเอง: เส้นผ่านศูนย์กลางแกนป้อน ขนาดเส้นลวดสุดท้าย เกรดวัสดุ และความเร็วของสายการผลิตที่จำเป็นในการเพิ่มน้ำหนักต่อเดือนของคุณ จากนั้นให้มองดูสายการผลิตเป็นระบบเดียว — ดาย, แคปสแตน, เครื่องอบอ่อน, การทำความเย็น และการนำขึ้น — แทนที่จะเป็นรายการชื่อส่วนประกอบ
หากซัพพลายเออร์อนุญาต ให้ดำเนินการตัวอย่างด้วยวัสดุแท่งของคุณเอง เครื่องจักรที่จัดการร็อดนั้นด้วยความเร็วที่กำหนด โดยมีการยืดตัวสม่ำเสมอและพื้นผิวที่สะอาด มีค่ามากกว่าเอกสารข้อมูลจำเพาะใดๆ นั่นคือเครื่องจักรที่จะผลิตอย่างเงียบๆ วันแล้ววันเล่า