
คุณสมบัติของสเตนเลสสตีล เครื่องวาดลวด ที่ตัดสินใจจบ
พื้นผิวด้าน หน้าตัดรูปวงรี หรือขดลวดที่แข็งตัวเกินขีดจำกัดจะไม่สามารถแก้ไขได้เมื่อหยิบขึ้นมา นี่คือคุณสมบัติของเครื่องจักรที่จะตัดสินว่าลวดสเตนเลสจะทำให้กล่องแม่พิมพ์สะอาด กลม และมีขนาดพอดีหรือไม่
ทันทีที่เส้นวาดเปลี่ยนจากเหล็กกล้าคาร์บอนต่ำเป็นสเตนเลส 304 หรือ 316 อาการต่างๆ ก็จะเกิดขึ้นอย่างเงียบๆ ลวดหลุดออกจากกว้านเคลือบด้านเล็กน้อย การสึกหรอของดายที่คาดเดาได้ก่อนหน้านี้จะเร่งความเร็วภายในกะเดียว เส้นผ่านศูนย์กลางเบี่ยงเบนไปไม่กี่ร้อยมิลลิเมตร และคอยล์ก็ถูกทิ้งด้วยเหตุผลที่ไม่ถือเป็นความผิดปกติของเครื่องจักร
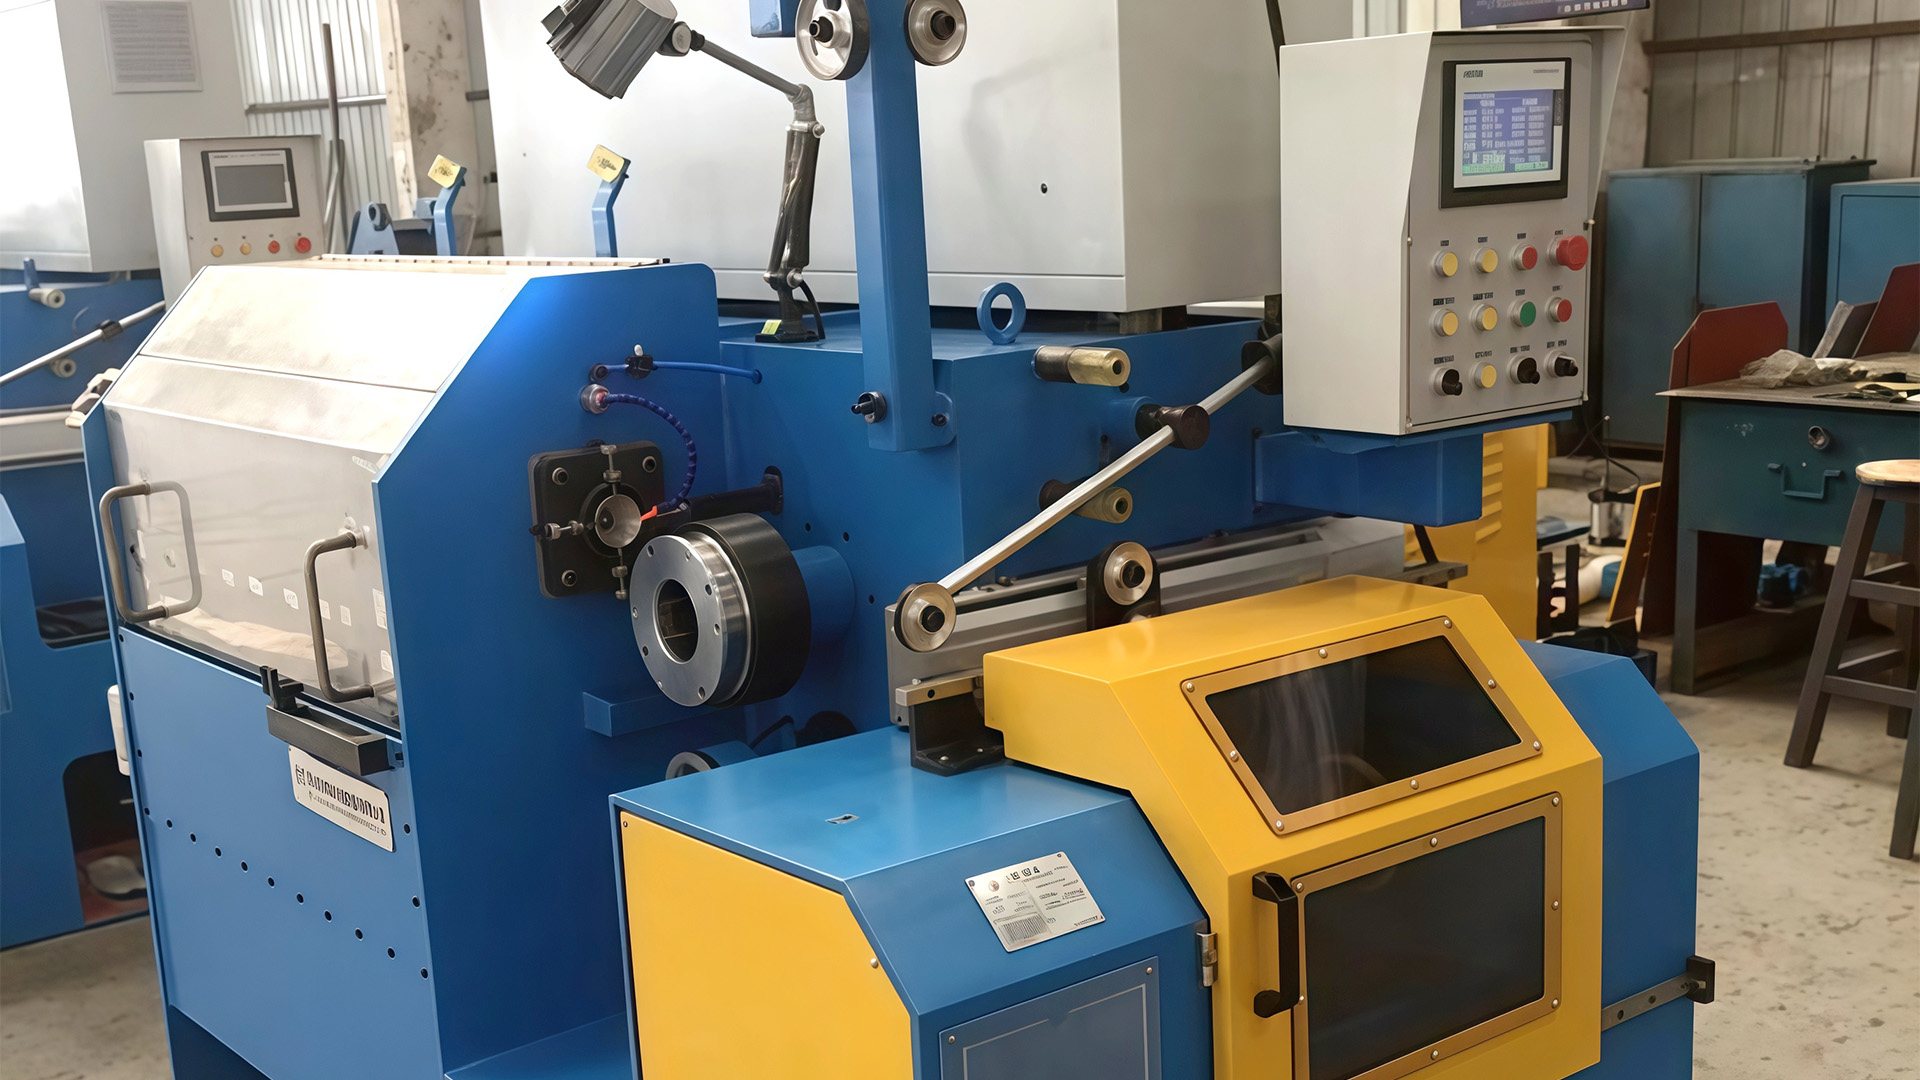
คุณลักษณะของเครื่องวาดลวดสเตนเลสสตีลที่ควบคุมสิ่งนี้ไม่สวยงาม: การหล่อเย็นด้วยแม่พิมพ์ใต้น้ำ สารหล่อลื่นที่ผ่านการกรอง พื้นผิวที่ยึดเกาะโดยไม่เกิดรอย และการควบคุมแรงตึงให้มั่นคงเพียงพอที่จะรองรับหนึ่งในร้อยของมิลลิเมตร ความเร็วของสายที่ได้รับการจัดอันดับเป็นตัวแปรสุดท้ายที่ควรค่าแก่การปรับให้เหมาะสม และมักจะเป็นตัวแปรแรกที่ผู้ซื้อถามถึง
เหตุใดสเตนเลสจึงมีพฤติกรรมแตกต่างออกไปภายในกล่องดาย
งานสแตนเลสจะแข็งตัวเมื่อลดลง ความต้านทานต่อการเสียรูปจะเพิ่มขึ้นในทุก ๆ รอบ ดังนั้นมอเตอร์ที่ดึงลวดคาร์บอนต่ำ 1.0 มม. โดยไม่มีความเครียดจะทำงานบนสเตนเลสที่มีขนาดเกจเดียวกัน คำตอบตามปกติคือกำหนดเวลาในการลดน้อยลง: ประมาณ 10 ถึง 18 เปอร์เซ็นต์ต่อการผ่านสำหรับสเตนเลส เทียบกับ 20 ถึง 25 เปอร์เซ็นต์สำหรับลวดคาร์บอนต่ำ
การผ่านที่เบากว่าหมายถึงแม่พิมพ์ที่มากขึ้น ลำดับการวาดที่ยาวนานขึ้น ความร้อนที่กระจายไปตามเครื่องจักรมากขึ้น และความทนทานต่อสิ่งใดก็ตามที่รบกวนการจัดแนวหรือการหล่อลื่นน้อยลงมาก คุณสมบัติของเครื่องจำนวนหนึ่งสามารถบรรทุกภาระส่วนใหญ่ได้
| ความต้องการ | ฟีเจอร์ตัวเครื่องที่ตอบโจทย์ | สิ่งที่ต้องตรวจสอบ |
|---|---|---|
| ความร้อนที่แม่พิมพ์ | การวาดภาพแบบเปียกโดยมีแม่พิมพ์จมอยู่ใต้น้ำในถังเก็บน้ำ | ปริมาตรถัง อัตราการไหลต่อแม่พิมพ์ แถบอุณหภูมิ |
| การตกแต่งพื้นผิว | ดายคาร์ไบด์ขัดเงา ลดลงเล็กน้อยต่อการผ่าน | กำหนดการส่งผ่าน จำนวนตาย มุมเข้าใกล้ |
| สภาพน้ำมันหล่อลื่น | อิมัลชันหมุนเวียนพร้อมการกรองและการทำความเย็น | ระดับการกรอง ความจุบ่อ การแลกเปลี่ยนความร้อน |
| ความมั่นคงของความตึงเครียด | การควบคุมนักเต้นหรือแอคคิวมูเลเตอร์พร้อมการตอบสนองแรงบิดที่รวดเร็ว | ความแม่นยำของแรงดึงเมื่อเปลี่ยนความเร็ว |
| คุณภาพของสปูล | การเคลื่อนที่ที่แม่นยำและการติดตั้งสปูลที่แข็งแกร่ง | การทำซ้ำในการเคลื่อนที่, การเบี่ยงเบนของสปูล |
| พักฟื้น | การตรวจจับการขาดของสายไฟด้วยการเบรกอย่างรวดเร็ว | เวลาหยุด ความยาวของเส้นลวดที่เสีย |
เรขาคณิตการวาดแบบเปียก การหล่อเย็นของแม่พิมพ์ และการไหลของสารหล่อลื่น
ลวดสเตนเลสที่มีความหนาต่ำกว่า 1.2 มม. จะถูกดึงให้เปียกเกือบตลอดเวลา แม่พิมพ์จะจมอยู่ใต้น้ำในอิมัลชันที่นำความร้อนออกจากโซนรีดิวซ์ ช่วยหล่อลื่นบริเวณที่สัมผัส และไล่เศษโลหะออกจากแม่พิมพ์ การดึงแบบแห้งสามารถใช้งานกับสเตนเลสที่มีน้ำหนักมากกว่าได้ แต่ความแตกต่างมักจะแสดงที่คุณภาพพื้นผิวและอายุการใช้งานของแม่พิมพ์ มากกว่าที่ตัวเลขความเร็ว
อุณหภูมิแม่พิมพ์มีอิทธิพลสูงสุดต่อผิวสำเร็จและอายุการใช้งานของเครื่องมือ กล่องแม่พิมพ์ระบายความร้อนด้วยน้ำจะยึดตัวยึดแม่พิมพ์ไว้ที่อุณหภูมิคงที่ และป้องกันไม่ให้พื้นผิวที่นั่งขยายตัวไม่สม่ำเสมอ ซึ่งเป็นสาเหตุที่ทำให้เกิดการตกไข่ในระยะยาว ถามว่าการระบายความร้อนไปถึงตำแหน่งแม่พิมพ์แต่ละตำแหน่งอย่างไร ไม่ใช่แค่ถังเท่านั้น
ความสะอาดและอุณหภูมิของน้ำมันหล่อลื่น
เมื่อสายการผลิตเปียก อิมัลชันจะกลายเป็นของเหลวในกระบวนการตามข้อกำหนดเฉพาะ ค่าปรับโลหะที่การกรองพลาดจะถูกลากกลับผ่านแม่พิมพ์และให้คะแนนลวด อิมัลชันที่ทำงานขณะอุ่นจะสูญเสียความแข็งแรงของฟิล์มตรงจุดที่มีความดันสูงสุด ระดับการกรอง ปริมาตรบ่อ การไหลของปั๊ม และการควบคุมอุณหภูมิเป็นคุณสมบัติของเครื่องจักรที่จะกล่าวถึง ไม่ใช่งานบำรุงรักษาที่จะค้นพบในภายหลัง
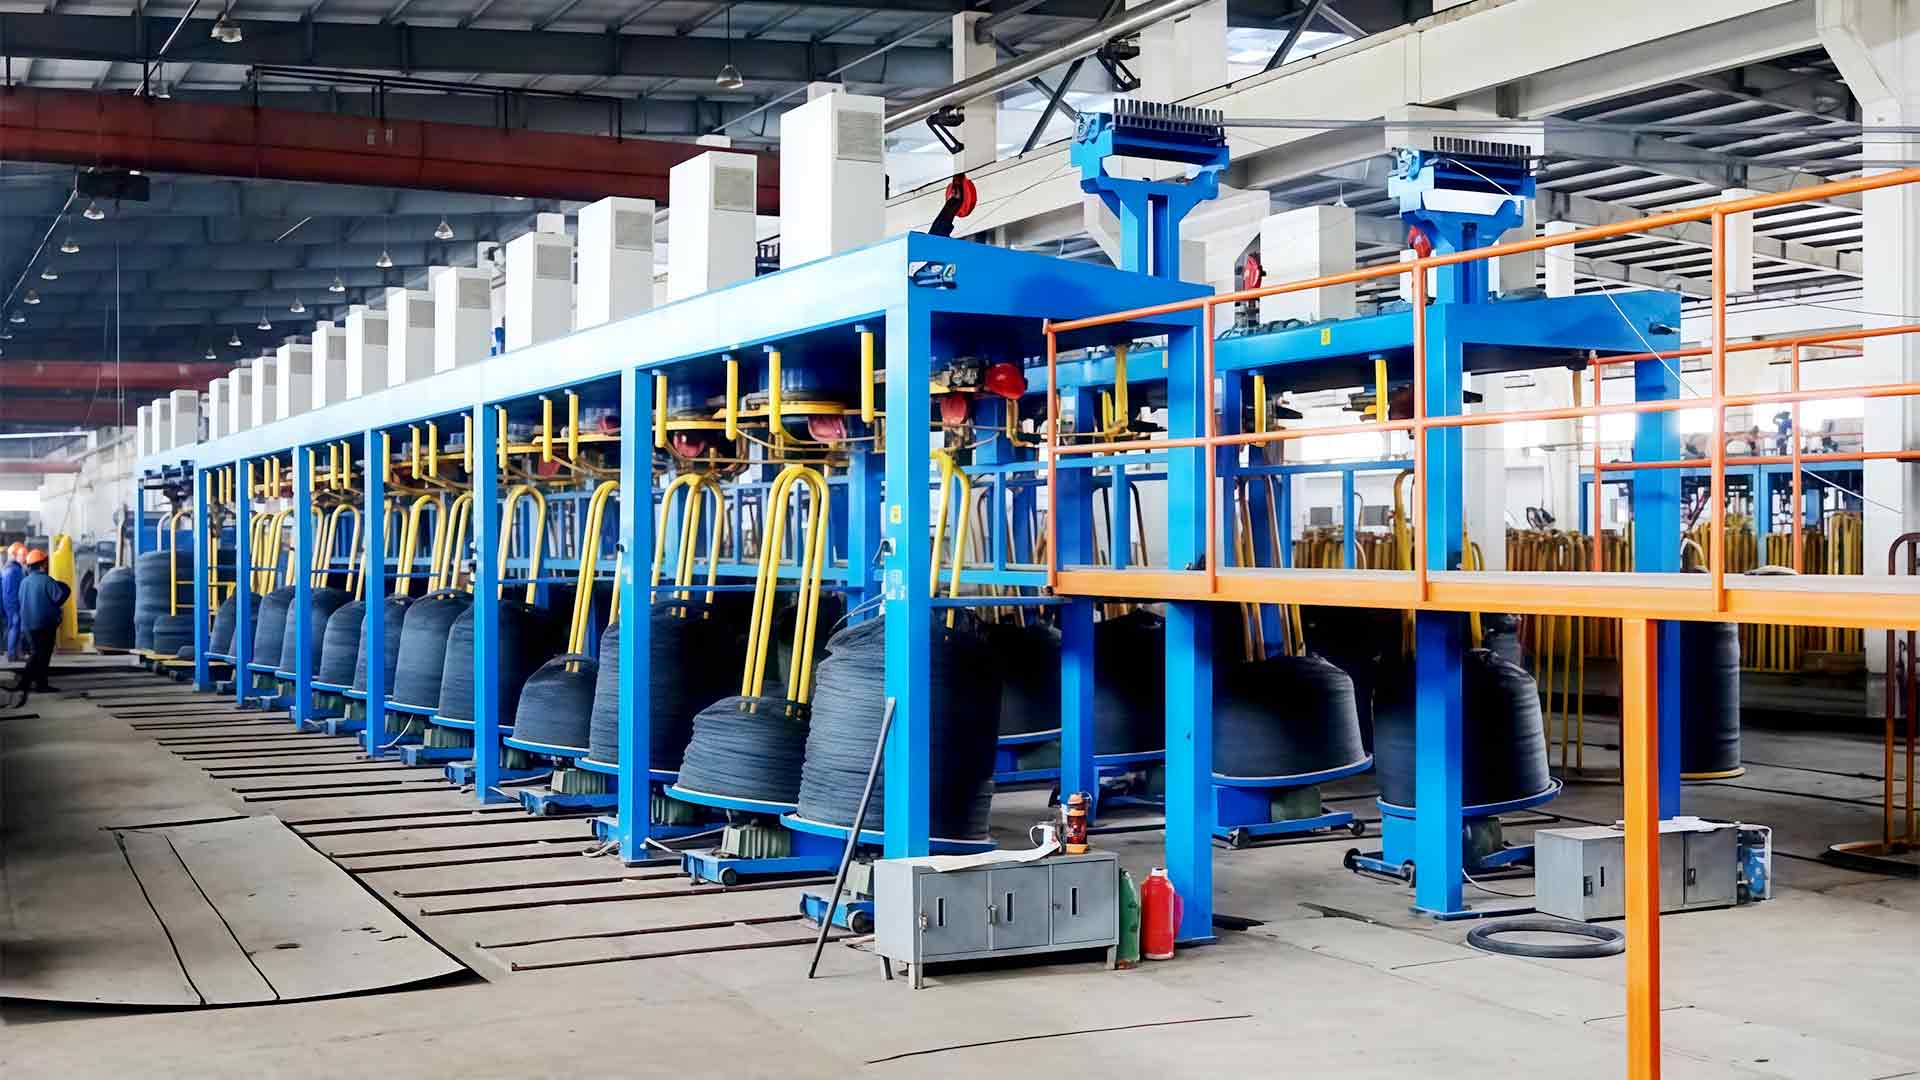
เส้นที่สร้างขึ้นสำหรับคู่หน้าที่นี้ก เครื่องวาดลวดถังเก็บน้ำ เค้าโครงที่เลือกจำนวนแม่พิมพ์สำหรับเส้นผ่านศูนย์กลางที่เสร็จแล้ว แทนที่จะเป็นค่าสูงสุดตามทฤษฎีของเครื่องจักร
การเลือกแม่พิมพ์ กำหนดการลดขนาด และความทนทานของเครื่องมือ
แม่พิมพ์เป็นส่วนที่ถูกที่สุดในการสั่งซื้อและเป็นสาเหตุที่พบบ่อยที่สุดของขดลวดที่ถูกปฏิเสธ สำหรับสเตนเลส แม่พิมพ์ที่มีรูปทรงถูกต้องสำหรับลวดคาร์บอนต่ำจะขัดไม่สม่ำเสมอ สึกหรอที่ลูกปืน และเริ่มทิ้งรอยเกลียวจางๆ ที่ลูกค้ามองเห็นใต้แว่นขยาย
- มุมเข้าใกล้ที่ตรงกับการลดที่เกิดขึ้นในการผ่านนั้น ดังนั้นงานจึงทำโดยใช้แรงอัดแทนที่จะทำที่แบริ่ง
- ตลับลูกปืนมีความยาวเพียงพอสำหรับปรับขนาดเส้นลวด และสั้นพอที่จะหลีกเลี่ยงความร้อนจากการเสียดสี
- รูขัดเงา เนื่องจากความหยาบที่เกิดขึ้นที่แม่พิมพ์จะถูกถ่ายโอนไปยังพื้นผิวเส้นลวดทันที
- ที่นั่งที่ถูกต้องในที่วาง; แม่พิมพ์ที่อยู่นอกแกนจะดึงลวดวงรี
- แผนการลับคมและอะไหล่ เนื่องจากสเตนเลสสึกหรอเครื่องมือเร็วกว่าลวดคาร์บอนต่ำที่เกจเดียวกัน
หากซัพพลายเออร์ไม่สามารถบอกคุณถึงกำหนดการส่งผ่านเครื่องจักรที่เสนอมา จำนวนแม่พิมพ์ในข้อเสนอจะเป็นการคาดเดา
การจ่ายเงิน ความตึงเครียด และการรับงาน: เมื่อได้รับความสม่ำเสมอ
ข้อบกพร่องที่เกิดขึ้นก่อนแม่พิมพ์ขั้นสุดท้ายจะมีผลถาวร แต่ข้อบกพร่องที่เกิดขึ้นหลังจากนั้นก็เช่นกัน การดึงขึ้นที่ดึงไม่สม่ำเสมอ หรือการจ่ายออกที่ทำให้สายไฟขาเข้ากระชากในขณะที่ขดลวดคลายออก จะแสดงเป็นการเปลี่ยนแปลงของเส้นผ่านศูนย์กลาง ชั้นที่หลวม และแกนม้วนที่ลูกค้าไม่สามารถวิ่งด้วยความเร็วคงที่
การควบคุมแรงดึงจะตัดสินได้ดีที่สุดผ่านการเปลี่ยนความเร็ว การเร่งความเร็วจาก 200 ถึง 600 ม./นาที และไปด้านหลังไม่ควรเปลี่ยนความตึงของลวดมากพอที่จะเคลื่อนเส้นผ่านศูนย์กลางออกไปนอกพิกัดความเผื่อ และคำตอบจะปรากฏให้เห็นในสปูลทดลอง 100 เมตรแรก
เรขาคณิตของสปูลและการเคลื่อนที่
ระยะพิทช์และสปูลตามขวางมีความสำคัญกับสเตนเลสเนื้อดีมากกว่าลวดคาร์บอนที่หนักกว่า แกนม้วนที่พันด้วยชั้นที่ทับซ้อนกันจะเกิดไฟกระชากในกระบวนการถัดไป และเส้นลากมักจะถูกตำหนิ สอบถามวิธีการจับคู่การหยิบขึ้นกับประเภทแกนม้วนของคุณ และตรวจสอบว่าเครื่องหยุดอย่างเรียบร้อยแทนที่จะลากสายไฟหลังจากขาด
ใช้ตรรกะเดียวกันนี้เมื่อปรับขนาดเครื่องม้วน: คำแนะนำนี้ การเลือกเครื่องขึ้นเครื่อง ครอบคลุมประเภทของแกนม้วนสาย การจับคู่ความตึง และตัวเลขประสิทธิภาพที่สำคัญ
การควบคุม อินเตอร์ล็อค และตัวเลขที่ควรค่าแก่การขอ
ข้อกำหนดการควบคุมคือการที่เครื่องจักรสองเครื่องที่มีลักษณะเหมือนกันบนพื้นโรงงานเริ่มทำงานแตกต่างออกไป ตัวแปรที่ต้องปักหมุดคือความเร็วตามพิกัดจริงของเครื่องจักร การตอบสนองของไดรฟ์ต่อการเปลี่ยนแปลงโหลด และสิ่งที่เกิดขึ้นในไม่กี่วินาทีหลังจากสายไฟขาด
ดูสิ่งนี้: ความเร็วของสายที่ยกมาวัดด้วยลำดับดายสั้นหรือไม่มีการติดตั้งดายตกแต่งขั้นสุดท้าย เพิ่มพาสสแตนเลสที่ต้องการอย่างแท้จริงและความเร็วจริงอาจลดลงหนึ่งในสาม ซึ่งเปลี่ยนเศรษฐศาสตร์ของทั้งไลน์
เขียนสิ่งเหล่านี้เป็นลายลักษณ์อักษรก่อนที่คำสั่งซื้อจะได้รับการยืนยัน:
- ความเร็วพิกัดที่แม่พิมพ์สุดท้าย พร้อมติดตั้งตารางการส่งผ่านสเตนเลสสตีลแบบเต็ม
- เส้นผ่านศูนย์กลางของกว้าน การตกแต่งพื้นผิว และการจัดเรียงความเย็น
- การไหลของอิมัลชันต่อตำแหน่งแม่พิมพ์ ปริมาตรบ่อ และช่วงการควบคุมอุณหภูมิ
- ระดับการกรองและความถี่ในการเปลี่ยนแปลงองค์ประกอบ
- ความแม่นยำและพฤติกรรมของแรงดึงระหว่างการเร่งความเร็วและการชะลอตัว
- ระยะเวลาในการเบรกหลังการแตกหัก และความยาวของเส้นลวดขาดในแต่ละครั้ง
- อัตรามอเตอร์และประเภทของไดรฟ์ต่อกว้าน
จับคู่เครื่องจักรกับสายไฟที่คุณขายจริง
สแตนเลสครอบคลุมผลิตภัณฑ์หลายประเภท และเครื่องถอนแบบที่เหมาะกับลวดหนามเตยขนาด 4 มม. ไม่ใช่เครื่องที่เหมาะกับลวดถักเปียขนาด 0.15 มม. เส้นผ่านศูนย์กลางที่เสร็จแล้วจะตัดสินใจเกี่ยวกับวิธีการวาด จำนวนแม่พิมพ์ และระยะหยิบขึ้น
- ลวดเสริมสปริง เชือก และสายยางในช่วง 0.2 ถึง 1.0 มม. จะถูกดึงให้เปียก โดยมีลำดับแม่พิมพ์ยาวและแสงผ่าน
- ลวดตาข่ายและลวดทอต้องมีความกลมและพื้นผิวสม่ำเสมอมากกว่าความเร็วสูงสุด
- งานตัวนำสายเคเบิลและตัวนำตีเกลียวมีความไวต่อเสถียรภาพของแรงดึง เนื่องจากการแปรผันของเส้นผ่านศูนย์กลางจะปรากฏขึ้นอีกครั้งที่ขั้นตอนการพันเกลียว
- ตัวยึด สกรู และชิ้นส่วนที่ขึ้นรูปมักจะดึงมาจากแท่งสเตนเลสที่มีน้ำหนักมากกว่า ซึ่งมีการดึงแบบแห้งและการระบายความร้อนแบบกว้าน
- ลวดเชื่อมเพิ่มข้อกำหนดด้านความสะอาด ซึ่งทำให้การกรองและเคมีของสารหล่อลื่นกลับมาเป็นศูนย์กลางของการตัดสินใจ
ฟีเจอร์ข้างต้นยังคงเหมือนเดิมจากทั้งหมดนี้ เฉพาะการเปลี่ยนแปลงที่เน้นเท่านั้น: รูปทรงของแม่พิมพ์และการระบายความร้อนสำหรับลวดละเอียด ความตึงและการดึงขึ้นของลวดที่สปูล การออกแบบตัวขับและกว้านสำหรับก้านที่หนักกว่า
การวาดลวดเหล็กกล้าไร้สนิมให้อภัยน้อยกว่าการวาดแบบคาร์บอนต่ำ และเหตุผลก็คือโลหะมากกว่าเชิงกล การชุบแข็งงาน ความร้อนที่แม่พิมพ์ และความไวของพื้นผิวทำให้การตัดสินใจในการออกแบบเล็กๆ น้อยๆ กลายเป็นข้อบกพร่องที่มองเห็นได้บนคอยล์
คุณสมบัติที่คุ้มค่าแก่การจ่ายเงิน ได้แก่ การระบายความร้อนด้วยแม่พิมพ์ใต้น้ำ วงจรน้ำมันหล่อลื่นที่ผ่านการกรองและควบคุมอุณหภูมิ เครื่องมือและตัวจับยึดที่จัดตำแหน่งอย่างแม่นยำ การควบคุมความตึงของแท้ และการนำขึ้นที่ตรงกับแกนม้วนที่ลูกค้าของคุณใช้งานจริง อย่างอื่นทั้งหมดรวมถึงความเร็วของพาดหัวด้วยถือเป็นเรื่องรอง
สัญญาณที่ดี: ซัพพลายเออร์ที่สอบถามเกรดวัสดุ เส้นผ่านศูนย์กลางสุดท้าย และประเภทแกนม้วนก่อนที่จะเสนอราคาความเร็ว การสนทนานั้นเป็นเส้นทางที่สั้นที่สุดไปยังเครื่องจักรที่ดึงสเตนเลสได้ดี และมักจะแยกเส้นที่ยึดพิกัดความเผื่อออกจากเส้นที่ปรับทุกกะ