
อุปกรณ์วาดลวด
ประโยชน์ของเครื่องวาดลวดความเร็วสูง: ผลลัพธ์ ต้นทุน และคุณภาพสายไฟ
สายการผลิตที่เร็วกว่าจะจ่ายคืนก็ต่อเมื่อมีการสร้างผลตอบแทน ดาย การทำความเย็น และการรับเข้าให้ตรงกันเท่านั้น นี่คือจุดที่กำไรปรากฏขึ้นจริง และจุดที่พวกเขาหายไปอย่างเงียบๆ
นำต้นไม้สองต้นมาวาดลวดคาร์บอนต่ำขนาด 2.2 มม. เส้นเดียวกันเพื่อผลิตตะปู ขั้นแรกเดินเครื่องรอกแบบธรรมดาที่ประมาณ 8 ม./วินาที ส่วนที่สองเดินเครื่องจักรแบบเส้นตรงที่ 15 ม./วินาที พร้อมการควบคุมความตึงแบบวงปิด โรงงานแห่งที่สองไม่เพียงแต่เพิ่มกำลังการผลิตเป็นสองเท่า แต่ยังผลิตน้ำหนักเพิ่มขึ้น 40 ถึง 60 เปอร์เซ็นต์ต่อกะด้วยจำนวนพนักงานเท่าเดิม ใช้พลังงานไฟฟ้าน้อยลงต่อตัน และจัดส่งแกนม้วนที่ป้อนเครื่องตอกตะปูโดยไม่มีผู้ปฏิบัติงานคอยดูแลผลตอบแทน
นั่นคือคำตอบที่ตรงไปตรงมา ข้อดีของเครื่องวาดลวดความเร็วสูงมาจากการทำงานร่วมกันของสายการผลิตทั้งหมด ไม่ใช่จากการกลึงกว้านที่เร็วขึ้น รูปทรงของบล็อก ลำดับแม่พิมพ์ การระบายความร้อน การหล่อลื่น ความตึงของผลตอบแทน และการซิงโครไนซ์การรับเข้า ล้วนต้องมีขนาดสำหรับความเร็วใหม่ เมื่อไม่มีรายการใดรายการหนึ่ง กำลังการผลิตที่สัญญาไว้จะกลับมาเป็นการแตกหักของแม่พิมพ์ รอยเลื่อน และการหยุดโดยไม่ได้วางแผน แทนที่จะเป็นสายไฟที่เสร็จแล้ว
จริงๆ แล้วความเร็วสูงมีการเปลี่ยนแปลงอะไรในร้านค้า
เมื่อความเร็วของบรรทัดเพิ่มขึ้น ห้าสิ่งจะเคลื่อนที่พร้อมกัน และโดยปกติจะกล่าวถึงเฉพาะสิ่งแรกในใบเสนอราคาเท่านั้น
- เอาท์พุตต่อกะ ทีมงานคนเดียวกันสามารถผลิตน้ำหนักสำเร็จรูปได้มากขึ้น เนื่องจากเครื่องจักรไม่มีข้อจำกัดอีกต่อไป
- พลังงานต่อตัน ไดรฟ์แบบเซอร์โวไดเร็กช่วยลดการสูญเสียของสายพานและกระปุกเกียร์ และมอเตอร์จะอยู่ใกล้กับย่านความถี่ที่มีประสิทธิภาพมากขึ้น
- ค่าแรงต่อตัน เจ้าหน้าที่ปฏิบัติงานคนหนึ่งเฝ้าดูบรรทัดเดียว ไม่ว่าจะวิ่งด้วยความเร็ว 8 เมตร/วินาที หรือ 16 เมตร/วินาที ดังนั้น บิลค่าจ้างจึงกระจายไปมากกว่ากิโลกรัม
- เนื้อที่ต่อตัน แกนหมุนน้อยลงและทางเดินสั้นลงสำหรับผลผลิตต่อปีเท่าเดิม ซึ่งสำคัญเมื่ออาคารเต็มแล้ว
- คุณภาพของแพ็คเกจ ความตึงในการดึงขึ้นที่มั่นคงจะสร้างแกนม้วนที่แน่นขึ้น และแกนม้วนที่แน่นขึ้นจะทำให้การเปลี่ยนถ่ายที่ปลายน้ำสั้นลง
สองประเด็นสุดท้ายไม่ค่อยปรากฏในการคำนวณการคืนทุน แต่มักเป็นสิ่งที่โน้มน้าวให้โรงงานเลิกใช้เครื่องจักรเก่าสองเครื่องและแทนที่ด้วยเครื่องหนึ่ง
ความเร็วมาจากไหน
ความเร็วของสายเป็นคุณสมบัติของระบบ ระบบย่อยสี่ระบบตัดสินใจว่าตัวเลขบนแผ่นป้ายสามารถใช้ได้ในการผลิตหรือไม่
ไดรฟ์และเกียร์
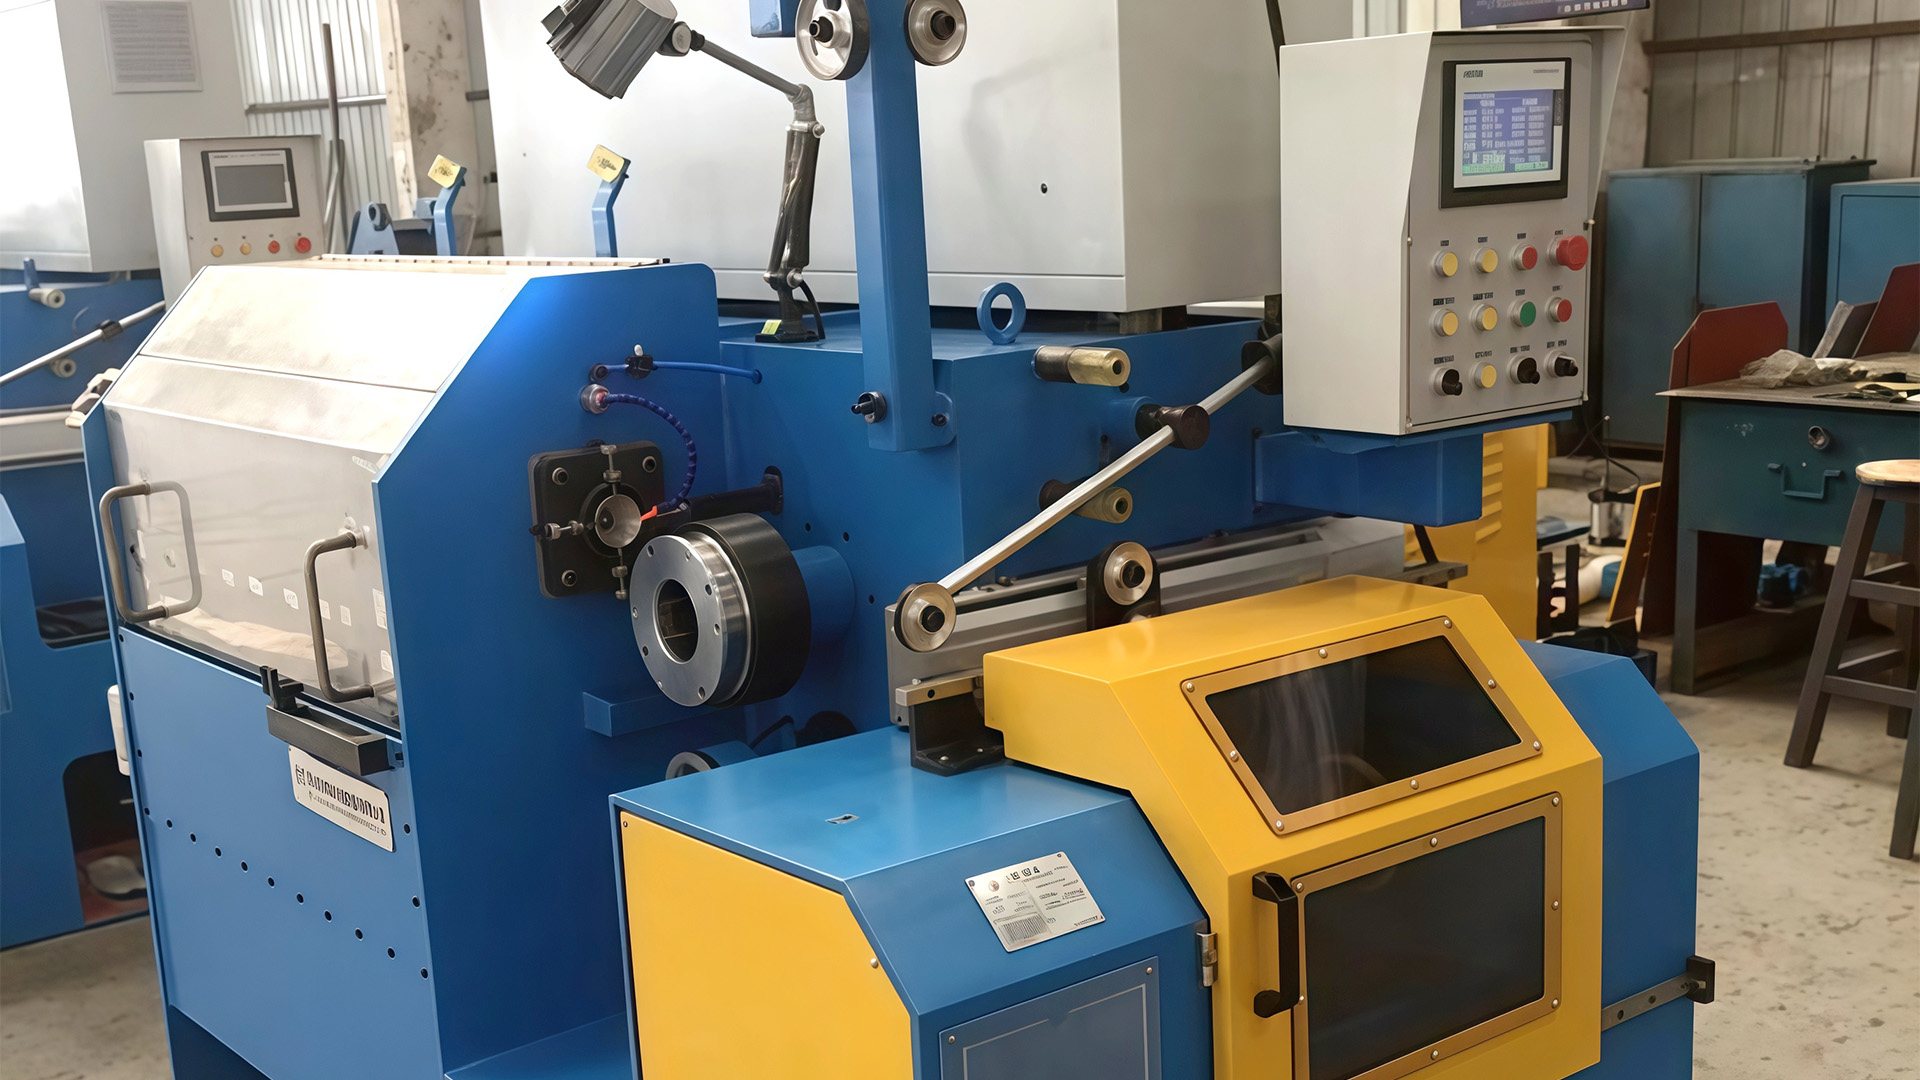
ไดรฟ์เซอร์โวไดเร็กจะถอดสายพานและกระปุกเกียร์ระหว่างมอเตอร์และกว้านออก ชิ้นส่วนที่สึกหรอน้อยลงหมายถึงการสั่นสะเทือนน้อยลง การเร่งความเร็วตามที่กำหนดเร็วขึ้น และความเร็วคงที่เมื่อโหลดดายเปลี่ยนแปลงตลอดการเปลี่ยนเกียร์ การสูญเสียกล่องเกียร์ก็หายไปจากค่าไฟฟ้าด้วย ซึ่งไม่ใช่เรื่องเล็กๆ บนเครื่องจักรที่ทำงาน 6,000 ชั่วโมงต่อปี
การระบายความร้อนและการหล่อลื่น
การสร้างความร้อนเพิ่มขึ้นเร็วกว่าความเร็ว ตารางดายที่ทำงานเย็นที่ 8 ม./วินาที สามารถดันสายไฟออกจากพิกัดความเผื่อที่ 15 ม./วินาที เส้นทางถังน้ำจะจัดการกับโหลดด้วยแม่พิมพ์น้ำท่วมและการกรองปริมาณมาก ในขณะที่เส้นทางแห้งขึ้นอยู่กับตัวจับแม่พิมพ์ระบายความร้อนด้วยน้ำและฟิล์มผงหล่อลื่นที่มีความเสถียร
ลำดับแม่พิมพ์และการลดลง
การลดต่อรอบเป็นการจำกัดความเร็วแบบเงียบๆ รักษาตารางแม่พิมพ์เก่าไว้และเพิ่มความเร็ว จากนั้นลวดจะปล่อยให้กว้านสุดท้ายร้อน เป็นรูปวงรีเล็กน้อย และมีการยืดจนไม่สามารถคงอยู่ในกระบวนการต่อไปได้
ผลตอบแทนและการรับสินค้า
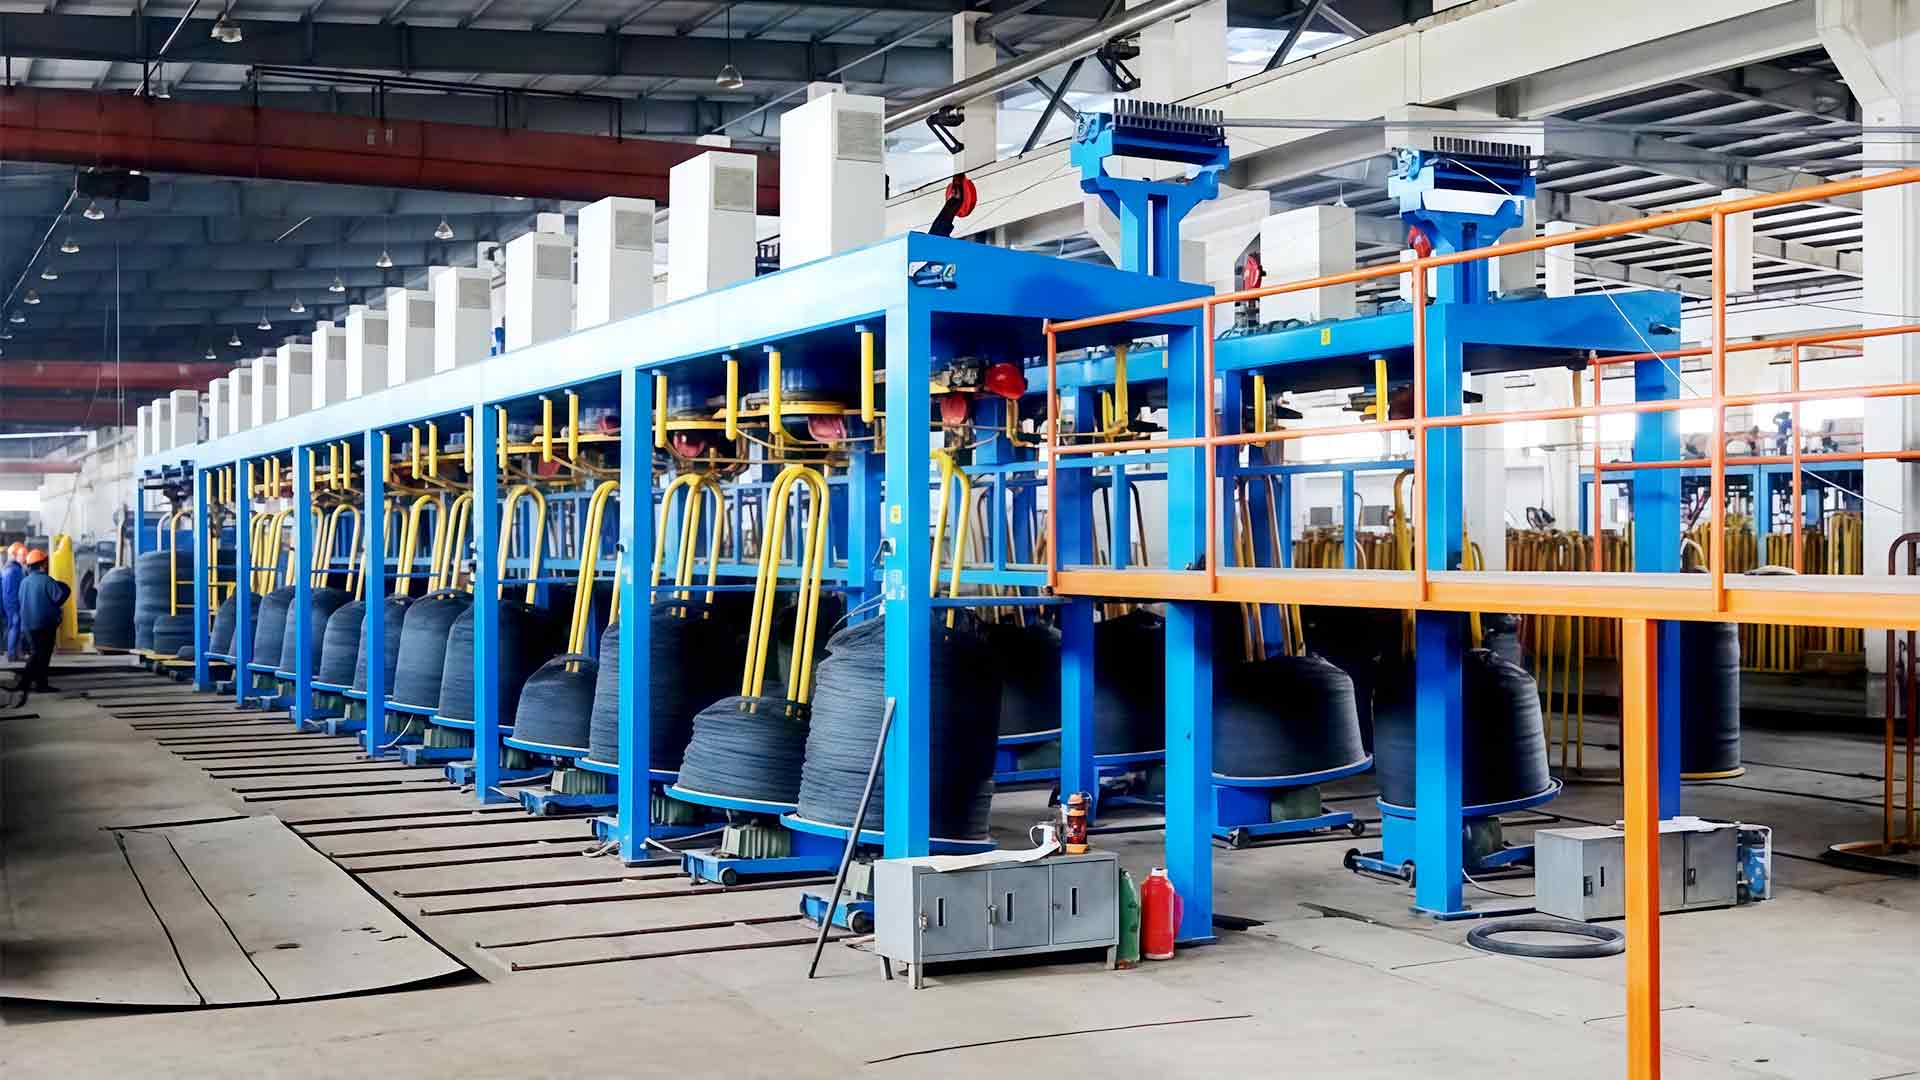
ความตึงเครียดที่เพิ่มขึ้นอย่างรวดเร็วที่ผลตอบแทนเป็นสาเหตุที่พบบ่อยที่สุดที่ทำให้สายเร็วมีพฤติกรรมเหมือนสายที่ช้า แท่นจ่ายผลตอบแทนพร้อมการควบคุมแรงตึงที่อ่อนแอจะทำให้สายไฟหย่อนและรัดแน่น บล็อกตอบสนองและเส้นผ่านศูนย์กลางเคลื่อนไป ในอีกด้านหนึ่ง การดึงขึ้นจะต้องตรงกับความเร็วของเส้นอย่างแม่นยำ ไม่เช่นนั้นแกนม้วนจะมีความนุ่มนวลและพันกัน
ต้นทุน เส้นทาง และการคำนวณคืนทุน
เครื่องจักรความเร็วสูงมีราคามากกว่าเครื่องจักรที่ช้า ดังนั้นตัวเลขที่สำคัญคือต้นทุนต่อตันสำเร็จรูปมากกว่าราคาในใบแจ้งหนี้ พลังงาน แรงงาน การใช้แม่พิมพ์ เวลาหยุดทำงาน และเศษซาก ล้วนอยู่ภายใน และพวกมันจะเคลื่อนที่ไปในทิศทางที่แตกต่างกัน ขึ้นอยู่กับเส้นทางการวาด
| การวาดเส้นทาง | ความเร็วของสายทั่วไป | ลวดที่เหมาะสมที่สุด | ประโยชน์ที่แสดงให้เห็นก่อน | มีอะไรน่าดู |
|---|---|---|---|---|
| ลูกรอกความเร็วต่ำ | 3-6 ม./วินาที | การวาดใหม่แบบเบาๆ ชุดเล็กๆ | ต้นทุนเงินทุนต่ำ การตั้งค่าที่ให้อภัย | ฝ้าเพดานเอาท์พุต ค่าแรงต่อตัน |
| ลูกรอกธรรมดา | 6-10 ม./วินาที | เหล็กกล้าคาร์บอนต่ำทั่วไป | ความสมดุลของต้นทุนและผลผลิต | การควบคุมการลื่น การสึกหรอของแม่พิมพ์ |
| เส้นตรง, มัลติพาส | 10-20 ม./วินาที | ลวดตะปู ลวดตาข่าย | ผลผลิตสูงสุดต่อผู้ปฏิบัติงาน | โหลดการทำความเย็น ความตึงเครียดเมื่อสตาร์ทเครื่อง |
| ถังเก็บน้ำเปียก | สูงถึง 12 เมตร/วินาที | ลวดสแตนเลสและลวดละเอียด | คุณภาพพื้นผิวและการกำจัดความร้อน | การจัดการของเหลว การกรอง |
| ฤvertedษี | 8-15 ม./วินาที | ก้านถึงลวดขนาดกลาง | ขนาดกะทัดรัด จัดการคอยล์ได้ง่าย | สภาพพื้น โลจิสติกคอยล์ |
ตัวเลขสองตัวตัดสินการคืนทุน พลังงานต่อตันจะลดลงเมื่อการสูญเสียลดลงและมอเตอร์ทำงานใกล้แถบความถี่ที่มีประสิทธิภาพ ต้นทุนแม่พิมพ์และวัสดุสิ้นเปลืองต่อตันมีลักษณะการทำงานที่แตกต่างกัน: สายการผลิตแบบเร็วอาจใช้แม่พิมพ์เร็วกว่าในแง่สัมบูรณ์ แต่ต้นทุนต่อตันมักจะลดลงเนื่องจากผลผลิตระหว่างการเปลี่ยนแม่พิมพ์จะสูงกว่า
คุณภาพสายไฟและผลผลิตขั้นปลาย
คุณภาพที่เพิ่มขึ้นจากความเร็วนั้นมีอยู่จริงแต่มีเงื่อนไข เส้นลวดที่มั่นคงและรวดเร็วพร้อมการระบายความร้อนที่ถูกต้องทำให้เส้นลวดมีเส้นผ่านศูนย์กลางสม่ำเสมอและพื้นผิวที่สะอาด เส้นลวดแบบเร็วที่ไม่เสถียรทำให้เกิดรอยแวววาว รอยขีดข่วน และเส้นลวดรูปไข่ และเส้นลวดนั้นจะกลายเป็นปัญหาติดที่เครื่องจักรถัดไป แทนที่จะเป็นผลิตภัณฑ์
เอฟเฟกต์จะชัดเจนที่สุดเมื่อการวาดดึงกระบวนการอื่นในอาคารเดียวกัน เครื่องตอกตะปู เครื่องทอผ้าตาข่าย และแนวการเชื่อมถูกกำหนดไว้สำหรับลวดขนาดเดียวและทนทานต่อการเปลี่ยนแปลงเพียงเล็กน้อย แถบเส้นผ่านศูนย์กลางที่เคลื่อนไปสองสามร้อยมิลลิเมตรมีค่าใช้จ่ายในการหยุดมากกว่าเส้นวาดที่ประหยัดด้วยความเร็ว
เส้นวาดที่สร้างสายไฟที่เครื่องถัดไปจะคัดออกไม่ได้สร้างอะไรเลย
ดายเป็นคันโยกที่ถูกที่สุดที่นี่ แม่พิมพ์คาร์ไบด์ขัดเงาที่มีมุมเข้าใกล้ที่ถูกต้อง ติดตั้งอยู่ในตัวจับยึดระบายความร้อนด้วยน้ำที่เข้ากัน ช่วยให้ลวดมีความกลมและพื้นผิวสะอาด แม่พิมพ์ที่ชำรุดจะให้ผลตรงกันข้าม และไม่มีกำลังขับที่ติดตั้งไว้จำนวนเท่าใดก็สามารถชดเชยได้
รายการตรวจสอบการจัดซื้อจัดจ้างสำหรับสายความเร็วสูง
การอัพเกรดที่น่าผิดหวังส่วนใหญ่จะถูกตัดสินใจในขั้นตอนการเสนอราคา ก่อนที่จะเริ่มเดินเครื่อง ถามเป็นลายลักษณ์อักษรดังต่อไปนี้
- ตารางแม่พิมพ์ที่ความเร็วที่เสนอ ไม่ใช่ความเร็วเพียงอย่างเดียว: ลำดับการลดมุมของแม่พิมพ์ และอายุการใช้งานของแม่พิมพ์ที่คาดหวัง หน่วยเป็นตัน
- พฤติกรรมทางลาด ใช้เวลากี่วินาทีจึงจะถึงความเร็วที่ตั้งไว้ และจะเกิดอะไรขึ้นกับความตึงเครียดระหว่างทางลาดนั้น
- ความจุที่สามารถรองรับแกนม้วนจริงของคุณ: น้ำหนักบรรจุภัณฑ์ คุณภาพการประกอบ และวิธีที่จะจ่ายให้กับดาวน์สตรีม
- ข้อมูลพลังงานที่จุดทำงาน เป็นกิโลวัตต์ต่อตัน แทนที่จะเป็นพิกัดมอเตอร์บนเพลต
- รายละเอียดการทำความเย็นและการกรอง: การไหลของน้ำต่อกล่องดาย ปริมาตรถัง ระดับการกรอง และประสิทธิภาพในฤดูร้อน
- วัสดุสิ้นเปลืองและอะไหล่: การจ่ายแม่พิมพ์ เกรดผง ชุดชิ้นส่วนสึกหรอ และระยะเวลารอคอยสินค้า
- แผนผังที่ตรวจสอบกับพื้นของคุณ รวมถึงระยะห่างสำหรับการจัดการและบำรุงรักษาคอยล์
ซัพพลายเออร์ที่สามารถตอบคำถามทั้งเจ็ดได้โดยไม่ลังเลมักจะขายเครื่องจักรที่ออกแบบมาเพื่อความเร็วตามที่โฆษณาไว้
ความเร็วใดที่ไม่สามารถแก้ไขได้
การทำงานเร็วกว่าการทำความเย็น การหล่อลื่น และการกักเก็บสามารถรองรับไม่ได้สร้างกำลังการผลิต มันแปลงไฟฟ้าเป็นความร้อน การสึกหรอของแม่พิมพ์ และเศษเหล็ก
อาการสามประการที่บอกคุณว่าเส้นถูกผลักเกินความเร็วที่ตรงกัน: ปริมาณการใช้แม่พิมพ์ต่อตันคืบคลานขึ้นไป ความแปรผันของเส้นผ่านศูนย์กลางที่ปรากฏเฉพาะในการจ่ายบอลที่เร็วที่สุด และแกนม้วนที่ให้ความรู้สึกมั่นคงด้านนอกและด้านล่างที่อ่อนนุ่ม ไม่มีสิ่งใดสามารถแก้ไขได้ด้วยการปรับจูนไดรฟ์ ในกรณีส่วนใหญ่ สาเหตุส่วนใหญ่อยู่ที่การควบคุมแรงตึง สภาพความเย็นหรือสภาพแม่พิมพ์ และเช่นเดียวกัน ปัญหาในการใช้งานเส้นลวด ปรากฏขึ้นครั้งแล้วครั้งเล่าในเครื่องต่างๆ
ข้อดีของเครื่องวาดลวดความเร็วสูงนั้นเป็นผลทางวิศวกรรมมากกว่าข้อกล่าวอ้างทางการตลาด กล่าวคือ มีตันต่อกะงานมากขึ้นโดยมีทีมงานคนเดิม พลังงานต่อตันลดลง พื้นที่น้อยลงสำหรับผลผลิตเดียวกัน และบรรจุภัณฑ์ที่ทำงานในเครื่องถัดไป สิทธิประโยชน์ทั้งหมดเหล่านี้ขึ้นอยู่กับรายการที่ระบุเป็นระบบเดียว แทนที่จะเป็นรายการชิ้นส่วน
หากมีการอัพเกรดอยู่บนโต๊ะ ให้เริ่มจากสายไฟที่คุณวาดจริงและกระบวนการที่ลวดป้อน จากนั้นทำงานย้อนกลับเพื่อกำหนดตารางเวลาดาย การระบายความร้อน และการควบคุมความตึง คำสั่งซื้อดังกล่าวจะสร้างบรรทัดที่ถึงความเร็วที่เสนอในวันแรก แทนที่จะเป็นหลังจากการปรับจูนเป็นเวลาหกเดือน ผู้ผลิตเช่น เทคโนโลยีจินติ้ง สร้างเครื่องถอนแบบ หน่วยผลตอบแทนและการรับขึ้น แม่พิมพ์และวัสดุสิ้นเปลืองจากแค็ตตาล็อกเดียวกัน ซึ่งทำให้การสนทนาระดับระบบนั้นง่ายขึ้น