
ข้อมูลเชิงลึกด้านการผลิต — ระบบการจ่ายเงิน
แร็คแบบ Pay-Off สามารถจัดการสปูลหลายตัวพร้อมกันได้หรือไม่ และจะส่งผลต่อความเร็วของสายอย่างไร
คำตอบโดยตรงและความแตกต่างทางวิศวกรรมที่อยู่เบื้องหลัง - ความตึง จำนวนสปินเดิล และการซิงโครไนซ์ส่งผลต่อทุกสิ่งในดาวน์สตรีมอย่างไร
คำตอบโดยตรง: ใช่ แร็คแบบ Pay-Off สามารถรองรับสปูลได้หลายตัว
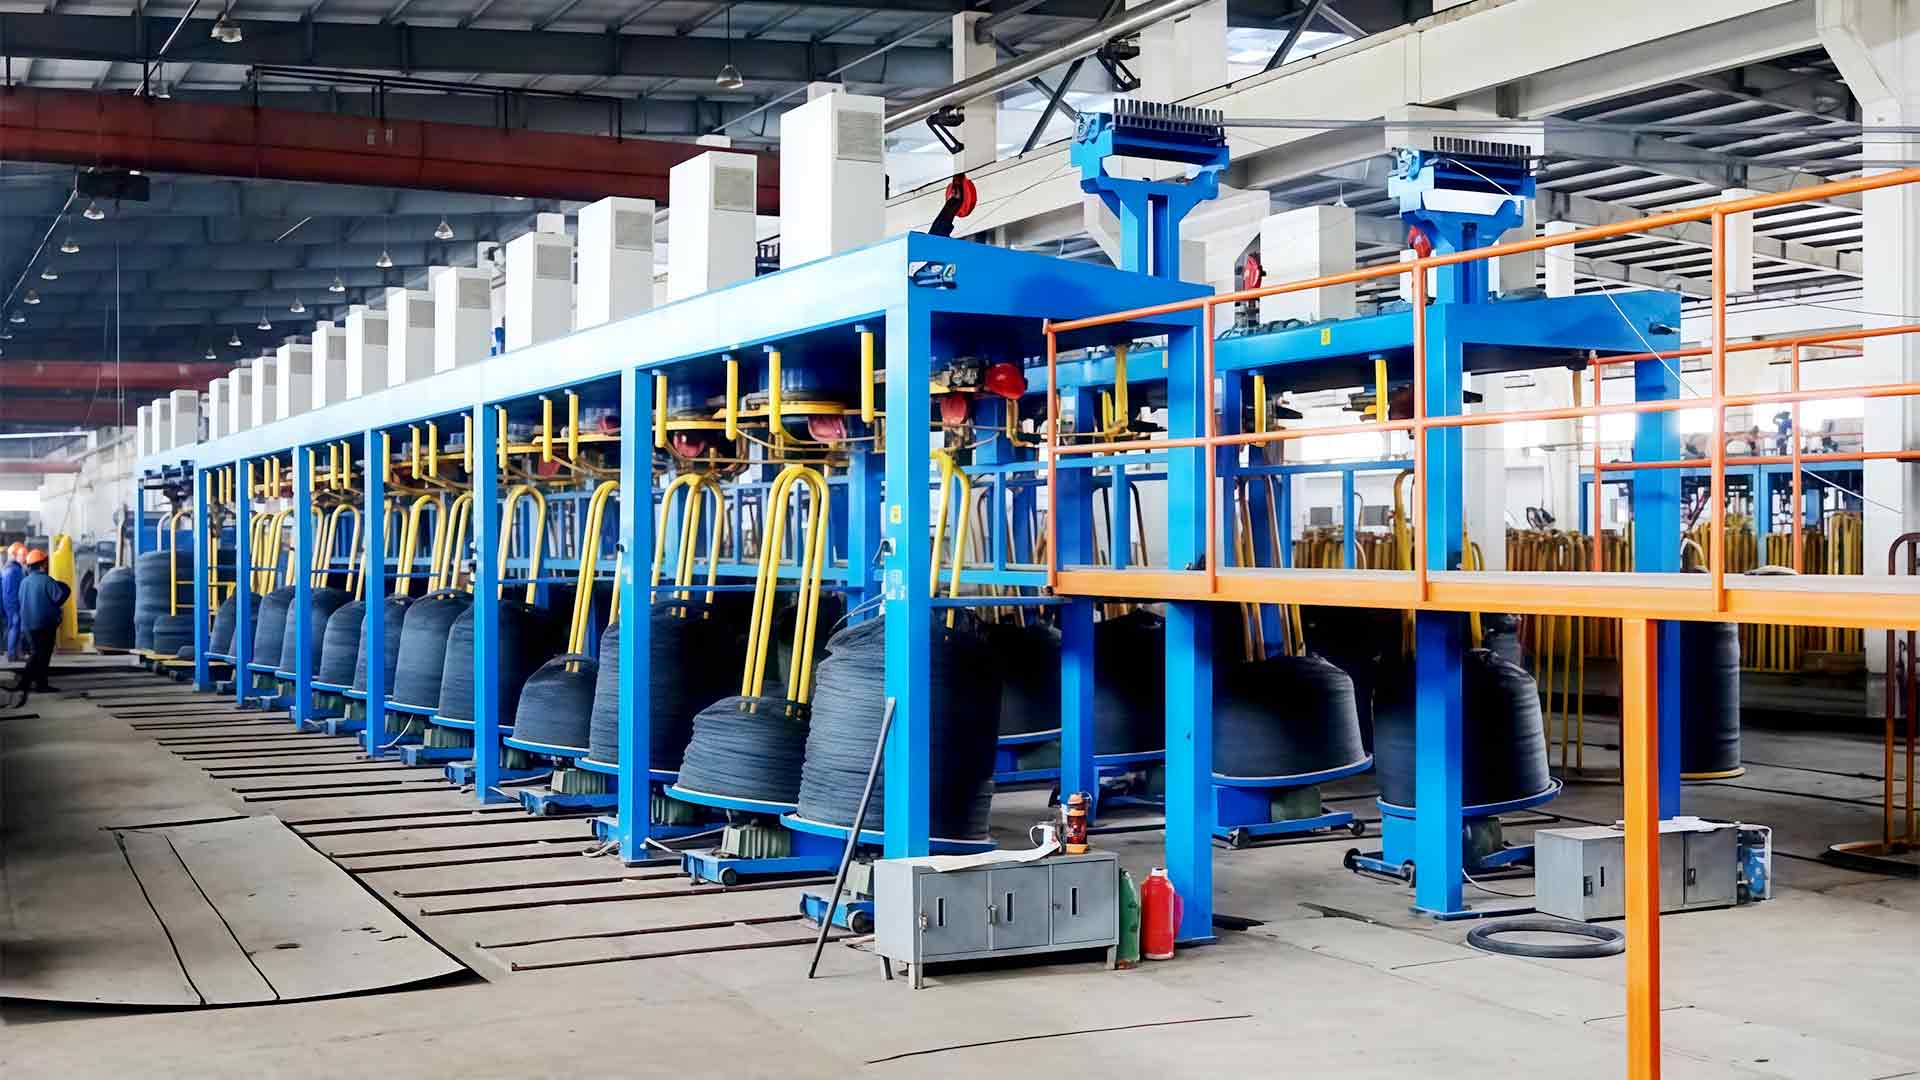
A ชั้นจ่ายเงิน สามารถจัดการแกนม้วนหลายอันได้พร้อมๆ กัน และนี่คือหนึ่งในโครงแบบทั่วไปที่ใช้ในการผลิตสายไฟ เคเบิล และท่อยางในปัจจุบัน ชั้นวางจ่ายแบบหลายแกน บางครั้งสร้างเป็น สองแกนหมุนหรือหลายชั้นจ่ายออกยืน ปล่อยให้วงล้อตั้งแต่สองม้วนขึ้นไปคลี่คลายในเวลาเดียวกัน โดยป้อนหลายเกลียวเข้าไปในกระบวนการดาวน์สตรีมเดียว เช่น การมัด การบิด การถักเปีย หรือการอัดขึ้นรูป อย่างไรก็ตาม การใช้แกนม้วนหลายตัวจะส่งผลต่อความเร็วของสายการผลิต ความสม่ำเสมอของความตึง และปริมาณงานโดยรวมในลักษณะที่ผู้ปฏิบัติงานจำเป็นต้องทำความเข้าใจก่อนกำหนดค่าการตั้งค่าการผลิต
ชั้นจ่ายเงิน
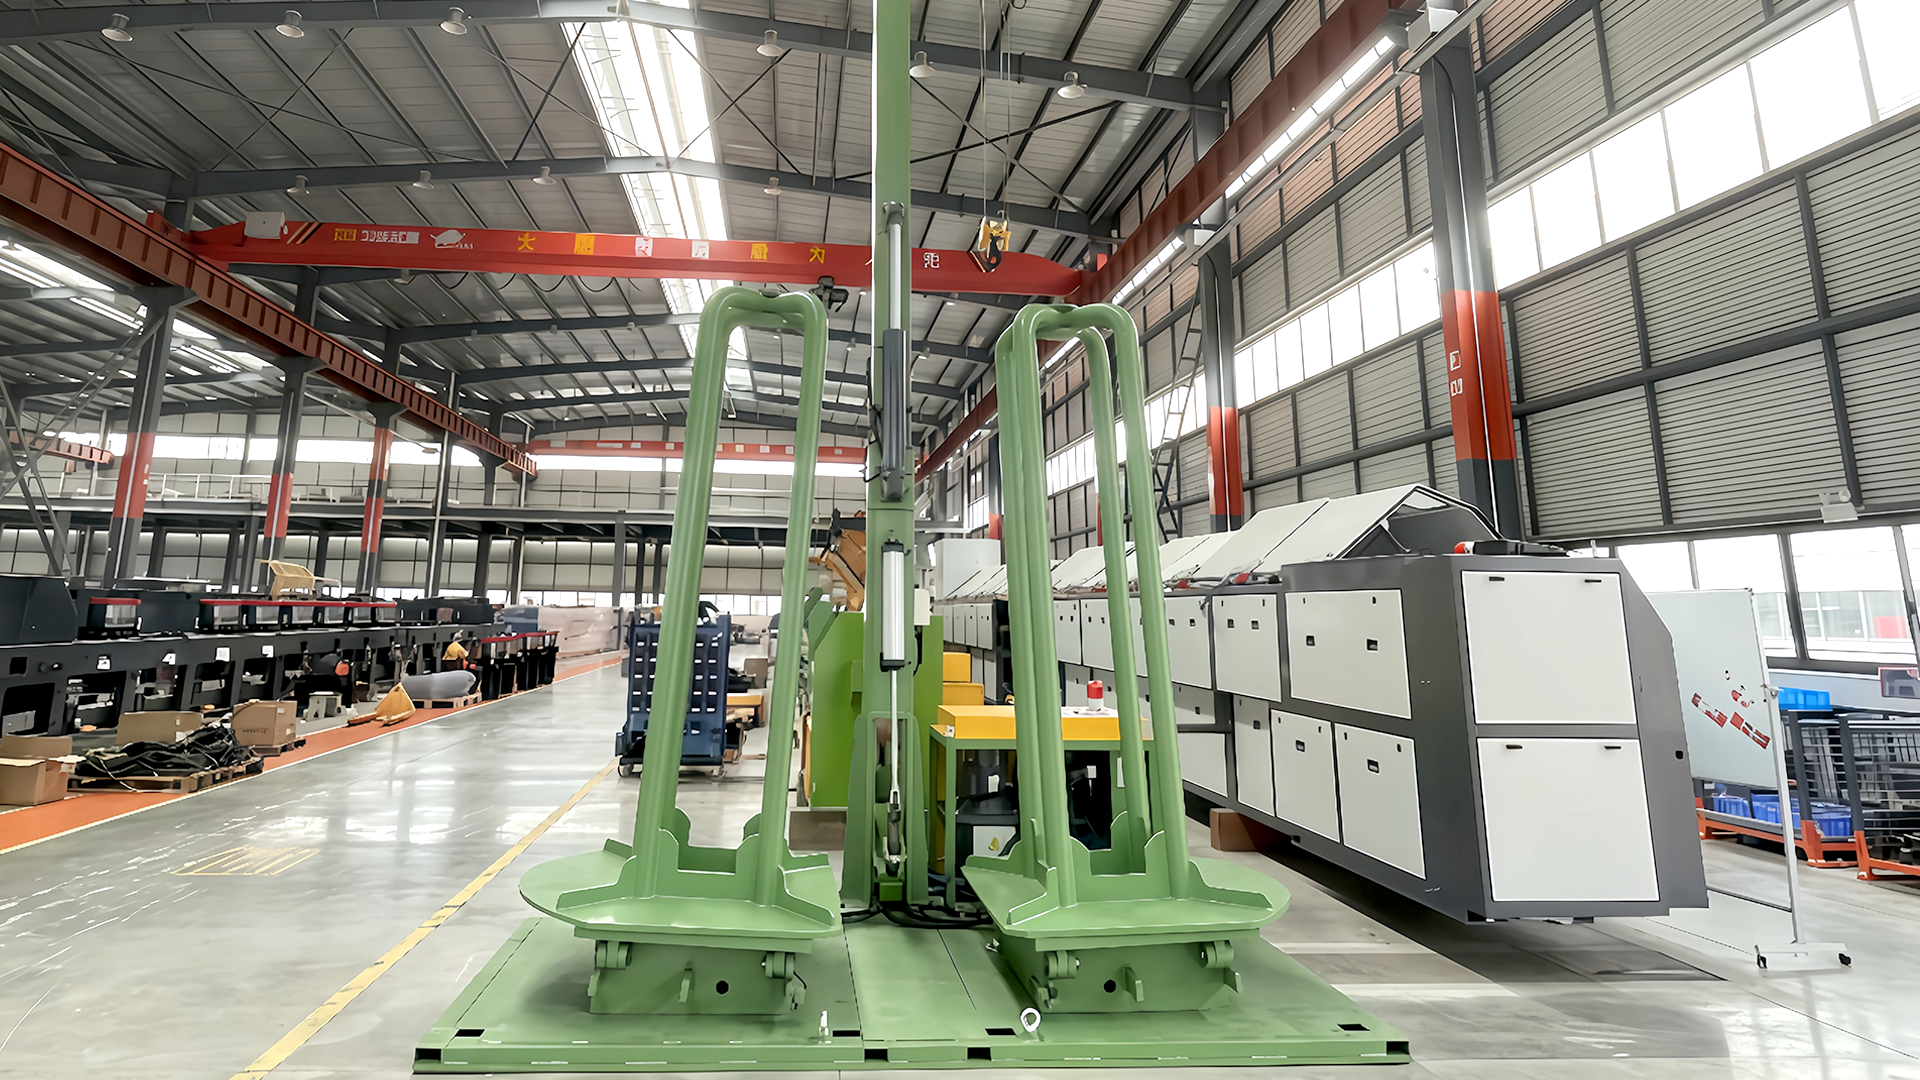
โดยทั่วไป การเพิ่มแกนม้วนลงในชั้นจ่ายออกเดียวจะเพิ่มภาระทางกลทั้งหมด ความซับซ้อนของการซิงโครไนซ์แรงดึง และความเสี่ยงที่ความเร็วไม่ตรงกันระหว่างสปินเดิล เมื่อได้รับการออกแบบทางวิศวกรรมอย่างเหมาะสม ชั้นวางแบบจ่ายผลตอบแทนแบบหลายแกนสามารถรักษาไว้ได้ ความเร็วของสายภายใน 5-10% ของการตั้งค่าสปูลเดี่ยว แต่ส่วนประกอบที่เข้ากันไม่ดีหรือระบบเบรกที่ไม่เพียงพออาจทำให้ความเร็วลดลง 20% หรือมากกว่านั้น เนื่องจากการหยุดอย่างต่อเนื่องเพื่อแก้ไขการพันกันหรือปรับความตึง
เหตุใดผู้ผลิตจึงใช้ชั้นวางแบบ Pay-Off แบบหลายแกน
การกำหนดค่าแบบหลายสปูลมีอยู่เนื่องจากผลิตภัณฑ์สำเร็จรูปจำนวนมากต้องการวัสดุมากกว่าหนึ่งเส้นที่ป้อนเข้าสู่กระบวนการในคราวเดียว ตัวอย่างเช่น สายเคเบิลคู่บิดเกลียว จำเป็นต้องมีตัวนำสองตัวที่คลายออกในการซิงโครไนซ์ที่สมบูรณ์แบบ ชั้นเสริมแรงของสายยางแบบถักอาจต้องใช้แกนลวดหรือเส้นใยจำนวน 6, 8 หรือ 16 เส้นป้อนเข้าในหัวถักพร้อมกัน หากไม่มีแร็คจ่ายที่ออกแบบมาอย่างเหมาะสม การผลิตแบบหลายเส้นใยประเภทนี้ก็จะไม่สามารถทำได้อย่างต่อเนื่อง
การใช้งานทั่วไป
- การผลิตสายเคเบิลคู่บิดเกลียวและสายเคเบิลหลายตัวนำ
- การถักเปียสำหรับสายเคเบิลที่มีฉนวนหุ้มและท่อเสริมแรง
- การผลิตเชือกและสายระโยงระยางโดยใช้เส้นใยหลายเส้น
- ประกอบกิจการมัดรวมชุดสายไฟรถยนต์
- ชุดสายเคเบิลไฟเบอร์ออปติกต้องใช้หลอดบัฟเฟอร์หลายหลอด
ในแต่ละกรณีเหล่านี้ ชั้นวางแบบจ่ายเงินเพียงชั้นเดียวจะเข้ามาแทนที่สิ่งที่อาจต้องใช้ยูนิตคลี่คลายแบบสแตนด์อโลนหลายยูนิต ซึ่งช่วยประหยัดพื้นที่และลดจำนวนผู้ปฏิบัติงานที่จำเป็นในการตรวจสอบสายการผลิต
“ปัญหาคอขวดมักไม่ใช่เครื่องจักร — เป็นแกนม้วนเดียวที่ไม่ตรงกับแกนอื่นๆ”
ประเภทของการกำหนดค่าแร็ค Pay-Off แบบหลายสปูล
ระบบมัลติสปูลไม่ได้ถูกสร้างขึ้นในลักษณะเดียวกันทั้งหมด การกำหนดค่าที่เลือกจะขึ้นอยู่กับจำนวนเกลียวที่ต้องการ เส้นผ่านศูนย์กลางและน้ำหนักของแกนม้วนแต่ละอัน และความเร็วที่เครื่องจักรปลายน้ำทำงาน
ชั้นวาง Spindle แบบเคียงข้างกัน
นี่คือรูปแบบที่ง่ายที่สุดของชั้นวางแบบจ่ายเงินหลายแกน โดยที่แกนตั้งแต่สองแกนขึ้นไปจะติดตั้งในแนวนอนติดกัน แกนหมุนแต่ละแกนหมุนอย่างอิสระด้วยกลไกการเบรกของตัวเอง และเกลียวจะถูกนำทางผ่านตัวปรับความตึงที่แยกจากกัน ก่อนที่จะรวมเข้าด้วยกันที่จุดป้อนร่วม การออกแบบนี้ใช้งานได้ดีกับการใช้งานความเร็วต่ำถึงปานกลาง โดยทั่วไปจะต่ำกว่า 150 เมตรต่อนาที
สแตนด์การจ่ายเงินหลายชั้นแนวตั้ง
สำหรับการดำเนินการที่ต้องใช้แกนม้วนจำนวนมากขึ้น แบบหลายชั้นในแนวตั้ง จ่ายเงินออกจากจุดยืน ซ้อนแกนหมุนในลักษณะคล้ายหอคอย ซึ่งช่วยประหยัดพื้นที่ได้มากเมื่อเทียบกับการวางแบบเคียงข้างกัน และมักใช้ในเครื่องถักเปียที่แกน 8, 16 หรือ 24 ม้วนต้องป้อนเข้าในหัวถักเส้นเดียวพร้อมกัน
กลองหมุนหรือชั้นวางแบบกระชัง
ระบบ Creel บรรจุแกนหลายสิบแกนไว้ในเฟรมคงที่ โดยแกนแต่ละเส้นจะป้อนเกลียวที่แยกจากกันออกไปด้านนอก โดยทั่วไปจะใช้ในการทำงานกับสายไฟที่อยู่ติดกันกับสิ่งทอหรือในกระบวนการหุ้มสายเคเบิลซึ่งต้องป้อนลวดบางจำนวนมากขนานไปกับการเปลี่ยนแปลงของแรงตึงน้อยที่สุด
Spool หลายอันส่งผลต่อความเร็วของสายอย่างไร
ความสัมพันธ์ระหว่างจำนวนสปูลและความเร็วของบรรทัดไม่เป็นเชิงเส้น แต่มีความสำคัญ แกนม้วนที่เพิ่มเติมแต่ละตัวทำให้เกิดจุดที่อาจเกิดความล้มเหลว เส้นโค้งแรงดึงอีกเส้นที่ต้องจัดการ และแหล่งความเฉื่อยทางกลอีกแหล่งหนึ่งที่ต้องเอาชนะในระหว่างการเร่งความเร็วและการชะลอตัว
เมื่อแกนม้วนมีเส้นผ่านศูนย์กลาง น้ำหนัก หรือความต้านทานการเบรกไม่ตรงกัน เส้นจากแกนม้วนที่ "ช้าที่สุด" จะกลายเป็นคอขวดของเส้นทั้งหมด ผู้ปฏิบัติงานมักจะลดความเร็วของสายโดยรวมลงด้วย 10% ถึง 25% เพียงเพื่อรองรับสปูลที่มีความสม่ำเสมอน้อยที่สุดในการตั้งค่าหลายสปูล แม้ว่าในทางเทคนิคแล้วสปูลอื่นๆ จะทำงานเร็วขึ้นก็ตาม
| จำนวนสิ่งของ | ผลกระทบความเร็วของสายทั่วไป | แอปพลิเคชันทั่วไป |
|---|---|---|
| 1 แกน | พื้นฐาน (100%) | การวาดลวดแบบตัวนำเดี่ยว |
| 2 หลอด | 90-95% ของพื้นฐาน | สายคู่บิดเกลียว |
| 4-8 หลอด | 75-90% ของพื้นฐาน | การดำเนินการถักเปียขนาดเล็ก |
| 16 หลอด | 60-80% ของพื้นฐาน | เกราะป้องกันถักหนัก |
ตัวเลขเหล่านี้เป็นการประมาณการโดยทั่วไปของอุตสาหกรรม และจะแตกต่างกันไปขึ้นอยู่กับคุณภาพของระบบปรับความตึง วัสดุที่คลายออก และความแม่นยำในการจัดตำแหน่งแกนหมุน สิ่งอำนวยความสะดวกที่ลงทุนในสปินเดิลปรับความตึงและการเบรกอัตโนมัติมักจะได้รับโทษด้านความเร็วน้อยกว่ามาก ซึ่งบางครั้งก็ทำให้การสูญเสียต่ำกว่า 5% แม้ว่าจะมีแกนหมุนแปดตัวขึ้นไปที่ทำงานพร้อมกันก็ตาม
การซิงโครไนซ์ความตึงเครียดระหว่างสปูลหลายตัว
การควบคุมความตึงเป็นปัจจัยเดียวที่สำคัญที่สุดในการทำให้ฟังก์ชันการจ่ายออกของแร็คหลายแกนมีความน่าเชื่อถือ หากแกนม้วนหนึ่งป้อนวัสดุหลวมเกินไปในขณะที่อีกแกนป้อนแน่นเกินไป ผลลัพธ์ที่ได้อาจเกิดจากเส้นผ่านศูนย์กลางไม่สอดคล้องกัน รูปทรงการบิดไม่เท่ากัน หรือการแตกหักโดยสิ้นเชิง
ระบบเบรกแบบกลไก
เบรกแบบเสียดทานธรรมดาหรือเบรกอนุภาคแม่เหล็กถูกนำไปใช้กับแต่ละสปินเดิลแยกกัน สิ่งเหล่านี้คุ้มค่าและทำงานได้ดีกับสายการผลิตที่มีความเร็วต่ำ แต่ต้องมีการสอบเทียบด้วยตนเองเป็นประจำเพื่อรักษาความตึงให้สม่ำเสมอในทุกแกนม้วน
ระบบแขนนักเต้น
แขนนักเต้นคือแขนแบบสปริงหรือแบบนิวแมติกที่ปรับแรงดันเบรกโดยอัตโนมัติตามการอ่านค่าความตึงแบบเรียลไทม์ ในการตั้งค่าแบบหลายแกน โดยทั่วไปแล้วแต่ละเส้นจะมีแขนนักเต้นของตัวเอง ซึ่งช่วยให้ชั้นวางจ่ายออกเพื่อแก้ไขความผันผวนของความตึงเครียดเล็กน้อยด้วยตนเองโดยไม่ต้องมีการแทรกแซงจากผู้ปฏิบัติงาน
ชั้นวาง Pay-Off ที่ขับเคลื่อนด้วยเซอร์โว
สำหรับการใช้งานที่มีความเร็วสูงหรือมีความแม่นยำสูง เซอร์โวมอเตอร์จะขับเคลื่อนแต่ละสปินเดิลอย่างแข็งขัน แทนที่จะอาศัยการเบรกแบบพาสซีฟเพียงอย่างเดียว นี่คือตัวเลือกที่แพงที่สุดแต่ให้แรงตึงที่สม่ำเสมอที่สุดในแกนม้วนทั้งหมด ซึ่งมักจะทำให้เส้นหลายแกนทำงานด้วยความเร็วภายใน 3-5% ของเทียบเท่าสปูลเดี่ยว .
ข้อควรพิจารณาเชิงปฏิบัติก่อนที่จะเพิ่มแกนม้วนเพิ่มเติม
ก่อนที่จะขยายขนาดชั้นวางจ่ายเพื่อรองรับแกนม้วนสายเพิ่มเติม จำเป็นต้องประเมินปัจจัยเชิงปฏิบัติหลายประการเพื่อหลีกเลี่ยงการหยุดทำงานที่มีค่าใช้จ่ายสูงหรือข้อบกพร่องของผลิตภัณฑ์
- ยืนยันว่าแบริ่งแกนหมุนและโครงสามารถรองรับน้ำหนักรวมของแกนม้วนที่โหลดทั้งหมดได้โดยไม่เกิดการโก่งตัว
- ตรวจสอบว่าแกนม้วนแต่ละอันมีเส้นผ่านศูนย์กลางและประเภทวัสดุที่ตรงกันหรือใกล้เคียงกันเพื่อลดความไม่ตรงกันของแรงตึง
- ตรวจสอบว่าไกด์อายและตัวปรับความตึงอยู่ในระยะห่างอย่างถูกต้องเพื่อป้องกันการข้ามเกลียวหรือการเสียดสี
- ประเมินว่าความเร็วการดึงขึ้นของเครื่องดาวน์สตรีมสามารถใช้เกลียวเพิ่มเติมได้จริงหรือไม่ โดยไม่กลายเป็นคอขวดใหม่
- วางแผนสำหรับเวลาเปลี่ยนแกนม้วน เนื่องจากจำนวนแกนม้วนที่มากขึ้นหมายถึงการเปลี่ยนแกนแต่ละครั้งบ่อยขึ้น แม้ว่าความยาวการทำงานโดยรวมจะเพิ่มขึ้นก็ตาม
สิ่งอำนวยความสะดวกที่ข้ามการประเมินนี้มักจะพบว่าชั้น pay-off ที่ขยายใหม่ให้ผลผลิตสุทธิต่ำกว่าที่คาดไว้ เนื่องจากการหยุดโดยไม่ได้วางแผนไว้สำหรับการแก้ไขการพันกันหรือการเปลี่ยนสปูลจะชดเชยปริมาณงานที่เพิ่มขึ้นตามทฤษฎีใดๆ
ผลกระทบจากการบำรุงรักษาของระบบมัลติสปูล
จำนวนแกนที่มากขึ้นหมายถึงชิ้นส่วนที่เคลื่อนไหวได้มากขึ้น และชิ้นส่วนที่เคลื่อนไหวมากขึ้นก็หมายถึงภาระในการบำรุงรักษาที่สูงขึ้นตามสัดส่วน ขาตั้งแบบจ่ายสปูลเดี่ยวอาจต้องการเพียงการหล่อลื่นตลับลูกปืนและการตรวจสอบผ้าเบรกทุกๆ สองสามเดือน แต่ชั้นวางแบบหลายสปูลที่ทำงานอย่างต่อเนื่องอาจต้องมีการตรวจสอบตัวปรับความตึง ลูกกลิ้งนำทาง และการวางแนวสปินเดิลทุกสัปดาห์
ผู้ปฏิบัติงานที่จัดการชั้นวางแบบหลายแกนควรเก็บบันทึกการบำรุงรักษาสำหรับตำแหน่งสปินเดิลแต่ละตำแหน่ง เนื่องจากรูปแบบการสึกหรอมักจะแตกต่างกันในแต่ละชั้นวาง ตัวอย่างเช่น สปินเดิลที่อยู่ในตำแหน่งใกล้กับกลไกขับเคลื่อนอาจสึกหรอจากแรงสั่นสะเทือนมากกว่าสปินเดิลที่ขอบด้านนอกของเฟรม
ปรับสมดุลปริมาณงานที่ได้รับกับความซับซ้อน
การแลกเปลี่ยนหลักกับแร็คจ่ายหลายสปูลนั้นตรงไปตรงมา: จำนวนสปูลที่มากขึ้นหมายถึงจำนวนเส้นใยที่ประมวลผลต่อรอบมากขึ้น แต่ยังมีความซับซ้อนมากขึ้น จุดที่เป็นไปได้ของความล้มเหลวมากขึ้น และโดยทั่วไปแล้วความเร็วของสายการผลิตจะลดลงเล็กน้อย สำหรับผู้ผลิตส่วนใหญ่ ผลลัพธ์สุทธิยังคงเป็นไปในทางบวก เนื่องจากการป้อนเส้นด้ายสี่หรือแปดเส้นที่ความเร็ว 85% ของความเร็วของแกนม้วนเดียว จะทำให้ได้ผลิตภัณฑ์สำเร็จรูปต่อชั่วโมงมากกว่าการเดินเส้นแกนเดี่ยวสี่หรือแปดเส้นแยกกันด้วยความเร็วเต็มโดยต้องใช้แรงงานและพื้นที่เพิ่มเติมมาก
การตัดสินใจขยายชั้นวางจ่ายเพื่อรองรับแกนม้วนมากขึ้นควรชั่งน้ำหนักโดยเทียบกับผลิตภัณฑ์เฉพาะที่กำลังผลิต ความทนทานต่อการแปรผันของแรงดึงในผลิตภัณฑ์นั้น และเงินทุนที่มีอยู่เพื่อลงทุนในอุปกรณ์ปรับความตึงที่มีความแม่นยำสูงกว่า แท่นวางแบบจ่ายผลตอบแทนหลายแกนที่ออกแบบมาอย่างดี จับคู่กับการควบคุมความตึงแบบแอคทีฟ ช่วยให้สามารถเพิ่มประสิทธิภาพการผลิตได้ 30% หรือมากกว่า เมื่อเปรียบเทียบกับการรันบรรทัดสปูลเดี่ยวหลายบรรทัดแยกกัน แม้ว่าหลังจากพิจารณาการลดความเร็วต่อเกลียวแล้วก็ตาม
ประเด็นสำคัญ
- ชั้นวางแบบจ่ายออกหลายแกนเป็นอุปกรณ์มาตรฐานสำหรับผลิตภัณฑ์สายเคเบิลแบบบิด เกลียว และแบบมัดรวม
- โดยทั่วไปความเร็วของสายจะลดลงระหว่าง 5% ถึง 25% ขึ้นอยู่กับจำนวนแกนม้วนและคุณภาพการควบคุมความตึง
- ระบบแอคทีฟที่ขับเคลื่อนด้วยเซอร์โวช่วยลดการสูญเสียความเร็ว แต่มีค่าใช้จ่ายล่วงหน้าที่สูงกว่า
- ขนาดหลอดและวัสดุที่ตรงกันในทุกตำแหน่งจะช่วยลดความตึงที่ไม่ตรงกันและการหยุดทำงาน
- แม้ว่าจะมีการแลกเปลี่ยนความเร็ว แต่โดยทั่วไปการกำหนดค่าหลายสปูลจะให้ประสิทธิภาพการผลิตโดยรวมที่สูงกว่าการใช้สปูลไลน์หลายรายการ